2026-09-29 02:11:10 分类:商机
上个月刚开门,质检部就推着一托盘轴坯堵在我办公室门口。
抽了三根测量,端面斜度全都超了两个毫米。客户直接整批退了。
班长站在门口挠头,说新换的数控圆钢下料锯床,参数是按说明书调的啊,怎么就出问题了。
说实话,干这行二十年,我见过最多的低级错误,全出在“不就是切个圆钢”这种想法上。
下料错一寸,后面全白干。这个道理,没交过几十万学费的人懂不了。
藏在参数里的门道,不是说明书能写全的
数控圆钢下料锯床,说白了就是靠带锯条往复走刀,自动送料定长切割。
很多人觉得不就是送料准就行?其实核心全在进给和张紧力的匹配上。
切45号钢,直径180mm的圆钢,进给速度得控制在12mm/min到25mm/min之间,太快了锯片晃,太慢了烧齿。
锯片张紧力必须调到12MPa,差一个兆帕,切出来端面公差就能飘出去半个丝。
调好的话,端面公差能稳定控制在0.12mm以内,后续热处理几乎不用留额外余量。
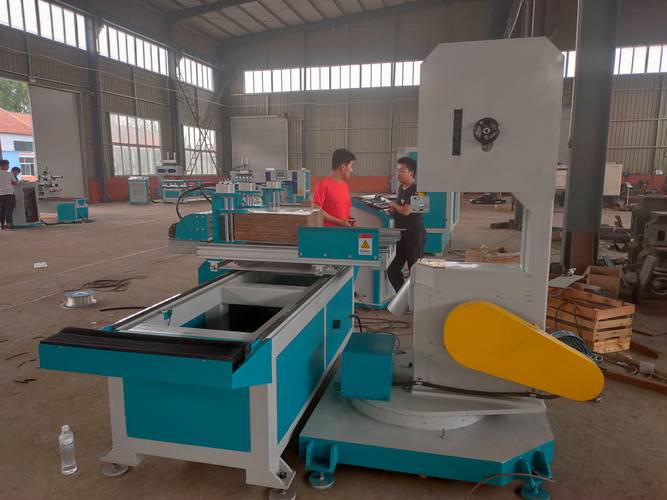 工厂车间在用数控圆钢下料锯床现场图
现在市面上主流就两条技术路线,双柱滑枕式和单柱悬臂式。
双柱稳,导轨受力均匀,切大直径不会抖,但是占地大,价格比单柱贵30%,换料行程长,效率降一截。
单柱便宜,开口大,能切更大直径的料,换料快,但是悬臂结构天生刚性差,超过300mm切起来就晃。
这是行业内通常不说但实际在做的妥协:很多厂家标额定切割直径500mm,实际上就是用单柱凑数,你真拿500mm的圆钢去切,切十个歪八个,厂家只会说你操作不对,不会告诉你它本来就只能稳切300mm。懂的都懂,自己提前留够余量就好。
不过话说回来,小批量切大直径,偶尔用一次,单柱确实够用,花少钱办大事,也没错。
不同行当,完全不一样的要求
去年给本地一家商用车半轴厂改下料线,他们原来用的是老式普通锯床,每件半轴坯料得留3mm的加工余量。
换了适配的数控锯床之后,定长精度能控在0.1mm,每件直接把余量降到0.5mm,每件省了2毫米直径的料,算下来一件省两块多钱。
他们一天出1200件,一天就是小三千,一个月下来省的钱,快够买半台新锯床了。
汽车零部件行业拼的就是材料成本,一分一厘都得抠,对数控锯床的要求就是定程准、省料、跑得快。
换风电锚栓行业,完全是另一个玩法。
山东有个做风电锚栓的客户,之前贪便宜买了一台小厂的单柱锯床,切360mm的40CrMo圆钢,切十根端面垂直度超三根,不符合锚栓的装配要求,整批报废。
后来换了双柱数控锯床,重新调了导轨间隙和锯片张紧力,现在合格率稳定在99%以上,哪怕切400mm的大圆钢,垂直度也能控在0.1度以内。
风电行业要的就是稳,大直径料一根就几千块,废一根心疼半天,精度比效率重要一万倍。
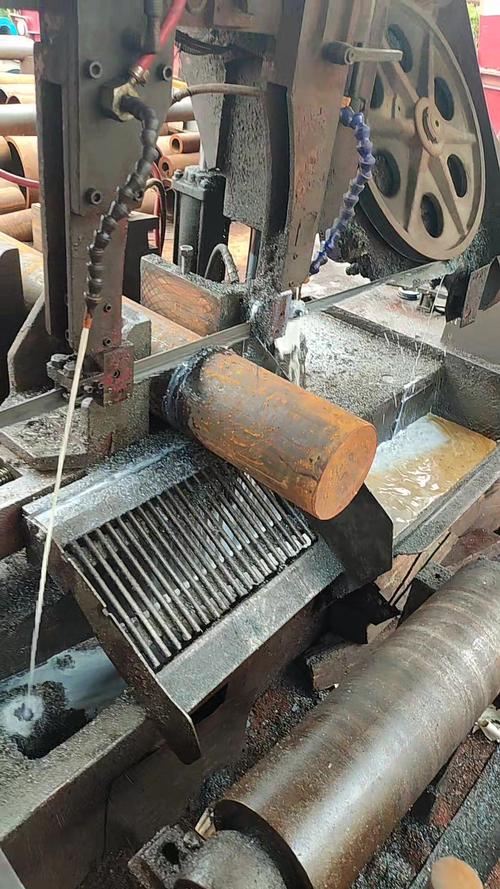 数控圆钢下料锯床切割后圆钢端面成品图
对吧,没有最好的锯床,只有最适配你行当的。
很多人买设备只看价格和参数表,不结合自己的产品,买回来踩坑,那都是活该。
新风口下的旧麻烦,没人愿意主动说
 新风口下的旧麻烦,没人愿意主动说
这两年进口替代喊得响,原来很多大厂都用德国进口的锯床,动不动上百万一台。
现在国产做的好的,精度性能不差,价格只有三分之一,确实香。
还有绿色制造,现在新出的锯床都带切削液循环回收、锯屑自动压块,比十年前的老设备省了至少30%的切削液,废料卖钱也多,这点确实进步了。
但是有个行业内不愿公开的难题,我今天说出来。
现在咱们国家的数控圆钢下料锯床国家标准还是2010年版的,只测静态精度,不测动态运行的稳定性。
什么意思?就是新机床出厂检测的时候,不动刀,测导轨间隙切斜度,符合要求就能出厂。
但是切个百八十吨料之后,导轨磨损,锯架间隙变大,动态稳定性掉的厉害,切出来就歪了。
你找厂家维权,人家拿出检测报告说符合国家标准,你没处说理去。
还有现在都讲智能制造,要连MES系统,很多小厂家的数控系统都是贴牌的,接口不开放,你想加个自动统计产量、自动报警的功能,根本做不了,钱花了,智能就是个摆设。
昨天我还在车间调那台用了八年的老数控锯床,换了新导轨,调完张紧力,切出来的料比新机器还稳。
干这行,我一直信一句话:下料留一分,胜过磨三轮。
不管多好的数控设备,都别卡着公差的临界值切,留个零点一毫米的余量,后续出问题的概率直接降九成,比啥技术都管用。
你们车间的数控圆钢下料锯床,都出过啥邪门的毛病?欢迎老同行唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊数控圆钢下料锯床:藏在车间下料线里的实招
文章链接:https://m.yxqcspc.com/16762/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
