2026-09-29 04:08:48 分类:商机
那天凌晨两点,值班室的门被拍得震天响。
我披了外套跑出去,夜班班长脸白得像纸:老陈,喷房堵了,这批汽车门板的粉全飘了,膜厚测了三个,全不合格。
那天折腾到早上七点,三个壮小伙子清出来半吨多结块的废粉,口罩摘下来,鼻孔里都是银灰色的粉粒,连吐痰都是灰的。
赶上第二天环保抽查,要是那粉飘出去被查到,二十万罚款跑不了,这批货还要赔客户三倍违约金。
那时候我就下定决心,原来那种喷涂归喷涂、回收归回收的分体老设备,该扔了。
这不,后来换了智能静电粉末喷涂回收一体化设备,才知道原来干喷涂能这么省心。
藏在参数里的门道,行业不会主动说
其实说复杂也不复杂,就是把喷涂、回收、粉管筛选、新旧粉配比全串在一套控制系统里,不用两个设备对接出岔子。
我调试过不下二十台,最核心的三个地方,第一个就是静电电压。
很多厂家瞎标,说最高能到100kV,其实对绝大多数常用的环氧聚酯粉,75kV才是黄金值,我们做过对比,这个电压下的上粉率比85kV高出整整12%,还不容易拉弧击穿工件。
然后就是回收滤芯,别听厂家说什么进口滤芯就一定好,核心是精度,必须达到10μm,低一度,排放就容易超标,高一度,风阻大,浪费电,还容易堵。
现在主流就两种技术路线,一种是大旋风加二级滤芯回收,一种是全滤芯直接回收。
全滤芯的好处是占地小,价格便宜,适合小作坊日产能一两百公斤的。大旋风的回收效率高,损耗小,适合大产能生产线。
不过话说回来,行业内有个不说的妥协。很多厂家为了抢低价单,会偷偷改大旋风的锥度,原来设计要求30度锥角才能保证粉顺畅落下去,他们改成22度,把设备整体做小,成本降十几万,卖价自然低,客户看着便宜就买了。
用不到半年,锥斗里天天积粉堵管,回收效率掉三分之一,用户还以为是自己没清干净,哪知道是出厂就动了手脚。
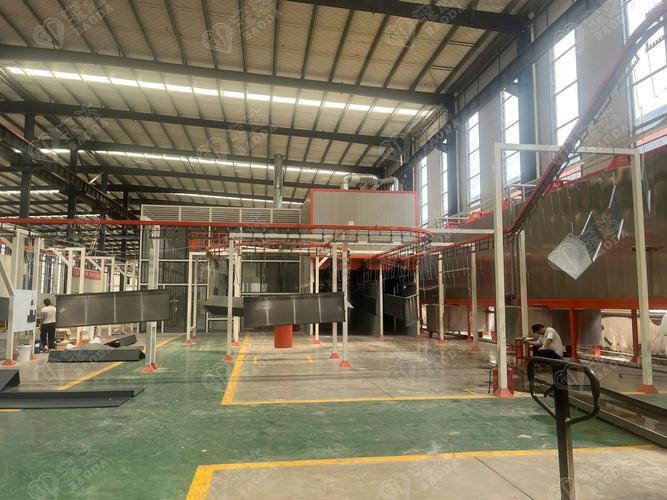 车间智能静电粉末喷涂回收一体化设备安装现场
不同行业用,要求完全不一样
佛山那家做铝门窗型材的,工件都是6米多长的,原来旧设备风场设计不对,过喷的粉全积在型材的卡槽里,吹不出来,也回收不走。
一天下来,光废粉就能装三大桶,算下来,一天亏小两千块的粉钱,赶上原材料涨价的时候,亏得更多。
他们换一体化设备的时候,我们特意调整了底部加侧吸的风场,长件过的时候,卡槽里的浮粉直接被吸走,不会残留。
现在他们一天产8吨型材,废粉才15公斤,省出来的钱,不到一年就把设备钱赚回来了。
江苏那家做汽车底盘悬挂件的,情况完全不一样。
工件都是异形的,满是内腔和焊缝,原来旧设备电压固定,喷内腔的时候法拉第笼效应作祟,上粉率才40%,喷外面又容易太厚积粉,废品率一直降不下来,每个月要报废好几万的工件。
智能一体化设备的好处就是,带工件识别,进内腔自动把电压往下调10kV,出了内腔再升回去,上粉均匀,不会积粉也不会漏喷。
现在他们的废品率从原来的8%降到0.3%,老板笑的合不拢嘴,说早换两年,一套房的钱都省出来了。
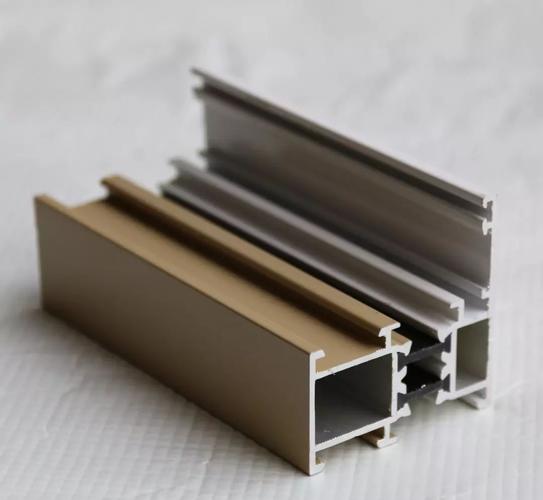 智能静电粉末喷涂铝型材成品工件图
风口下的暗礁,别踩错了
现在环保查的严,都讲绿色降碳,再加上市面上都喊进口替代,原来一套进口一体化设备要两三百万,现在国产的几十万就能拿下来,性能差不了多少,换设备的厂越来越多。
说实话,国产这几年进步真的大,原来我们要进口的控制模块,现在国内就能做,精度还更高。
不过有个事儿,行业没人愿意公开说。
现在所有的智能设备,都没法在线检测回收旧粉的电阻率。旧粉放的时间长了,吸潮,或者反复回收几次,电阻率就变了,上粉率直接往下掉。
现在都是靠工人手感,凭经验调新旧粉比例,调多了膜厚不合格,调少了浪费粉,全靠碰运气。
而且现在的环保标准,只看出口排放浓度达标不达标,根本不管你的粉末回收利用率是多少。
很多厂家卖设备,就拿排放达标说事儿,其实回收利用率才是你用三五年省不省钱的核心,好多用户买回去才发现,排放是达标了,一年浪费的粉钱比设备钱还多,找谁说理去?
我上个月去东莞的客户那里调试,蹲在喷房边上看了一上午,跟人家说,我干了20年喷涂设备,就认一句土话:“买设备别光看展板上的数字,蹲半天看看抽出来多少废粉”。
再智能的设备,不能帮你省粉,不能少出事,那都是花架子。
你们车间换了智能静电粉末喷涂回收一体化设备之后,一年能省多少成本?有没有遇到过什么坑?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干料分享:智能静电粉末喷涂回收一体化设备的实操真相
文章链接:https://m.yxqcspc.com/16768/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
