选不对塑料挤出机厂家,差点赔掉我半年奖金

那天的抱轴事故,把我整懵了

去年三伏天,车间温度快四十度,风扇吹出来的风都烫脸。 我们接了客户十万米PVC穿线管的订单,刚开到第三卷,忽然机头猛地一震,机器直接跳闸了。 拆开机罩一看,螺杆直接抱轴了,料筒里烫得直冒青烟,整锅料全废了。 客户站在车间门口,烟扔了一地,说耽误了交货期,要我们赔三倍违约金。 那天我跟着班长拆了四个小时螺杆,手都烫掉两块皮,心里把这个挤出机厂家祖宗十八代都骂遍了。
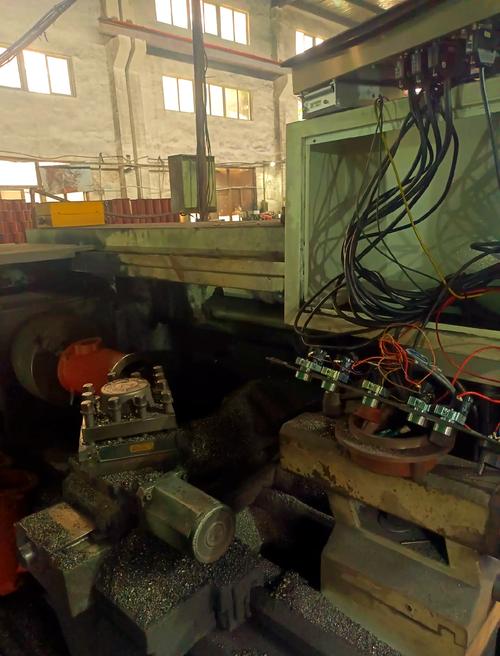
机械车间塑料挤出机抱轴故障现场
机械车间塑料挤出机抱轴故障现场
说实话,这台机才买了不到一年半。当初图便宜,比市场价便宜了近十万,老板拍板拿了。谁能想到坑在这等着呢。 很多人买挤出机,只看参数对不对,价格够不够低,根本没把厂家的底子当回事。 这坑踩一次,半条命没了。

这里头的门道,外行根本看不懂

这里头的门道,外行根本看不懂
这里头的门道,外行根本看不懂
塑料挤出那点事说穿了就是把料熔融塑化,再从机头挤出来定型。 但真要做好,差一点都不行。 就说螺杆镀铬层厚度,靠谱的塑料挤出机厂家,厚度不会低于0.15mm,小厂偷工,镀个0.05mm就敢出厂,磨个大半年就花了,出料不均匀那都是轻的,抱轴烧机都是常事。 料筒的加热精度,正规厂家能控在±1℃,差的厂家温度能飘出去四五度,做出来的管子要么薄厚不均,要么有晶点,根本没法用。 现在主流就两种螺杆,平行双螺杆和锥形双螺杆。 平行双螺杆吃料稳,剪切均匀,适合做改性造粒和高端片材,但是加工成本比锥形双螺杆高至少百分之十五。 锥形双螺杆价格低,扭矩大,做普通型材管材够⽤,但是长径比做不大,做高端料塑化不够。 不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗? 很多小厂家收了淘汰的旧螺杆,校直重新镀一层铬,就当新螺杆卖。 你拿仪器测表面硬度,根本测不出来,但是内里的金属疲劳已经出来了,用不了一年就变形,出问题。 你找厂家,人家说你操作不当,料有问题,反正不会认账。

不同行业,要求差了十万八千里

做医用耗材的找塑料挤出机厂家,跟做包装膜的完全不是一个要求。 前年有个山东做输液管的客户,找南方小厂做了台挤出机,做出来的管壁公差超了0.02毫米,过不了GMP认证,整批一百多万米的货直接报废,老板差点跑路。 后来找我们帮忙改机,换了高精度熔体泵,重新调了螺杆曲线,把公差控在0.005毫米以内,才勉强过关。 你看,就差一丝,就是天差地别。 另一个例子,做光伏封装EVA胶膜的。 这个要求更邪乎,料筒温度波动不能超过0.5度,出料速度公差不能超过千分之二,稍微一点波动,胶膜就有晶点,光伏板的转化率就不达标。 去年浙江有个厂,原来用的德国进口机,机头坏了,找国内小厂仿了一个,结果晶点率从万分之零点二升到万分之三,整批货客户不收,赔了两百多万。 后来换了一家做精密挤出的厂家,重新开了螺杆流道,调整了加热段布局,晶点率才降回合格线。
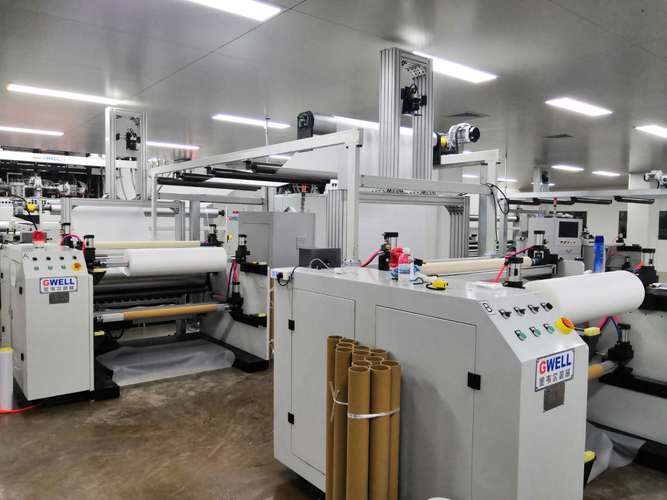
光伏EVA胶膜挤出生产线成品检测现场
光伏EVA胶膜挤出生产线成品检测现场
说白了,不同行业的隐形要求,只有做过对应订单的厂家才摸得清,你找个只做水管的厂家做医用挤出,不出鬼才怪。

进口替代是好事,坑也不少

进口替代是好事,坑也不少
进口替代是好事,坑也不少
这几年国内塑料挤出机厂家起来了,大吨位的,高精度的,都能做,价格只有进口的三分之一,很多厂都愿意换国产。 绿色制造这边,现在都换成电磁加热圈了,比原来的电阻加热节能三成以上,一年下来电费能省不少,这个确实是好事。 但是有个行业内不愿公开的难题,我今天说出来。 现在咱们国家的挤出机质量标准,还是十年前定的,只测静态的出厂精度,不测连续生产72小时的动态精度稳定性。 什么意思?就是厂家给你验机的时候,开一个小时,参数全对,你拉回去,连续开十个小时,温度转速就开始飘,出料就歪了。 你找厂家,人家说我出厂检验合格,是你自己不会用,你说理都没地方说。 这个标准滞后的坑,不知道坑了多少中小老板。 我干挤出机调试快二十年了,说一句掏心窝子的土话: 买挤出机,别光看铭牌上的参数,得蹲在人家生产车间看三天连续出料。 三天下来出料都稳,那才是真的好。 你光看样件好看,报价低,回去踩坑,哭都来不及。 说起来,你们这些年买挤出机,遇过什么样的奇葩厂家?有空唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选不对塑料挤出机厂家,差点赔掉我半年奖金
文章链接:https://m.yxqcspc.com/16903/