2026-09-30 21:35:09 分类:商机
去年七月,三伏天。
车间测温枪扫出来,机床操作面板都快40度。
刚接的一批新能源电池壳订单,干到第三天夜班,整批量崩刀。
班长拍着机床喊我过去,我光着膀子蹲在排屑口,抠出来半盒碎刀头。
给供货的小铣刀厂家销售打电话,对方一口一个我们参数对,你们肯定是吃刀量开太大了。
扯了快一小时,最后寄刀去第三方检测,结果出来——涂层厚度比合同要求少了0.01mm。
就这0.01mm,废了我们127个坯料,停工11小时,亏了小十万。
很多干机加工的,总觉得铣刀就是个耗材,谁便宜买谁的。
说白了,你根本没摸到铣刀厂家的门道。
别光看报价,铣刀厂家的底,摸不到就要吃大亏
说实话,铣刀看起来简单,不就是硬质合金棒料磨出刃,镀层膜吗?
里面的讲究,能把新手坑得怀疑人生。
干精密加工的整体硬质合金铣刀,刃口径向跳动必须控在0.002mm以内,差一丝,干出来的活就有刀纹。
常用的TiAlN涂层,正常厚度要控制在0.03mm到0.05mm,薄了不耐磨,厚了刃口就钝。
成品铣刀的高温硬度,得达到Hv3300以上,干硬钢的时候才不会提前崩口。
现在主流的两种料,原生硬质合金和回收重熔料。
原生料韧性好,抗冲击,正常使用寿命是回收料的2倍以上,价格差一倍还多。
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗?
多半中型铣刀厂家,都会在原生料里掺15%到20%的回收料。
对外全说是原生料,你单独拿一把刀去检测,硬度尺寸都合格。
只有批量长时间干活,才会发现寿命比标称短了三分之一,你找过去,人家就说你参数不对,冷却不对,横竖就是不认。
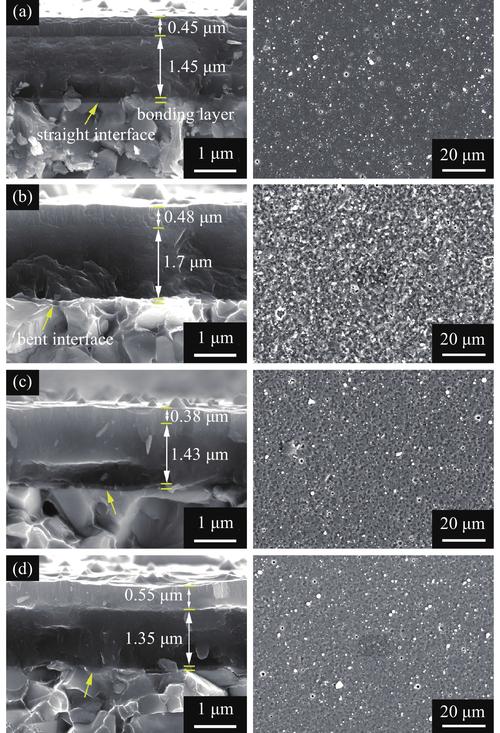 机械加工整体硬质合金铣刀断面显微检测图
不同行业找铣刀厂家,要求差得能隔一座山
我干了20年,碰过太多找错厂家的坑。
前两年隔壁厂接了一批3C产品的铝合金外壳,找了个做建筑模板铣刀的厂家,价格便宜一半。
结果干出来的活,一刀一个毛刺,抛光都抛不出来,最后整批报废。
第一个说吧,新能源行业的铝合金结构件加工。
要求是什么?刃口要锋利,不能粘铝,表面粗糙度要低。
我们去年给一家车企做配套,一开始贪便宜找了小厂,干6061铝合金,一把刀最多干22件就出刀纹。
后来换了专门做铝合金铣刀的厂家,人家里刃前角开到18度,涂层用的低钴高铝的,同一把刀干到127件才换刀,效率直接翻了五倍。
再说另一个,航空航天的钛合金结构件加工。
要求完全不一样,钛合金硬,导热差,要求铣刀耐高温,抗磨损,同批次一致性必须高。
我们去年给航天院所做配套,要求同一批铣刀的寿命公差不能超过5%,要走自动化流水线,没人手随时换刀。
一开始找了国内普通铣刀厂家,同一批货,有的干3小时就崩,有的干8小时还没事,根本没法上机。
最后找了一家常年给军工做配套的铣刀厂家,人家每一把刀都做动平衡分选,同批次跳动差不超过0.001mm,才搞定这个活。
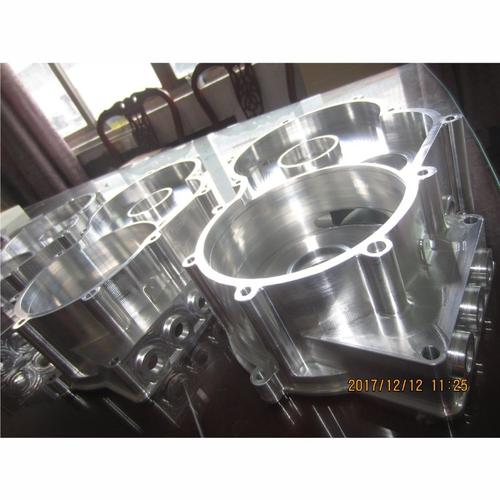 新能源汽车电池壳CNC加工用数控铣刀实物图
现在的新趋势,底下藏着不少暗礁
 现在的新趋势,底下藏着不少暗礁
这两年进口替代喊得凶,国内不少铣刀厂家起来了。
确实有做得好的,株洲那边几家大厂,现在干普通结构钢,寿命已经能达到进口刀的七成,价格才一半,很多厂都换了,能省不少钱。
但是有个行业内不愿公开的难题,我今天说出来。
现在国内铣刀的国家标准还是十多年前定的,标准里只要求单把刀的尺寸、硬度、外观合格,根本没要求同批次的一致性。
很多中小厂家就钻这个空子,一批货里掺三成好刀七成次刀,你抽检抽到好刀,各项指标全合格,批量用的时候就各种出问题,你打官司都打不赢,因为人家符合国家标准。
还有现在喊绿色制造,要求禁用含钴涂层,很多厂家匆匆换了无钴涂层就上线卖。
无钴涂层现在的技术还没完全成熟,结合力比含钴的差一截,干重活容易掉涂层,人家不说,就给你标个环保新材质,新手很容易中招。
我回车间蹲机床边抽烟的时候总说,
“买铣刀别光看牌子看报价,切三块料试了才知道”。
你参数标得再漂亮,厂家说得再天花乱坠,不如自己上机床试半小时。
你们有没有碰到过看起来全合格,用起来拉胯的铣刀?都是怎么挑靠谱铣刀厂家的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机加工才说透:选对铣刀厂家,能少亏几十万
文章链接:https://m.yxqcspc.com/16911/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
