2026-09-30 22:21:13 分类:商机
上个月早班巡检,刚走到三号外圆磨门口。
轰隆一声。
碎块擦着我的安全帽飞过去,砸在防护钢板上,凹进去一大块。
操作工小李脸都白了,刚换的新砂轮,磨到第三件就崩了。
工件废了不说,要是再偏十公分,这事就大了。
查供应商,是上个月采购图便宜换的小厂,报价比原来那家低近三成。
没人把砂轮当回事,觉得不就是一堆石头粘起来?
出事才知道,砂轮厂家选不对,整个车间都给你埋雷。
你以为是磨料堆,其实全是看不见的技术
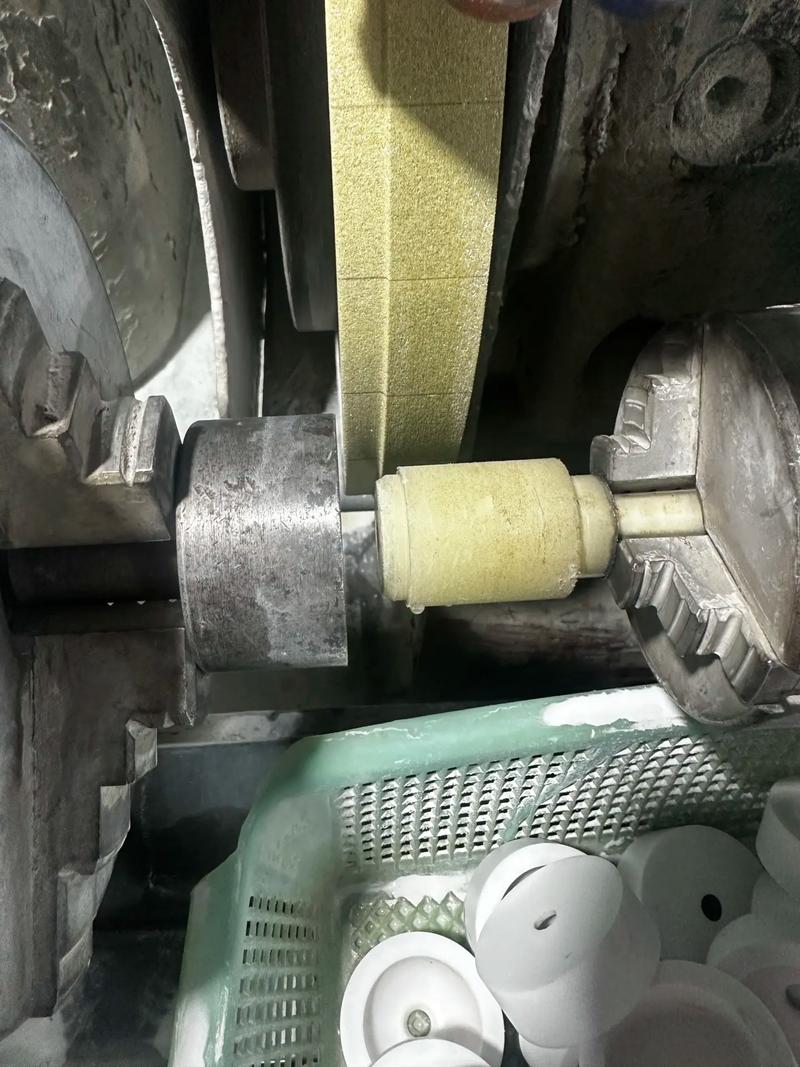 机加工车间崩碎报废砂轮实拍
说实话,干了二十年磨工,我见过太多采购只看硬度和粒度,其他一概不问。
你知道陶瓷结合剂砂轮的烧结温度要控制在多少?1260℃到1300℃,差个二十度,硬度直接偏一个等级,好多小厂烧窑控温差,一炉出来一半不合格,挑一挑就往外发。
树脂结合剂固化温度只要180℃,工艺简单,门槛低,所以小厂都爱做。
现在主流就是陶瓷和树脂两条路线,说白了各有优劣。
陶瓷结合剂耐磨,耐热,硬度高,磨出来精度稳,但是脆,抗冲击差,重切削容易崩。
树脂结合剂韧性好,不容易碎,抛光出来表面粗糙度好,但是不耐高温,吃刀大了容易软,还会烧工件。
说句行业内通常不说的,大家都在做妥协。
正规厂家会在结合剂里加一定比例的原生氧化铝陶瓷粉,提升强度,小厂直接用回收的废陶瓷磨碎了当填料,还把一级棕刚玉磨料换成便宜的铝矾土烧结料,成本直接降三分之一,外观你根本看不出来,只有用了才知道,磨不了几十件,硬度就掉,尺寸就飘。
砂轮允许的不平衡量不能超过1.5g·mm,这个是硬指标,小厂做静平衡都偷懒,转起来抖得磨床都晃,工件精度怎么可能稳?
不同行业要求天差地别,贵的不一定对
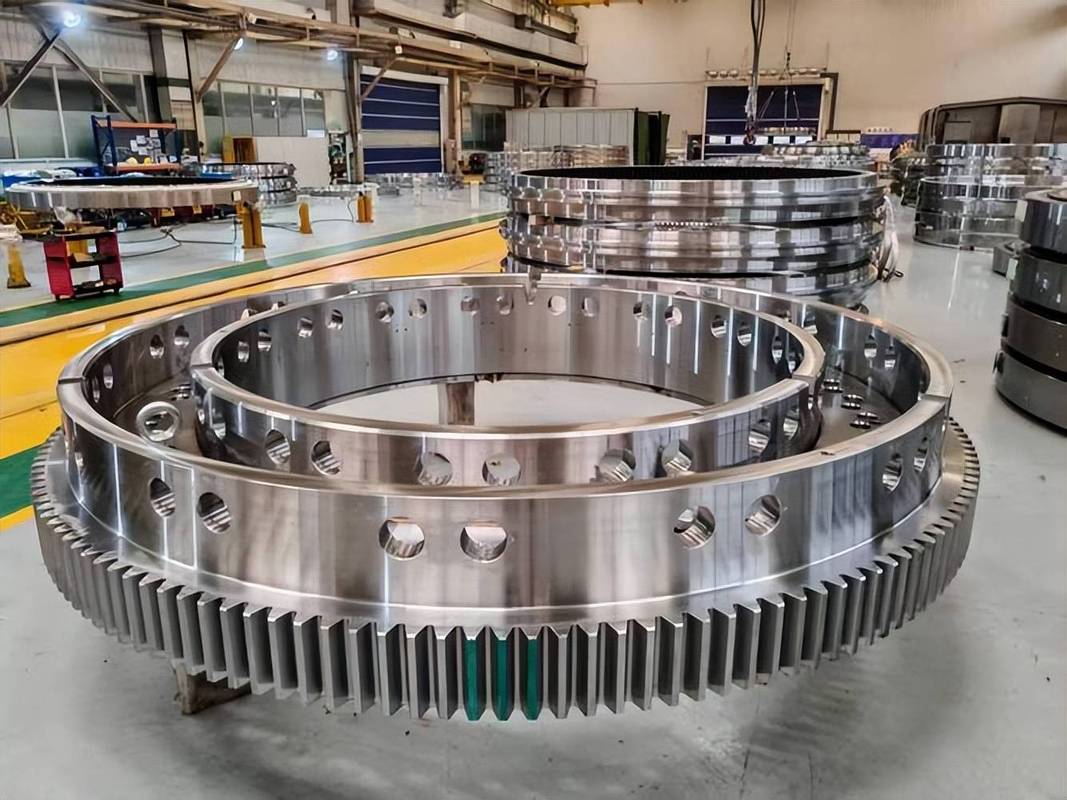 外圆磨床加工风电轴承滚道实拍
去年接了一批汽车主轴轴承套圈的活,要求滚道圆度误差不超过0.002mm。
一开始图便宜找了个小砂轮厂家,磨出来十个有三个超差,整批货被主机厂退回来,赔了八万多违约金。
后来找原来合作十年的老厂家,人家过来调了半小时,把原来的60#中硬砂轮换成80#中软,直接就合格了。
人家做汽车行业的砂轮,早就针对轴承磨加工调好了结合剂配方,形位公差能稳卡三丝以内,这就是差异化。
另一个事,我们给风电厂做大型轴承套圈拉荒,要求吃刀量大,效率高,不需要太高的精度。
一开始我用汽车轴承那种细粒度砂轮,吃刀给到1mm就掉块,一小时磨不了一个,成本高的吓人。
后来找专门做重切削砂轮的厂家,人家给拿的24#粗粒度,中硬陶瓷结合剂,吃刀量直接给到3mm都不崩,效率翻了三倍,单工件加工成本直接砍半。
你看,同样是砂轮,不同行业要求完全不一样,找不对砂轮厂家,你技术再好也出不了活。
不过话说回来,也不是越贵越好,我见过有人拉荒都用进口诺顿的,那纯属浪费钱,再好的砂轮,拉荒完还要精磨,完全没必要花那个冤枉钱。
进口替代风口下,藏着没人说的暗礁
 进口替代风口下,藏着没人说的暗礁
原来我们做高端精磨,都用进口砂轮,一买大几千一块,现在国内好多砂轮厂家都做出来了,性能差不了多少,价格砍一半,这确实是好事。
环保要求严了,现在好多厂家都做了低尘砂轮,打磨的时候粉尘少了,工人也舒服,绿色制造不是空话,是真真切切改变了车间。
但是有个事,行业内没人愿意公开说。
现在的砂轮国家标准还是十年前更的,只要求测静态不平衡和常温硬度,根本不测高速动平衡精度和高温下的硬度衰减。
什么意思?小厂做出来的砂轮,按旧标准测全合格,但是你装到80m/s以上的高速磨床上,一转起来,不平衡量直接超标,抖得厉害,磨一百件,尺寸就飘出公差了,你找谁说理去?他说我符合国家标准啊。
还有更坑的,旧标准没要求结合剂的重金属含量,很多小厂用回收废料做结合剂,铅镉超标,车间粉尘里带着,工人天天吸,时间长了身体出问题,你找谁说去?
好多厂家拼报价,就是卡着旧标准的最低要求,能减就减,能换就换,吃亏的都是下游机加工车间。
今天下班,我蹲在磨床边上换砂轮,徒弟蹲我旁边抽烟,问我选砂轮厂家到底有啥秘诀。
我跟他说,我干了二十年总结出一句土话:宁多花一毛买好货,不省一分买孬砂轮。
毕竟一块废砂轮废一个工件事小,伤了人事大,耽误了交货,亏的可不是那点砂轮钱。
对了,你们这些搞机加工的,这些年遇见过什么砂轮厂家的坑?不妨唠出来,大伙都避避。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊砂轮厂家:这些坑没十年踩不出来
文章链接:https://m.yxqcspc.com/16913/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
