那天凌晨三点,调度的电话把我炸醒。
我拖鞋都穿反了,赶去车间的时候,心已经沉到了底。
料架上整整齐齐码着一万两千多件加工好的差速器壳体,全废了。
全部因为定位孔偏了0.18丝,达不到主机厂要求,回炉都没法回。
十几万打了水漂,追着原来那个小工装治具厂家要钱,人已经找不到了。
你看,工装治具这东西,平时安安稳稳卡在机床上,没人会多看一眼。出了事,才知道它才是整条线的定海神针。
别只看报价,工装治具的水藏在三个数字里
很多新人找厂家,开口就问多少钱一公斤,全错。
我干这么多年,看工装治具先卡三个硬数字。
第一个,定位精度,靠谱的厂家能做到±0.002mm,大部分小厂只能做到±0.01mm,差了五倍,价格差一倍都不止,你要是拿后者的价砍前者,永远拿不到好货。
第二个,基材调质硬度,正经做法是把基材调质到HRC28-32,刚好兼顾强度和耐磨,用个五七年不会变形。小厂家直接拿热轧料不调质,硬度不到HRC15,三个月就磨松了。
第三个,额定重复使用次数,高端治具能做到10万次,小厂做出来的也就两万次出头,摊到每件活上的成本其实更高,只是你算不过来这个账。
现在主流就两种做法,一种是整块钢材CNC挖出来的,一种是型材拼接焊接完打磨的。
整块的精度稳,不受应力释放影响,就是贵30%左右。拼接的便宜,省材料省工时,但是用个大半年,肯定会走位。
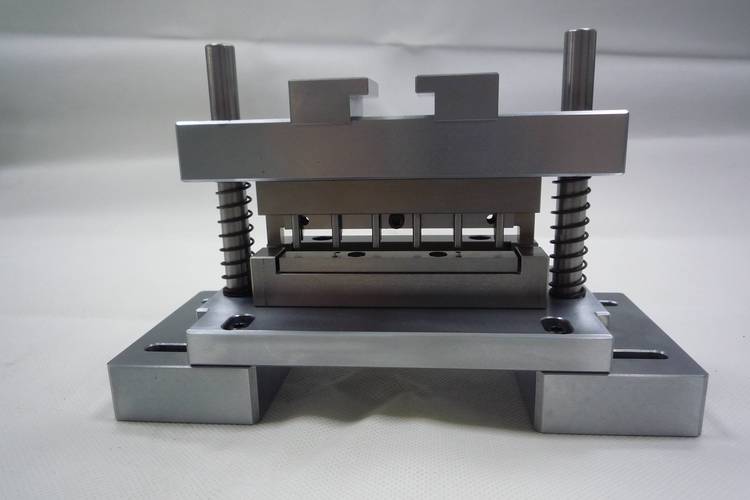
说实话,行业内有个不说的妥协。很多厂家给你看的样品,都是整块料做的,等大货交货,偷偷给你换成拼接的,外行根本看不出来,用到半年出问题,合同都过期了。
我就吃过这个亏,说起来都气。
不同行业要的东西,差得真不是一星半点
去年给新能源项目配套,碰见过一个事。
做动力电池壳的定位治具,客户要求治具不能带一点磁性,因为磁性会吸附加工出来的铁屑,刮花电池壳内壁,后期漏液就是大事故。
原来找的小工装治具厂家,直接用普通45钢镀镍,出货的时候测还没磁,用了半个月,被机床磁化了,废了两百多个壳,差点把我们的供货资质搞没。
后来换了一家专门做新能源工装的厂家,直接用316L无磁不锈钢,还做了退磁处理,用到现在,没出过一个不良。
再说3C行业的例子,去年给玻璃盖板厂做贴合治具。
治具和玻璃接触的地方,要求硬度不能超过邵氏60,硬了一压就碎。之前的厂家图便宜,用了普通工业橡胶,硬度邵氏80,第一批试产碎了12%,十几万的玻璃直接扔了。
后来找对厂家,换了改性PU软胶,把硬度调到邵氏55,碎片率直接降到0.3%以下,完全符合要求。
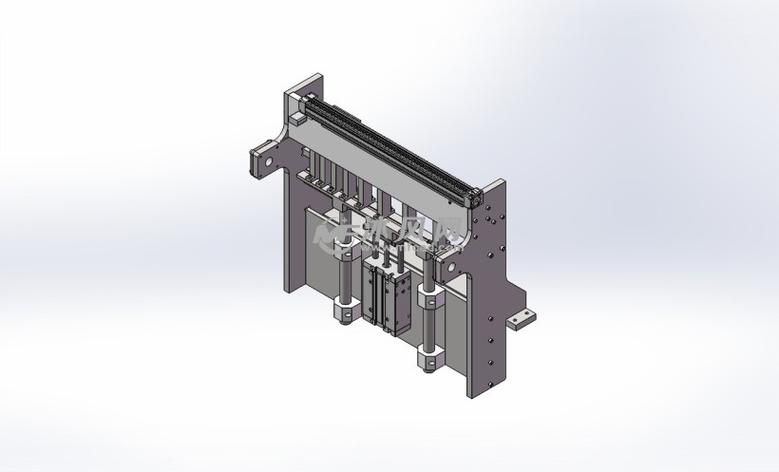
不过话说回来,很多小厂家接活,不管你是什么行业,拿通用模板改改就出货,根本不问你工况要求,这不就是坑人吗?
新风口底下藏着暗礁,这个事行业都捂着不说
这两年变化大,原来高端工装治具都找日本台湾的厂家,现在国内不少工装治具厂家都做起来了,精度能跟上,价格只有进口的三分之一,进口替代做得确实不错。
还有绿色制造这块,现在很多厂家都做模块化了,定位块磨坏了直接换,不用整个治具扔,省了不少材料钱,这点真的挺好。
但是有个难题,没人愿意公开说。
现在国内根本没有统一的工装治具精度校验标准,你说你的精度是0.002mm,他说他的也是,其实不一样。
正经厂家会在20℃恒温车间放24小时再校准,小厂家车间温度夏天三十多度,拿个游标卡尺量完就出货,精度能不差吗?
很多客户招标,只看报价,谁低给谁,根本不问你校准流程和环境,中标之后全是坑,出了问题才想起找靠谱的,晚了。
现在的国标还是十几年前编的,根本跟不上现在新能源、3C行业的精度要求,说白了就是标准滞后,全靠厂家自觉,这里头风险大了去了。
说回开头那批废活,后来我们换了一家靠谱的工装治具厂家,用到现在快两年了,没出过一次偏位。
干我们这行,我一直信一句土话:宁买一分贵,不买七分错。
工装治具看着不起眼,却是卡着产品质量的第一道关,真的省不得。
你们车间有没有吃过工装治具厂家的亏?不妨出来唠唠。
