2026-10-01 02:35:58 分类:商机
上周二早班,我刚把摇臂钻的油擦完。
徒弟小张嗷一嗓子喊我过去,吓我一哆嗦。
刚换了三个月的永磁吸盘,吸120公斤的模具钢拉荒,吃到一半工件直接飞了,砸在机床防护板上凹进去一大块。
差三十公分就砸到小张身上。
找那个卖吸盘的小厂家,人家说你操作不当,拒不认账。
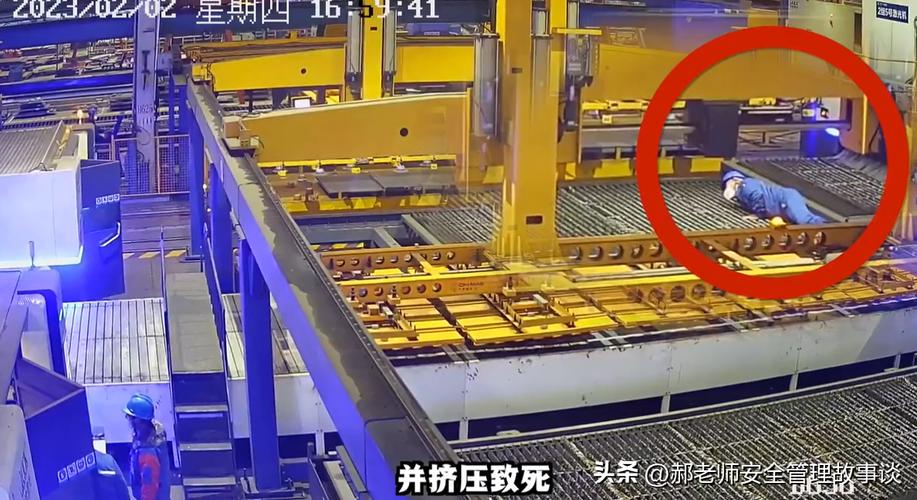 机械车间永磁吸盘吸脱工件事故现场
永磁吸盘那点门道,全在厂家的手艺取舍里
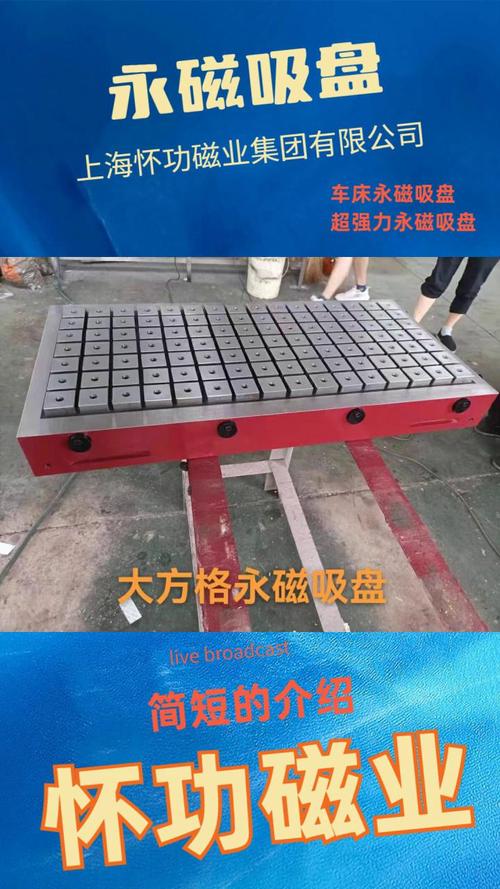 永磁吸盘那点门道,全在厂家的手艺取舍里
很多人觉得永磁吸盘不就是几块磁铁粘起来?
错的离谱。
核心就三点,磁材、充磁工艺、面板加工精度。
现在主流就是两条材料路线,全新烧结钕铁硼和传统铁氧体。
全新烧结钕铁硼矫顽力能到1200kA/m,磁力够稳,正常使用10年衰减不超2%。
缺点就是贵,成本比铁氧体高快一倍。
铁氧体便宜,耐温性好,能扛到350度不退磁,可磁力只有钕铁硼的六分之一,大点的工件根本吸不住。
说实话,行业内通常不说但实际都在做的妥协是什么?
小厂家为了拼价格,拿回收钕铁硼边角料重炼,成本直接降30%,对外也说自己是全新钕铁硼。
你买的时候测磁力,看着差不多。
用不了半年,磁力掉10%都不止,重切削根本稳不住。
还有面板,要求平面度公差控制在0.01mm以内,小厂用普通铣床粗铣一下就出货,差个0.05mm都是常事,磨出来的工件精度根本达不到。
不同行业要的不一样,永磁吸盘厂家的方案差得远
说说我前两年遇到的两个真实事。
第一个是做精密手机模具的厂,找我帮忙选吸盘。
他们磨模具型腔,要求平面度误差不能超过0.005mm,一点磁力不均都不行。
之前用的小厂货,磨完的模面总有楞,废了两套十万多的模坯。
后来换了一家正规永磁吸盘厂家,人家给做了逐块磁钢预压充磁,再整体校准平面,用了三年多,加工出来的模具,合模缝连一张A4纸都插不进去。
第二个是本地船厂下料车间,切十几公分厚的船板。
那地方到处都是焊渣飞溅,吸盘表面温度动不动就一百多度,普通吸盘的钢板面板用不了一年,就被焊渣烫得坑坑洼洼,磁力漏得厉害。
有个靠谱厂家给他们改了纳米陶瓷涂层面板,抗高温抗冲击,用了四年了,面板还跟新的差不多。
就是贵了两千块,算下来一年才多花几百,比换三次吸盘划算多了。
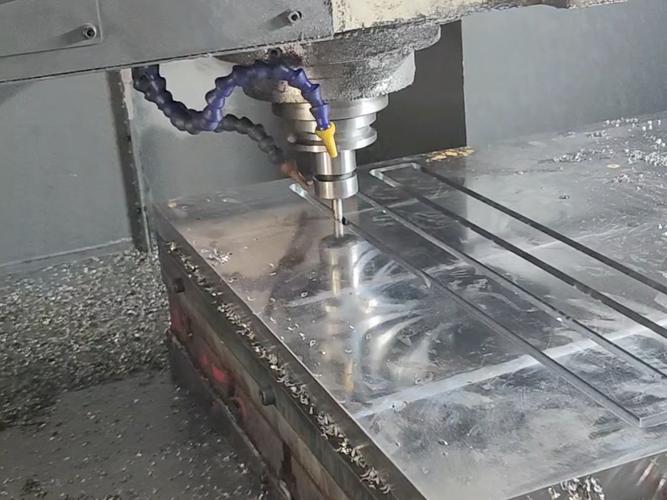 数控铣床加工模具永磁吸盘安装实物
说实话,很多厂家根本不会给你做差异化方案,什么活都给你拿同一款吸盘凑。
出了问题就说你不会用,从来不讲自己偷工减料。
对吧?
进口替代的风口下,藏着行业不愿说的暗礁
原来好多大厂都认进口的永磁吸盘,德国日本的,确实稳。
现在不一样了,国内好的永磁吸盘厂家,做出来的参数跟进口货差不了多少,价格才三分之一。
不少厂都换了国产,用着也没毛病。
还有现在说绿色制造,原来老式充磁工艺会有重金属废水污染,现在正规厂家都改了环保的充磁线,也符合政策要求。
不过话说回来,有个问题行业里没人愿意公开说。
现在国内的永磁吸盘行业标准还是十多年前出的,只要求测出厂时候的初始磁力,根本不要求测一千次重切削后的剩磁衰减率。
这就给小厂家留了空子,新机出厂检测全合格,卖出去半年磁力掉一大截,你去找谁?
标准里没要求,人家也没违规,只能吃哑巴亏。
我见过好几个厂,图便宜买了小厂的吸盘,一年换两次,算下来比买贵的正品花的钱还多。
昨天我把那个飞了工件的吸盘拆了,磁钢敲下来一看,全是边角料压的回收料,孔隙都能看见。
干了二十多年机修,我就一句话:
“买吸盘,别光看报价单上的数,得摸面板掂分量,问清楚磁钢来路”
你说对不对?
你们车间有没有遇到过不靠谱永磁吸盘厂家坑人的事?有空来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊永磁吸盘厂家:踩过的坑比你吃过的饭多
文章链接:https://m.yxqcspc.com/16930/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
