2026-10-02 11:38:55 分类:商机
为啥好好的零件会锈穿
去年三月刚上班,质检部拉着我去看退货。
一箱子汽车底盘支架,堆在车间门口,沿海项目用了三个月,焊缝位置锈得掉渣。
当时为了省成本,客户指定要用电镀锌,我们劝过换达克罗不听。
这下好了,整批返工,亏了小二十万。
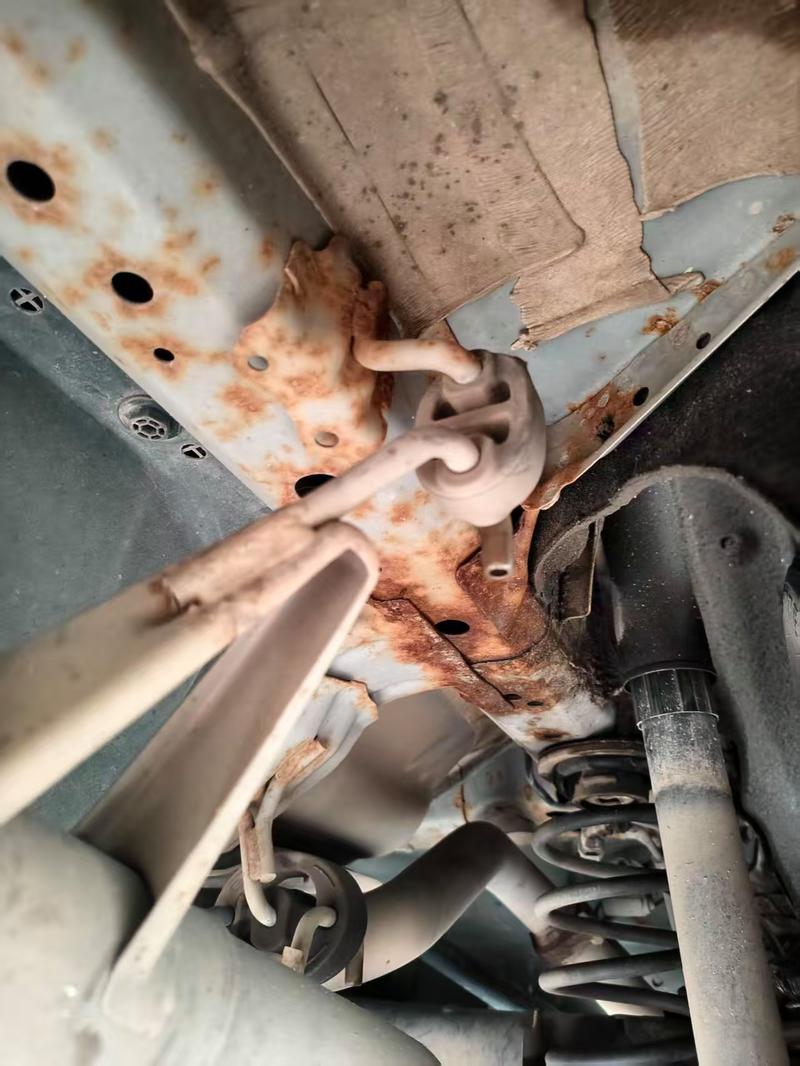 汽车底盘支架达克罗电镀锌锈蚀对比图
达克罗到底牛在什么地方
很多人以为就是换个涂料喷一喷,哪有这么简单。
它的原理就是无数锌片层层叠叠,把钢铁基体裹得严严实实,就算外面磨破了,锌还能做牺牲阳极防腐,不像电镀锌,破个皮就往里面烂。
说几个实打实的数字,内行才会盯着调。
锌铝片的粒径必须控制在1-3μm,太大了叠不密,太小了容易团聚出针孔。
涂料固含量要卡在32%-35%,多了流不平,少了涂层太薄盖不住基体。
最后烘烤温度必须稳在280±10℃,低了固化不完全,高了锌片氧化直接废了。
对比老工艺,电镀锌便宜,一块多一公斤,但是氢脆大,高强度螺栓用它容易断,盐雾过个几百小时就锈。
热浸锌厚,耐腐,但是涂层太厚,螺纹精度不够,拧不上螺栓,污染还大。
达克罗耐腐是电镀锌的七八倍,几乎没氢脆,精度还好,适合精密紧固件、结构件。
不过话说回来,达克罗也不是完美的。
它硬度低,搬运的时候不小心磕一下就掉一块,成本是电镀锌的两倍还多。
说个行业内通常不说但实际在做的妥协。
很多小厂接单打价格战,怎么降本?
涂料里多加铝片少加锌,铝比锌便宜三分之一,防腐性能差一大截。要么就是烘烤偷工,把温度降到250℃,时间少烤十分钟,一吨省几十块电费,耐腐性直接砍一半。
外行根本看不出来,拿到手用半年就露馅。
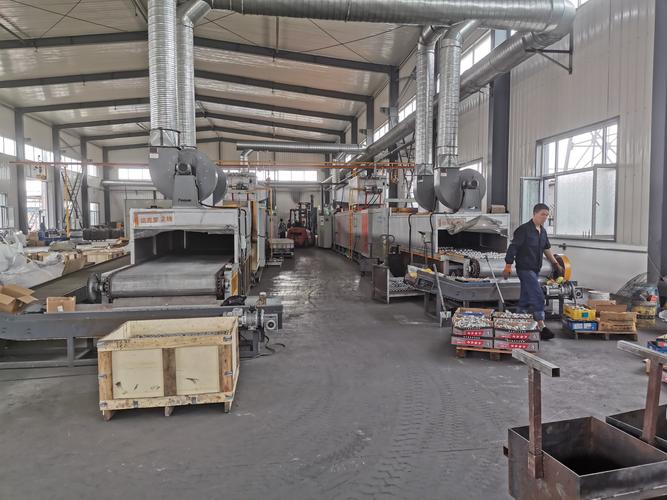 机械零部件达克罗涂层恒温烘烤车间实拍
不同行当的不同讲究
我干这么多年,见过各行各业用达克罗,要求差得不是一点半点。
内蒙风电场的塔筒紧固件,前年做过一批M36的高强度螺栓。
客户要求盐雾1000小时不生锈,那是戈壁滩,昼夜温差三十多度,冬天零下三十,夏天四十多度,还有风沙天天磨。
一开始我们按常规做40μm涂层,盐雾试验700多小时就出红锈了。
后来加到80μm,锌粉含量提了五个点,才顺利过关。
这种大件,十年二十年不允许维护,就是要厚,就是要耐腐,差一点都不行。
另一个完全反过来,就是分布式光伏的地面支架。
很多人不知道,光伏支架要接地防雷,必须导电。
达克罗涂层本身导电性就比热镀锌差,你要是做太厚,超过30μm,接地电阻直接超标,过不了验收。
去年江浙一个兆瓦级户用光伏项目,有个厂家贪便宜找了小厂做,涂层做到了50μm,整个项目验收卡了半个月,最后全部拉回来抛掉重新做,亏得底掉。
新风口下藏着旧暗坑
现在都喊进口替代,原来达克罗涂料都是日本美国品牌垄断,现在国产做的也不差,价格降了快一半,很多原来用进口的都转国产了。
绿色制造要求淘汰有氰电镀,达克罗本来就是无氰无污染,这两年订单涨得飞快。
但是有个坑,行业内没人愿意公开说。
现行的国家标准还是二十年前定的,只要求测盐雾和附着力,根本没提长期户外耐候性,也没要求测涂层对螺栓应力的影响。
很多用在高海拔、沿海、盐碱地的项目,前三年出厂盐雾测试都合格,五年之后涂层粉化,螺栓应力松弛,风场塔筒都晃,你找厂家,人家说符合国家标准,你没处说理去。
标准滞后,吃哑巴亏的企业不在少数。
说实话,现在很多工厂喊智能制造,连达克罗涂层的厚度都还靠人工测,误差能差十几微米,能不出问题吗?
我每天在车间转,摸过的达克罗零件没有十万也有八万。
总结出来一句土话:”达克罗,够厚就好,贪多必少。”
对吧,你要耐腐就给够厚度,要导电就别瞎加厚,偷工减料早晚出事。
你们干生产这么多年,碰到过什么达克罗的奇葩质量问题?留个言唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间干20年摸透:达克罗涂层那些没写进说明书的门道
文章链接:https://m.yxqcspc.com/17032/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
