2026-10-02 12:58:55 分类:商机
上周三刚上班,质量部的小姑娘就抱着三个连杆冲进车间。
“整批超差0.02mm,客户要退!”
班长脸当场黑了,围着卧加转了三圈,骂了快半小时。
新换的实习生缩在角落,小声说,昨天刀看着还能用,就没换……
说出来你不信,整批几十万的货,就是亏在省了三块钱的刀片钱。
很多人干了十年机加工,都没把刀具磨损当回事,不就是刀用久了磨坏了?换了不就完了?
哪有这么简单。
你甩锅给刀片质量?其实你没懂磨损的门道
我干了20年,见最多的就是出了问题要么骂刀片差,要么骂工人粗心,根本没摸到根子。
加工不同材料,磨损的脾气完全不一样。
就说最常见的加工45号钢,线速度150m/min的时候,后刀面磨损到0.3mm就必须换刀,这是踩了无数坑踩出来的死规矩。
可偏偏很多厂为了省几十块刀片钱,硬磨到0.6mm还在用,省了小钱亏了大货。
现在主流的刀片材料就是硬质合金和陶瓷,谁好谁坏?
陶瓷硬,耐高温,精切寿命是硬质合金的三倍,但是脆,稍微沾点振刀就整块崩刃,一块两百多,废了就是全亏。
硬质合金耐造,便宜,几十块就能买一片,但是高速切削容易粘刀,长积屑瘤,分分钟尺寸飘了。
说实话,行业内通常不说但实际都在做的妥协,就是混着用。
粗切半精切全用便宜的硬质合金,最后留0.1mm余量,换一把新陶瓷刀精切。
既省了大半陶瓷刀的成本,又能保住精度,这个搭配根本不会写进正式工艺卡,都是老工人偷偷传的经验。
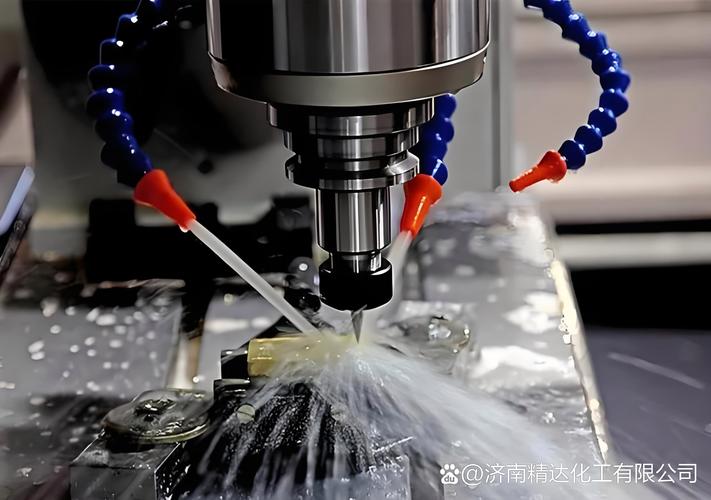 机械加工硬质合金刀具后刀面磨损实景图
不同行当的磨损要求,差得能有十万八千里
做批量汽车零件的,跟做航空钛合金件的,对刀具磨损的要求根本不是一回事。
前几年我们给自主车企做发动机缸体,粗铣顶面,原来工艺要求每把刀加工180件必须换。
算过账吗?换刀一次停线五分钟,一分钟停线损失两千多,一个月光换刀停线就得亏八万。
我们折腾了半个月,把吃刀量从1.2mm压到0.8mm,线速度降了8%,让磨损走得均匀点,最后硬生生做到220件换刀,一个月直接省了五万多,就是这点小改动。
换做航空圈,那完全是另一个逻辑。
前年给某厂做起落架加强框,TC4钛合金,一块毛料就几十万,加工大半年,要是因为刀具磨损废了,哭都没地方哭。
原来用进口刀片,干10件就磨穿刃口,还经常拉伤表面。
后来我们就改了一个参数,把内冷水压从7MPa升到12MPa,高压水直接把切屑从刃口冲开,带走八成切削热,直接能干到16件,表面粗糙度还降了一半,谁能想到就是调个水压的事。
 数控加工TC4钛合金刀具磨损对比图
进口替代风口下,藏着没人愿意说的暗礁
 进口替代风口下,藏着没人愿意说的暗礁
现在都讲智能制造,都推刀具磨损在线监测,喊着进口替代换国产刀,听起来很美好,坑其实不少。
行业内藏着一个不愿公开说的难题,就是现在的刀具磨损标准太滞后了。
现在通用的磨损标准还是几十年前定的,那时候都是低速普通切削,所以拿后刀面磨损量当判断依据。
现在呢?高速切削、干式切削早就普及了,很多时候刃口已经长了积屑瘤,尺寸都超差了,后刀面磨损还不到0.1mm,按老标准根本判断不准。
那些卖在线监测设备的,都拿老标准做算法,几十万装上去,根本测不准,最后就是当个样子货摆着,钱全打了水漂。
再说进口替代,现在国产刀片的质量其实上来了,寿命能做到进口的八成,价格才三分之一,为什么很多厂还是不敢换?
不是国产刀不行,是换成国产刀,磨损规律变了,原来的换刀周期、切削参数全得调,一旦调错出了批量问题,谁担这个责?
损失比刀片那点差价大一百倍,所以大家干脆一直用进口的,安安稳稳不出事,这个潜规则,卖刀的不会说,厂里的工艺也不会写在明面上。
昨天收拾工具房,翻出来一堆十年前磨坏的旧刀片,我跟徒弟说,干机加工这行,什么都能省,刀不能省。
我师傅当年传给我的土话,刃口发乌,该换就出,意思就是看着刃口从发亮变乌,就是开始磨了,别等超差了再动手。
这么多年我按这句话来,没出过大事。
讲了一大堆,书本上的理论说再多,不如自己多摸两次刃口,摸熟了你自己机床的脾气。
你们车间有没有过为了省一片刀片,亏了十几万的事?同行们出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机加工才懂:刀具磨损里藏着行业没说的秘密
文章链接:https://m.yxqcspc.com/17036/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
