上个月刚上班,调度就把我拦在车间门口。
说珠三角来的客户,拉着一台刚出厂三个月的850加工中心堵门,要求退钱。
试做了五批汽车缸盖平面,平面度次次超差0.03mm,磨了补补了磨,客户等不及开模具,火大得很。
我跟着蹲下来听走刀,低速精铣的时候,真能听见细微的咯噔声。床身还带着几乎摸不出来的震动。
不用查了。导轨爬行了。
藏在油膜里的核心猫腻
很多新手以为爬行是导轨间隙大了,其实不对。
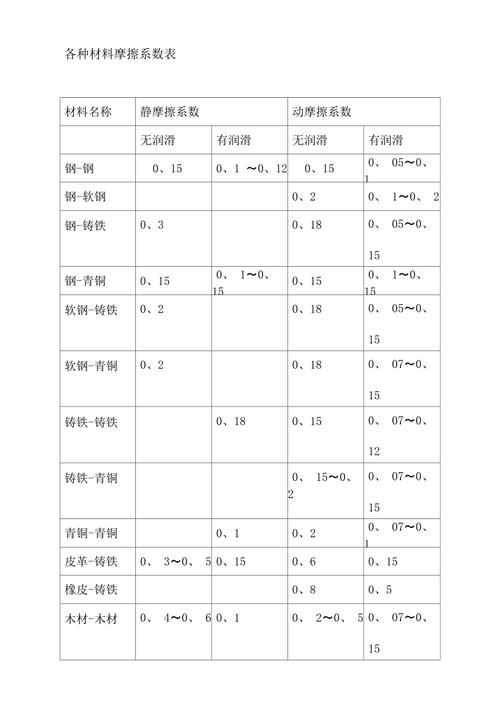
根子就在静摩擦和动摩擦的差值上。接触面油膜没建起来的时候,静摩擦力拽着不动,等驱动力攒够了一把推开,动摩擦力骤降,滑块一下子冲出去,紧接着又因为速度降下来油膜破了,再被拽住。
一拽一冲,就是爬行。
这么多年测下来,当导轨滑动速度低于0.05m/min的时候,爬行的发病概率直接超过82%。普通碳钢导轨的静摩擦系数比动摩擦系数大出至少0.1,刚好踩在爬行的阈值上。导轨面精刨之后的微观峰点间距,平均在1.6μm到8μm之间,正好容不下连续油膜生成。
现在行业里主流就两个路线,贴塑导轨和滚动直线导轨。
贴塑便宜,阻尼大,本身摩擦力稳,天生不容易爬。缺点也明显,切削液泡个三五年就容易起鼓脱胶,磨损快,精度掉得快。滚动导轨摩擦小,速度快,精度保持好,但是阻尼太小,低速下动静差反而大,一不小心就爬,全靠预压调,预压大了发热严重,预压小了间隙又大。
说实话,有个事儿行业内通常不说。
很多中小机床厂做中低端机型,配滚动导轨的时候,会偷偷把要求的G3级滚珠换成G5级,成本降一大块。然后出厂检测的时候,把爬行测试的最低速度从0.05m/min放宽到0.08m/min,这样几乎测不出来。客户买回去做粗加工,本来也不会开这么低的速度,根本发现不了。
这就是心照不宣的妥协。
不同行当,不一样的要求
我碰过爬行最多的地方,除了机床,就是注塑机。
前年给台州一家做光学镜片的厂调机,他们的160吨注塑机,做透明PC镜片,做出来总有一圈一圈的明暗纹,成品率才六成,换了料换了螺杆都没用。我去看了下,注射座每次射胶前都要低速移到射胶位置,速度刚好0.04m/min,典型的爬行,导致注射起点位置每一次都不一样,压力波动直接反映到镜片上。
后来把导轨重新刮了一遍,改成间歇自动供油,每12分钟补一次油,把移座速度提到0.06m/min,没换任何零件,成品率直接干到94%。
另一个地方就是三坐标测量机,更娇贵。
上个月给一家主机厂排查问题,他们的桥式三坐标测车身孔位,同一个孔连续测三次,误差能差0.02mm,整车测量报告一直过不了审核。找了供应商来,说传感器坏了换传感器,说软件不对升软件,折腾半个月没好。我去了,开Z轴低速走了一遍,手放导轨上能感觉到抖,就是爬行。他们图便宜,给导轨用了68号的润滑油,粘度太大,低速带不动,换成32号低粘导轨油,当天就解决问题。
新风口下的暗礁
这两年进口替代火,国产导轨做得越来越好,原来做不了的高精度机现在也敢接了,是好事。
还有绿色制造,现在都推少润滑,自润滑贴塑、固体镶嵌导轨都出来了,不用天天打油,也不浪费,方向没错。
不过话说回来,有个坑,行业内没人愿意大声说。
现在我们国家的导轨爬行检测标准,还是十年前定的,只要求空载状态下测低速爬行,从来不说带负载的事儿。
你想啊,机床哪有空干活的?吃刀的时候本身就有阻力,空载的时候好好的,一吃刀就爬,这种情况我碰过不下十次。厂家拿符合国家标准说事儿,客户吃哑巴亏,你说理去?
很多做高精度磨床、光学加工设备的厂家,自己偷偷加了带载测试的要求,但没国标撑腰,成本上去了价格卖不上去,反而不如那些钻空子的厂家好卖。
这就是标准滞后带来的风险,短时间内还真没法解决。
我在车间摸了22年导轨,昨天还给新来的徒弟说,我有句土话记一辈子:
「低速走刀出歪活,导轨爬行先找油」。
很多人上来就换导轨刮研,其实百分之七十的爬行,都是油不对、供油不对,擦干净换对油,问题就解决了。
你碰见过最离谱的导轨爬行故障是什么?评论区唠唠?
