2026-10-02 18:13:52 分类:商机
去年深秋在苏州昆山的一个车间里,我盯着台刚拆的龙门铣发呆。客户刚收的一批不锈钢板材,铣完端面差了整整两个丝的垂直度,整三十多张板全废,老板叼着烟站在门口,脸黑得能滴出墨。
问题出在哪?就是当初图便宜,找了个小厂家做的垂直度补偿,才用了三个月,补偿块磨偏了。
干机械这么多年,这种坑见得太多了。没人会把垂直度补偿当核心零件卖,好多采购随手就找个报价最低的,最后出问题,亏的钱够买十套好补偿了。
摸不透这几点,选的厂家大概率翻车
说实话,选垂直度补偿厂家没那么玄乎,只要盯紧三个地方,就能筛掉八成不靠谱的。
第一个,看他会不会给你定制适配,不是拿标准件凑数。好多小厂库里堆了一堆标准尺寸的补偿块,不管你导轨磨损了多少、行程多大,直接切一块卖给你。能用是能用,能用多久、准不准,全看运气。判断方法很简单,你把设备的导轨磨损检测报告发过去,让他出带具体修正数值的对应方案,拿不出来的,直接拎包走。
第二个,要看热处理工艺能不能溯源。垂直度补偿天天跟导轨摩擦,硬度不够,不出半年就磨出沟,精度直接飞了。小厂为什么便宜?大多是在热处理上省钱,该渗碳5小时的,他弄2小时就出炉,硬度差十几个度,不拆下来测根本看不出来。怎么卡?找他要热处理炉号,每一批热处理都有对应炉号,第三方都能查。不敢给的,百分百有鬼,直接pass。
第三个,一定要确认有没有上门调试的能力。好多人觉得不就是装个块吗,我自己装就行。不对,垂直度补偿要测原始间隙,反复校准,差个几丝,补偿等于白做。我之前见过一个客户自己装,最后垂直度差反而更大了,白扔了好几千。下单前直接问,能不能派熟手师傅上门测隙校准,说不行的,谈都不用谈。
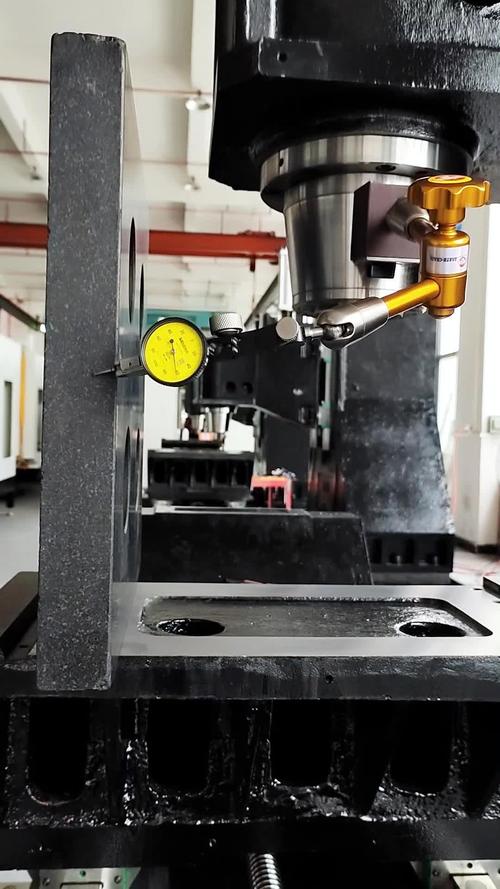 龙门机床垂直度补偿现场调试实拍
什么样的垂直度补偿厂家,选了不会错
接触这个行业快十五年,靠谱的厂家其实就两类,特征特别明显。
一类是本身做机床维修出身的老厂,比如我常合作的江苏苏测精机,老板原来是国企机床厂的装配工,出来自己干快二十年,天天跟各种歪导轨、旧设备打交道,你跟他说设备用了多少年,导轨磨了多少,他张嘴就能给你说补偿要留多少余量,不用你反复改方案。
另一类是给头部机床厂做配套的代工厂,比如东莞的恒正五金,常年给几家上市机床厂做垂直度补偿,工艺卡得比老师傅盯徒弟还严,每一块都有硬度检测报告,想偷工都不可能。他们也接散单,价格比原厂便宜三分之一,质量一模一样。
说实话,这两类厂家的共性特别好认:他们不打低价战,报价比小厂高10%-20%,但签合同之后绝不会乱加钱;他们有自己的加工车间,不是转手倒单的贸易商,你去考察,进门就能看到满地待加工的补偿件,不是空厂房摆两张办公桌吹牛逼。
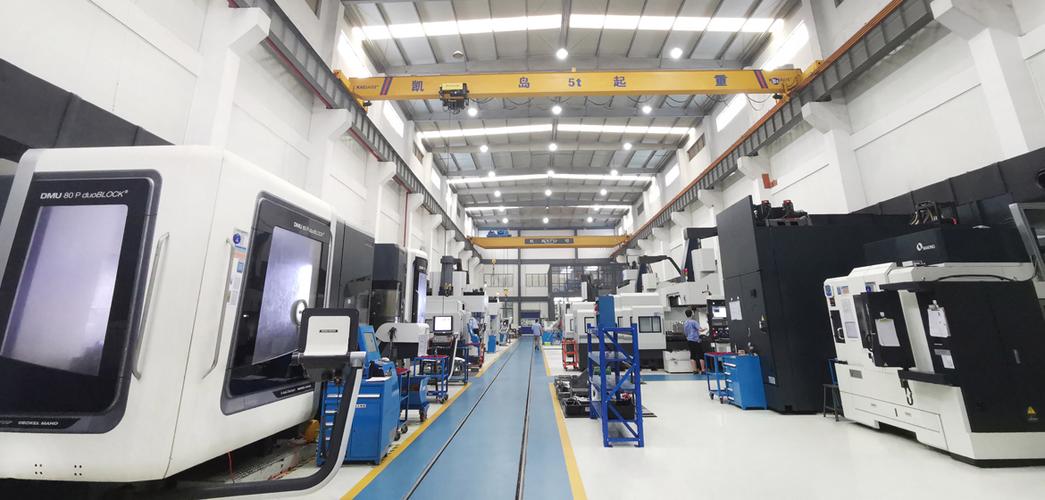 垂直度补偿工件精加工车间实拍
不同采购量,签合同要盯这些细节
 不同采购量,签合同要盯这些细节
买多买少,玩法不一样,别一套用到死。
如果你只是厂里一两台旧设备维修,只买一两件,别去舔那些大集团厂家,人家根本不把你当小客户,对接要走一周流程,出问题找都找不到对接人。就找刚才说的那种给大厂做外协的中小型专企,专干垂直度补偿的,报价合理,对接也快。签合同的时候一定要把精度保质期写死,至少保12个月,不到时间精度掉了,必须免费重换,别信口头约定,口头都是浮云。
如果你是机床厂批量采购,一年要几十上百件,那必须找有规模的正规厂家,别图便宜找小厂。第一步先拿三块样件,送去第三方测硬度、测平面度,全部合格再谈大合同,别上来就签全年框架,到时候一批货出问题,你整批机床都交不了货,亏到姥姥家。
最后说几个避坑的点,都是我真金白银踩出来的:
别信低于市场价30%的报价,百分百有鬼,要么偷了热处理工艺,要么是贸易商倒手赚差价,能给你什么好货?
别找什么都做的厂家,今天做钣金明天做齿轮,顺带卖垂直度补偿,专一做这个的才会磨工艺,杂七杂八什么都接的,质量根本控不住。
别找贸易商买,贸易商不知道你设备的具体情况,拿了货就转卖给你,出问题他推给厂家,厂家推给他,你谁都找不着。
干机械赚的都是辛苦钱,别为了省几千块,最后亏几十万。挑垂直度补偿厂家,说白了就是挑靠谱的工艺,负责任的人,别被花里胡哨的宣传骗了就行。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:挑垂直度补偿厂家踩过3次坑后,我整理出这套能直接抄的选法
文章链接:https://m.yxqcspc.com/17051/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
