上周后半夜我刚换完工作服准备走。 质检小张慌慌张张从办公室跑出来,后背都汗湿了。 说主机厂退了整整三百根发动机连杆,全卡了形位公差。
我们原先一直靠卡尺量外径,千分尺测内径,形位公差对着样框敲,这么干了十几年都没出事。 谁能想到这次主机厂上了新要求,非要带三坐标章的全尺寸报告才肯收货。
这就是三坐标测量在车间的存在感。 平时你觉得它是摆在角落吃灰的奢侈品,真出事了,离了它你连货都交不出去。
看得见的精度,藏着没人说的妥协
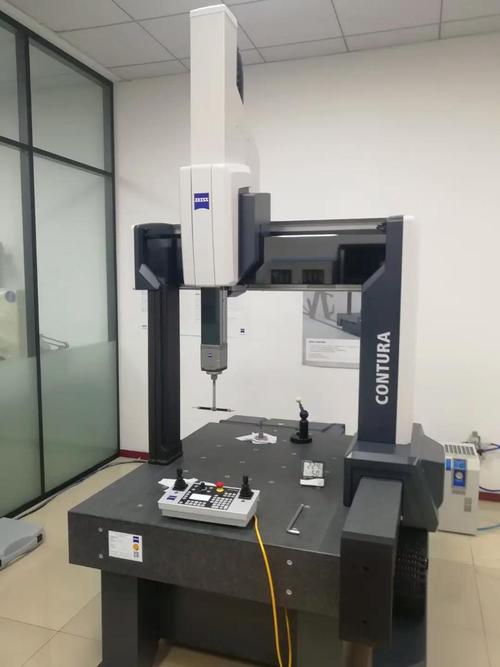
其实三坐标没那么玄乎。 说白了就是能在XYZ三个方向上,精准测出探头碰到的每个点的坐标,再用软件拟合出你要的尺寸、形位公差。
我现在用的这台老桥式机,说三个干出来的数字你就懂了。 探测精度能到0.5μm,常用行程是1200mm×800mm×600mm,机房要求温度必须稳定在20±0.5℃,差一度,一米长的工件误差就能飘出0.01mm,够你整批货返工。
现在主流就两个路线,桥式和关节臂,各有各的用法。 桥式精度高稳定性好,但是贵,新的进口机大几十万,还要单独修恒温机房,前前后后小一百万砸进去。
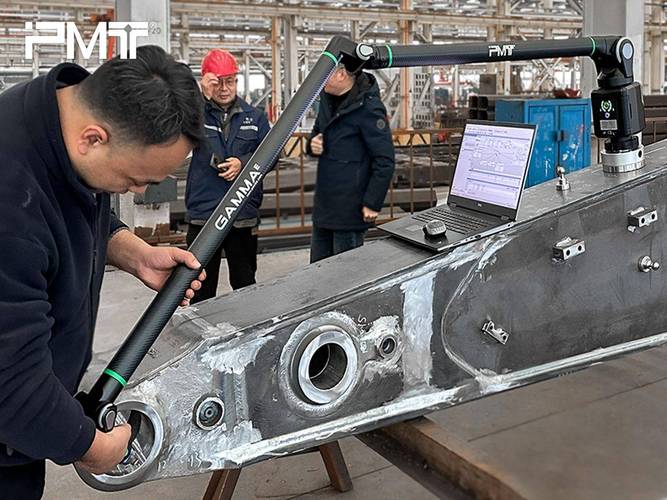
关节臂就灵活多了,十几万就能拿下,拎着就能往机床旁一放,几十吨的模具不用挪就能测。 但精度差着一个量级,一般也就做到0.02mm,开模修模凑活用,核心军工件根本拿不出手。
说实话,行内有个不说但大家都在做的妥协。 百分之七八十的中小厂,根本不会真按要求修恒温机房。大多就是找个偏僻角落一放,夏天开个民用空调,冬天有暖气就凑活。
精度飘了怎么办?调补偿的时候对着标准块往合格了调,只要客户验厂能过,出货满足要求就行。 谁没事干砸几十万修个专门的机房啊,能赚点钱不容易。
不同行当,完全不一样的要求
去年帮航空院所加工一批钛合金发动机叶片,这是第一个典型场景。 叶身型面公差要求0.008mm,原先我们用轮廓仪只测三个关键截面,次次都合格,送过去就是过不了检验。
后来借兄弟厂的三坐标全扫了整个型面,才发现拉荒的时候留的余量不均匀,叶背中间鼓了0.012mm,重新调了五轴的吃刀量,一次就过了。 这种复杂曲面零件,除了三坐标,真没别的工具能给你摸清楚全型面误差。
我老徒弟在汽配模具厂当技术部长,那又是另一个场景。 他们开汽车门板的注塑模,几十个卡扣安装位的位置度要求0.1mm,模具几十吨重,不可能拆下来搬去恒温机房测。
他们买了个三米行程的关节臂,开模后直接架在模具旁边测,哪个位置偏了直接改斜顶,不用来回折腾。 原先开一套模要改三四次,现在一次就能定版,省了两三天工期,光试模费都省出好几台关节臂的钱。
进口替代热风下,藏着没说破的暗礁
这两年国产三坐标起来得很快,价格差不多是进口机的一半,精度也能满足绝大多数场景的要求,不少厂都换了国产,确实给制造业降了成本。 这是好事。
不过话说回来,有个行业内不愿公开说的难题。 就是热变形补偿这块,国产和进口的差距,真不是一点半点。
进口机的补偿算法,是拿不同材质、不同温度的工件测了几十年攒出来的,你放普通车间,温度上下飘个两三度,它自动给你补误差,最终结果偏差不会太大。 国产很多厂商的补偿,只对标准钢块铝块做了校准,碰到碳纤维复合材料,或者好几米的焊接件,温度一变,补偿就错了,测出来的数据差个0.03mm都是常事。
还有标准滞后的坑,现在新材料用得越来越多,碳纤维复材的热膨胀系数比钢小十倍,现有的测量国标还是按普通钢材定的。 你按国标测出来合格,拿到客户那边一装配,环境温度一变,尺寸就不对,这个锅还得自己背,找谁说理去?
我干了二十年,每天上班第一件事,就是先开三坐标机房的空调,提前一个小时稳温度,再开门进去干活。 我总结了一句土话:「三坐标是个娇医生,你不给它好环境,它就给你开错药方」。
你们车间有没有碰到过,三坐标测出来的数据和实际加工对不上的怪事? 有空来唠两句。
