藏在参数里的门道
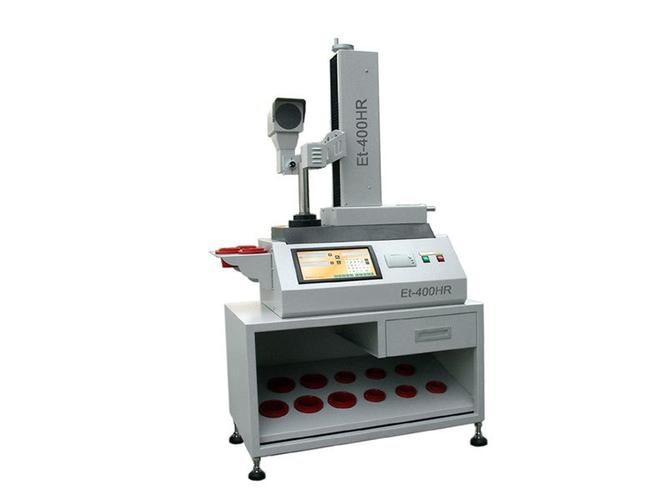
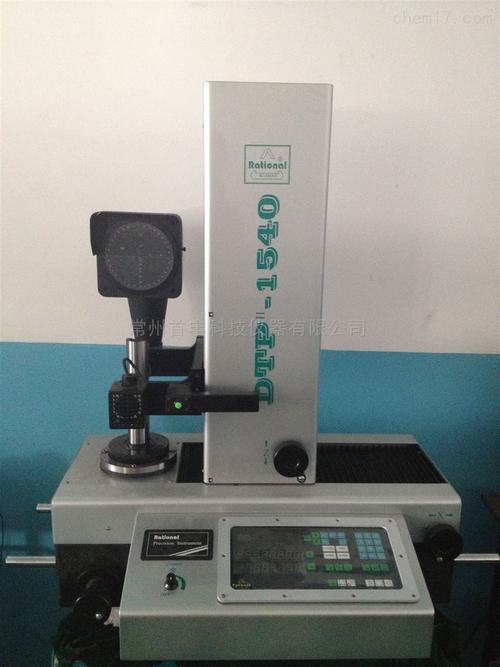
刀具预调说白了,就是提前在机外把刀尖相对于刀柄基准的X、Z方向尺寸测准,调到你要的数值,不是什么玄乎的高科技。 现在业内主流两条技术路线,接触式和光学式,各有各的毛病,也各有各的用法。 接触式就是用探针碰刀尖,自动出数据,一般普及款的稳定精度能做到±0.002mm,一台整机下来,便宜的五万,贵的也就八万,普通工厂完全能承受。 它不怕刀头带涂层反光,也不怕车间油烟大糊镜头,就是测小直径刀具麻烦,直径小于0.5mm的微钻,探针稍微用点力,刀尖直接崩断,新手测十根断八根,一点不夸张。 光学式就不一样,摆上去拍个照,几秒钟出数据,精度比接触式还高一点,就是娇气得很。 夏天车间开不起足够冷的空调,镜头起雾,切削油雾飘上去沾一层,测出来的误差能飙到0.02mm,根本没法用,而且一台要二三十万,小厂根本舍不得碰。 说实话,行业内通常不说但实际都在做的妥协,就是批量生产的小厂,买个最便宜的接触式,碰到细刀就把进给速率调到最低,手推着测杆慢慢走,测完上机再补半丝公差,对外说我们全工序预调,其实那半丝的坑都是操作工自己填。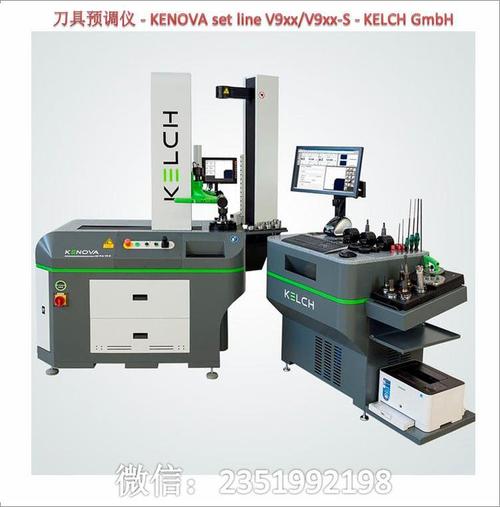
不同行当的不同活法
进口替代下藏着暗坑