2026-10-02 21:17:44 分类:商机
上个月库房拉出来半堆报废的离心泵泵体,堆在车间墙角落灰。
客户扣了三成货款,主任蹲在堆头抽烟,抽了整整半包。
镗床师傅跟我唠,说镗到最后一层,孔壁密密麻麻出小坑,试压直接漏了0.2兆帕,根本没法交。
我敲了敲泵体侧壁,声音发闷,不用探伤都知道——铸件缩松找上门了。
摸到缩松先别慌,根子在三个地方
很多新手一看见缩松就慌,上来就怪铁水不对,其实根子都在工艺那几步。
说实话,课本说的太笼统,实际干起来,三个数卡不对,缩松肯定找上门。
浇注温度高出液相线80℃以上,铁水收缩量直接涨一大截,补缩跟不上,肯定出松。
铸件模数小于0.5cm的薄壁位置,补缩通道提前凝死,里面的铁水收缩完没地方补,只能留下一堆小孔洞。
还有砂型湿度超过5%,浇注的时候发气把铁水顶得不均匀,冷却下来就是一片缩松。
现在行业里主流就两种控缩松的路子,一种是放冷铁激冷,一种是做大冒口补缩。
放冷铁的好处是省料,不用切那么大的冒口,缺点是厚壁位置激冷不均,容易出局部缩松。
做大冒口稳得很,就是费铁水,切下来的冒口回炉又耗电费,成本一下就上去了。
不过话说回来,行业内通常不说但实际都在做的妥协,是什么?
九成的中小厂,都会把冒口做的比工艺要求小三分之一,然后靠多加两块冷铁补漏洞。
出问题的概率只涨不到15%,但能省10%的铁水成本,算下来一年多赚几十万,换你你干不干?
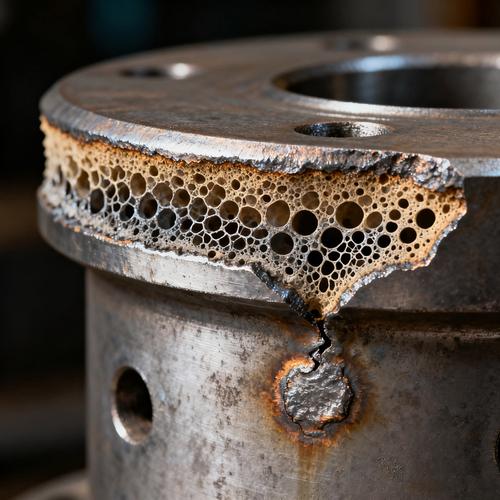 加工后铸件缩松缺陷车间实拍图
不同行当,缩松的容忍度天差地别
缩松不是天生就是废品,不同行业要求差得能绕车间一圈。
就说工程机械的挖机动臂铰座。
前年我们给某主机厂供了一批货,探伤的时候查出三个件有最大直径0.3mm的分散缩松,就在受力截面的中心。
按标准II级探伤本来能过,结果人家拒收,直接打回重浇。
为啥?铰座天天受交变冲击载荷,缩松就是应力集中的引子,跑合个三五年,说不定就断在工地上,赔不起。
另一个例子,普通机床的床身地脚。
去年本地一个小机床厂找我们做一批铸铁地脚,对方厂长直接跟我们说,只要不裂,加工面平整,缩松藏在非加工面里,多大都不管。
人家说,地脚只受静压力,压个十几二十年也动不了,要那么干净干嘛?
我们后来按他说的,把每个地脚的冒口都缩小了四分之一,这批活下来多赚了一万八,大家都开心。
说白了,缩松过不过,全看用在什么地方,死卡标准那是书呆子干的事。
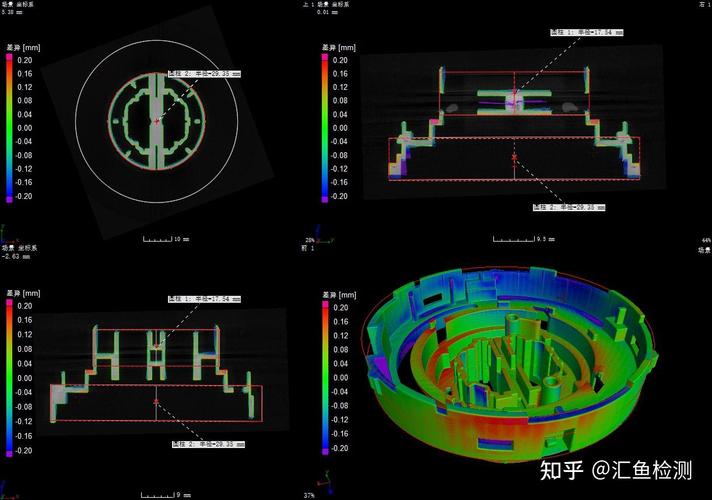 铸件缩松工业CT探伤扫描图
新风口底下,藏着没人说的老暗礁
 新风口底下,藏着没人说的老暗礁
这两年都喊进口替代,原来进口的高压液压件,现在都要国内做。
高压液压件要求耐压35MPa以上,对缩松的要求比原来普通泵体严十倍。
可现在用的老标准,还是十年前定的,说缩松截面积不超过5%就算合格。
说实话,35MPa的油压下,哪怕1%的缩松都能给你漏得满油箱都是,这就是标准滞后带来的坑。
行业里不愿公开的难题是什么?
很多厂为了过甲方的探伤检测,偷偷改探伤设备的灵敏度参数,把小缩松的波形给压下去,蒙混出厂。
等甲方装机用个一两年出问题,早就过了质保期,只能自己认栽。
还有现在搞绿色制造,都用再生废钢回炉,再生钢里面杂质多,成分偏析比新钢大,更容易出缩松。
很多厂不说破,只是调整一下冷铁位置,把缩松从加工面赶到非加工面,问题还是存在,只是看不见而已。
昨天我路过那堆报废泵体,跟打扫卫生的老师傅唠,他说了句土话,我记到现在。
“宁要一块整,不要十块松”。
课本讲了一大堆原理,工艺卡写了一堆参数,其实到了车间,最管用的就是这句话——该留的料别省,该卡的温度别乱调,省那点料,出了问题全赔回去。
你们车间控铸件缩松,有什么压箱底的野路子?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铸件缩松:车间干了20年,我攒的那些课本上没写的干货
文章链接:https://m.yxqcspc.com/17060/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
