说实话,干焊接这行二十年,我最怕的不是裂纹不是气孔,就是焊接变形。
上个月刚开春,车间赶十二台港口起重机的行走梁。下料拼板都卡着尺寸过了,机器人走了三遍焊,看着光顺得很。
放了一夜,第二天吊到划线台打表。哟,主梁旁弯超了4毫米。客户给的公差是不超1.5,整批全部卡壳。
车间主任蹲在工件旁边抽烟,半包抽完,鞋帮子都踩扁了。
藏在焊缝里的变形根子
很多新手以为变形就是焊歪了,其实不是。
焊接那一瞬间,焊缝局部温度飙到1500℃以上,周边的母材还是室温。热胀的时候被冷材料压着,缩的时候又拉着整块板往焊缝方向扯。应力没地方散,就把整个构件顶歪了。
这东西从有焊接那天起就跟着,躲不掉。
现在业内主流两个控制思路,一个是预反变形法,焊前提前把构件往反方向掰够量,焊完收缩回来刚好对齐。另一个是去应力退火,焊完整体丢进炉子里,慢慢加热到600℃保温几个小时,再慢慢冷却,把应力卸掉。
说句实在的,两者优劣摆开了说,预反变形成本低,不用额外折腾,但是精度最多控到±2毫米,普通钢结构够用。退火能做到±0.5毫米,精度够,但是一吨工件要多花800块,还得占炉子三天工期,小厂根本耗不起。
不过话说回来,行业内通常不说但实际都在做的妥协是什么?批量接低毛利订单的厂子,大多是焊完看变形超的不多,就找两个千斤顶顶在反方向,顶过夜,第二天拆了尺寸刚好够验收下限,直接发货。
反正不是核心受力区,用到报废也出不了事,没人会拆开来查你有没有做消应力。
不同行当,变形的要求差出十万八千里
就说我前年碰到的两个活,要求完全不一样。
第一个是内河驳船的隔舱壁,十几米长的钢板拼起来焊。要求变形不超每米1毫米,也就是12米长最多歪12毫米。为啥卡这么死?隔舱壁要装水密密封条,歪多了缝压不住,跑水晃荡,船东找你拼命。
我们那时候提前在胎架上做了1.8毫米的预反拱,每道焊缝都安排老师傅按顺序跳焊,焊完拆开一量,最大变形才0.3毫米,船东直接签字拉走。
第二个是新能源车企的铝制电池托盘,要求整个托盘平面度不超0.3毫米。差一点都不行,因为托盘要和车架底板完全贴合,变形大了散热差,电池容易出问题。
旁边园区有个小厂,接了一批订单,图便宜不用搅拌摩擦焊,用普通MIG焊省成本,做完一测,大部分变形都超2毫米,整批二十多个托盘直接报废,亏了快两百万,老板蹲在门口哭了一下午。
新设备吹得再神,老坑还在那
现在机器人焊接火得很,很多销售说全自动焊接就没变形了。扯。
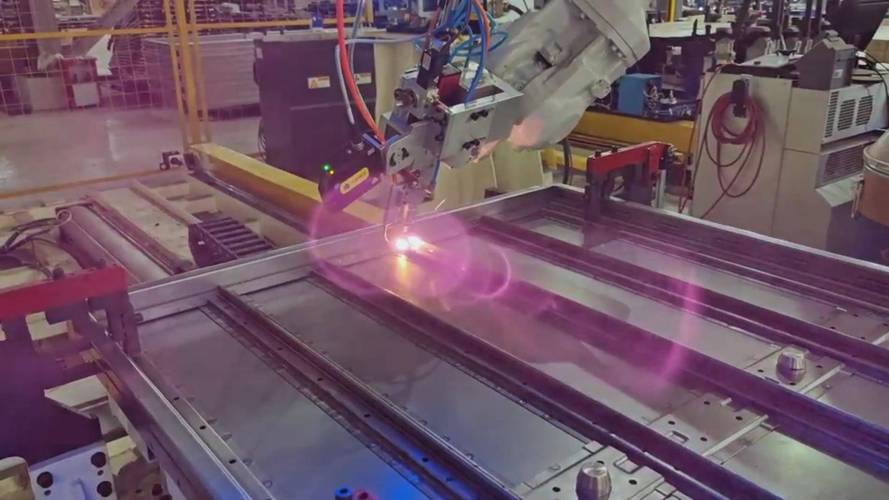
机器人走枪匀,热量输入稳定,变形确实比人工焊小15%左右,但是该歪还是歪。智能制造搞了这么多年,还是没彻底解决变形的问题,只能提前预判。
现在进口替代搞得多,很多以前买进口构件的厂子,现在转做国产,对变形精度要求比以前高太多,但是国家标准的焊接变形公差还是十年前编的,很多高端零件要求比国标严三倍,你说怎么办?
这就是行业内不愿公开说的难题,标准滞后,你做高于标准的精度,就得额外加成本,客户还觉得你是工艺不行才多收钱,有理说不清。
绿色制造现在要求少用退火,因为退火太费电,碳排放不达标,很多厂子试低温焊、水冷焊,但是这些工艺的变形规律和传统焊完全不一样,踩过坑的都藏着不说,生怕同行抢了订单。
昨天我在车间转,碰到个刚出师的小伙子问我,干焊接这么多年,变形控制有啥不传的秘诀?
我跟他说,咱们老师傅传下来的土话:焊前多歪一寸,焊后少调一厘。
啥意思?就是别想着焊完再敲敲打打调变形,提前把功夫做足,比啥都强。干了二十年,我见过太多人为了省焊前那点功夫,最后花十倍的钱去调变形,亏到姥姥家。
你们车间呢?为了摆平焊接变形,都做过哪些外人不知道的操作?
