2026-10-03 07:31:46 分类:商机
撞坏三吨不锈钢才揪出来的隐形毛病
上个月珠三角一个老客户拉了台数控折弯机过来,车门一打开我就闻见焦味。模座歪了,导轨刮出两道深槽。
客户的机修蹲在门口抽烟,说调了整整一周,换了伺服,换了丝杠,切出来的折角永远差个1.5度,批量干废了三整吨304不锈钢板。老板说再修不好,这台十几万的设备直接拖去废钢场。
我绕着设备转了三圈,伸手摸了摸伺服电机后端的编码器壳。震手。
拆接线端子的时候,发现反馈线的锁紧螺母松了半圈。重新压紧,校完原点,开空机跑了二十次,精度全在0.1度以内。
就这么点破事。
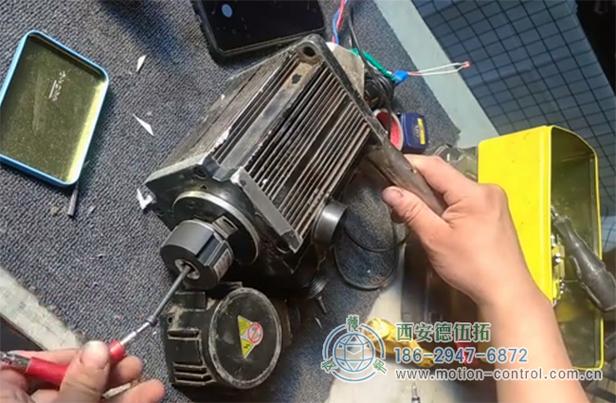 车间数控折弯机拆下来的增量式编码器实拍
说实话,好多新机修连编码器反馈是干啥的都摸不清,只知道它装在电机上,不坏就不碰。出了问题才恍然大悟,原来这个小玩意才是管精度的命门。
选编码器的门道,行业心照不宣的妥协
说白了,编码器就是给伺服电机当眼睛的。你电机转了多少度,走了多少毫米,全靠编码器给控制系统发反馈,不对了就马上调。
现在主流就两条技术路线,增量式和绝对式。
选的时候绕不开三个硬参数,我记了二十年,张口就来:17位分辨率,1ms响应延迟,IP67防护等级,这三个数能卡掉市面上八成不合格品。
增量式便宜,一百多块就能拿下来,绝对式动辄大几百上千。差在哪?增量式开机必须找原点,停电就丢数据,绝对式断电了也记得自己在哪,精度稳定性高一个档次。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
绝大多数中小设备厂,给普通民用设备配机,全用增量式加个原点开关凑数。成本直接砍半,精度差个两三个丝,出厂检测的时候跑一次没问题,客户用个三五年,原点开关磨偏了,误差就慢慢飘出来,像开篇那个折弯机的毛病,十台有八台是这么来的。
你说坑不坑?反正钱省了,风险甩给客户了,出了问题用户还以为是自己用久了磨损,没人会想到出厂的时候就做了妥协。
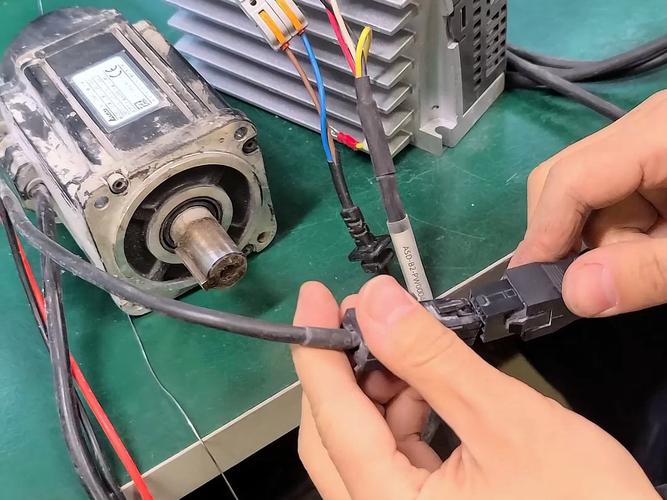 伺服电机编码器反馈接线端子车间实拍
不同行当完全不一样的要求
我干了二十年,碰过的编码器反馈应用没有一千也有八百,不同行当要求差得能有十万八千里。
就说刚才的钣金折弯,核心要求是什么?抗振。
折弯机每次压料的时候,整个床身都晃,编码器固定螺丝松了,反馈线震脱了,分分钟出大事。之前有个客户图便宜买了杂牌编码器,用胶水粘固定座,不到半年震掉了,直接撞刀,修了两万多。
另一个场景我印象深,新能源光伏厂的硅片切片机。
前两年帮苏州一个光伏厂调生产线,他们切出来的硅片总有一成厚度超差,差多少?就一微米。报废率上去,老板急得掉头发。
查了半个月,最后发现是原来配的编码器防护等级只有IP65,车间里到处都是切割液水雾,慢慢渗进编码器,光栅片起雾,反馈数据飘,每次走刀就多走一微米,一微米啊,硅片直接废了。
最后换成IP67的绝对式编码器,问题直接解决,报废率掉了九个百分点。
你看,折弯要抗振抗冲击,切片要高防护高精度,要求完全不一样,拿同一个方案套,不翻车才怪。
国产替代潮下藏着的暗坑
 国产替代潮下藏着的暗坑
现在都喊进口替代,原来几千块一个的进口编码器,国产几百块就能做出来,性能差不了多少,确实给客户省了好多钱。不少国产厂商做出来的东西,精度已经不输进口了,这是好事。
但是有个行业内不愿公开的难题,几乎没人提。
现在的行业标准,测编码器精度,全是在25度室温下测的。实际车间呢?北方冬天不开空调,机房能到零下5度,南方夏天停机的时候,电机壳能到45度。
温度差个五十度,绝大多数国产编码器的温漂能到三个丝以上,照样符合现行标准,但是你用在高精度加工上,这批活精度就全废了。
标准没跟上,厂家也不说,用户买到手,出了问题还以为是自己伺服调得不对,瞎折腾大半个月,最后才发现是编码器的温漂问题,耽误工期还亏了材料费,找谁说理去?
干了这么多年一线,我常跟徒弟说,编码器反馈就是设备的眼睛,眼斜了,手再稳也切不出好活。
别总盯着大部件,这些不起眼的反馈环节,才是真的保命符。
你们车间有没有吃过编码器反馈的暗亏?不妨出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老炮聊编码器反馈:那些出故障才想起的隐形把关者
文章链接:https://m.yxqcspc.com/17091/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
