2026-10-03 08:16:43 分类:商机
上个月刚入伏那会,车间门被拉开,冲进来一个客贩,一脸汗。
拍着我们工作台喊,王哥快救场,活砸了。
拉来的那台新加工中心,Z轴掉刀,干航铝活的时候直接扎进毛坯里,废了一块四十多万的预拉伸板,三把进口立铣刀直接崩了刃。
拆开护罩擦干净一看,嚯,滚珠丝杠的滚道磨出半毫米深的沟了。
密封坏了,切削液带铝屑灌进去,把滚珠锈死,转两圈就拉花了整个滚道。
没人想到,这么个不起眼的铁疙瘩,直接捅了几十万的娄子。
看起来简单,内里全是讲究
很多刚入行的小孩,觉得滚珠丝杠不就是个带滚珠的丝杠吗?有什么难的?
其实真不是。说白了就是把滑动摩擦改成滚动摩擦,省力还精准。
选的时候绕不开三个硬数,直径32mm导程20mm是加工中心Z轴最常用的规格,普通设备一般要C3级精度,定位误差控制在每300毫米0.01毫米以内,预紧力一般要调到额定动载荷的8%左右,太松旷量大,太紧又容易发热抱轴。
现在行业里两条主流路线,研磨丝杠和冷轧丝杠。
研磨是一根料慢慢磨出来的,精度高耐磨性好,就是贵,交货期动不动半个月往上。冷轧是滚压出来的,成本只有研磨的三分之一,精度差一点,一般做普通搬运设备够用。
不过话说回来,行业内不说但大家都在做的妥协是什么?
不少小厂家拿冷轧丝杠修磨一下端面螺纹头,就冒充研磨丝杠卖,价格比正经研磨低一半,不懂的客户一贪便宜就中招,用不到一年精度掉得离谱,还找不到地方说理去。
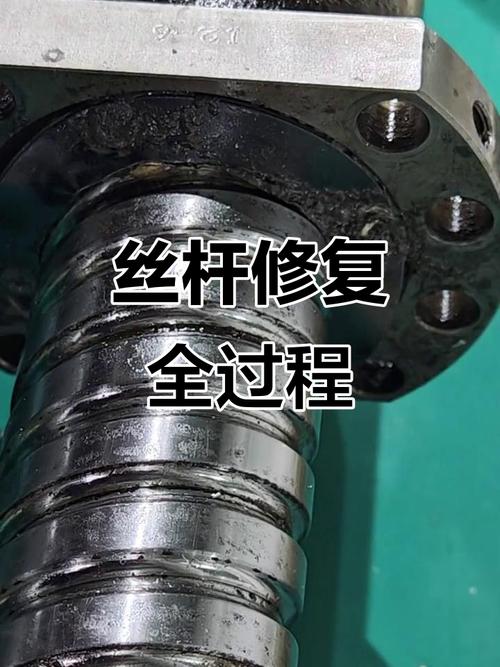 机械车间拆解滚珠丝杠故障现场
这种事我见得太多了,没地方喊冤去。
不同行当,要求差出十万八千里
不是精度越高就越好,适合的才对。
去年给佛山一家做医美注射器的厂改设备。他们做针帽,一天开二十小时,要打一万两千模,原来配的便宜丝杠,三个月轴向旷量就超了,合模缝大,次品率干到12%,一天扔几万块的废品。
他们要的不是最高精度,是耐反复冲击,耐注塑机的油温,原来的密封用的普通丁腈橡胶,不到半年就老化裂了,换了氟橡胶密封的C5级研磨丝杠,预压比常规调高两个点,用到现在快两年了,次品率不到0.5%。
半导体领域又是另一个要求。前年帮一家研究所调试晶圆划片机的实验台,进口丝杠坏了,订货要三个月,实验赶进度,急得所长天天蹲我们车间门口。
找国内一家做高精度丝杠的厂子调了一根C0级的,直径20mm导程5mm,装上去跑合三天,定位精度干到0.8微米,完全满足要求,省下几十万订货钱不说,还提前两个月出了实验结果。
他们要的就是极致的定位精度,转速要求反而不高,只要稳,一点都不能晃。
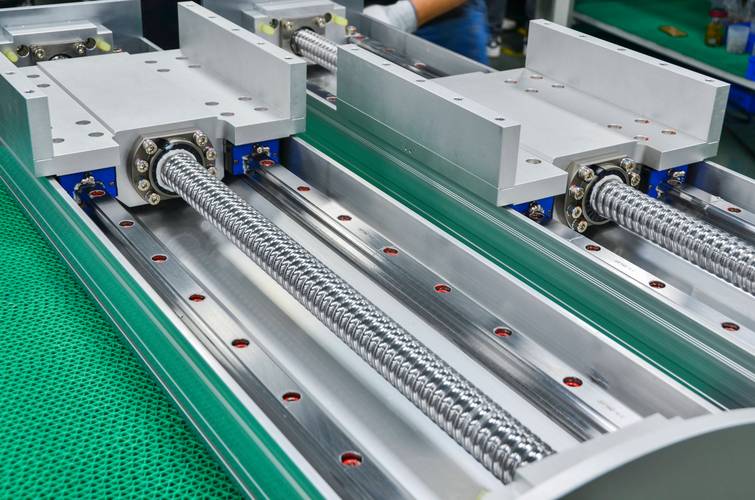 加工中心Z轴滚珠丝杠安装实景图
说实话,很多选型的人死卡参数,根本不看你用在什么地方,白花冤枉钱。
进口替代的热闹里,藏着没说的暗礁
 进口替代的热闹里,藏着没说的暗礁
这两年到处都喊进口替代,国内好多厂子都上了滚珠丝杠的生产线,纸面参数做得比进口还好看。
我经手换过不下十几台国产丝杠替代进口的设备,说实话,能用得好的,一半都不到。
行业里不愿公开说的难题是什么?是一致性。
现在的精度标准只要求单根丝杠的公差,没人管同一批次十根丝杠,精度偏差要控制在多少。我上个月拿过一批国内某大厂出的丝杠,抽三根测精度,一根符合C2级,一根刚好C3,还有一根直接落到C5了,这种货你敢装到批量生产的设备上吗?
还有标准滞后的坑,现在好多厂给滚道做了涂层,硬度能到HRC68,比传统淬火高3度,耐磨性能翻一倍,但是现有精度标准还是十多年前定的,根本没把涂层丝杠的磨损余量算进去,很多客户招标的时候卡死旧标准,好东西也用不上,只能继续用老工艺。
很多人只说进口贵,不说进口货同一批十根拆出来,精度差不超过0.002毫米,这个功力,国内厂子还得追几年。
干了二十多年,我最信的一句话就是:「滚珠丝杠,三分靠产品,七分靠装调」。
哪怕你买的是几十万一根的进口顶级丝杠,装的时候中心不对,预压调歪了,用不到半年也得坏。反过来,哪怕是普通国产丝杠,装的时候用心对中,跑合够时间,密封做好不进屑,用个十年八年的也大有人在。
你们有没有遇见过参数看起来完美,用起来一塌糊涂的滚珠丝杠?不妨聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:20年车间老技师聊滚珠丝杠:那些行业没说的实话
文章链接:https://m.yxqcspc.com/17093/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
