货柜撞碎那天,我才知道蜗轮副有多重要
上个月客户拉来半台撞烂的堆垛机。
一进门就骂娘,说换了配件才一年,升降机构直接卡死,冲下来撞碎三个满载的货柜,赔了小二十万。
我们围上去拆端盖,掏出来的蜗轮副快成了一堆碎铜渣。
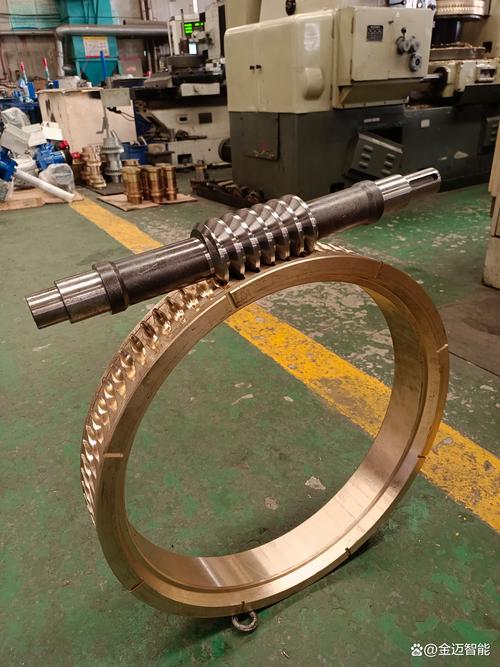
齿面磨得平溜溜,根本看不出原来的齿形。
供应商说他按参数做的,一点没错。
错在哪?没人一开始说透。
说实话,很多干机械十年的徒弟,都觉得蜗轮副就是个减速的玩意儿,能转就行。
哪知道整个设备的命,都攥在这一对齿轮手上。
参数里藏着的,都是没写在手册里的妥协
说原理太干,说点实际的。
你拿到一张蜗轮副图纸,最先看什么?
不是额定扭矩,是中心距,是齿侧间隙,是蜗杆硬度。
我们拆那台坏的,标着120mm中心距,实际加工偏了0.28mm,差一点,受力就偏了十分。
合格的锡青铜蜗轮,含锡量得在10%到12%之间,才能保得住耐磨度。
现在不少小厂偷料,只加5%锡,成本直接降三分之一,寿命直接砍十分之九。
蜗杆磨完齿,粗糙度必须低于Ra0.8,差一点,跑合三个月就能磨掉0.1mm齿厚,直接废了。
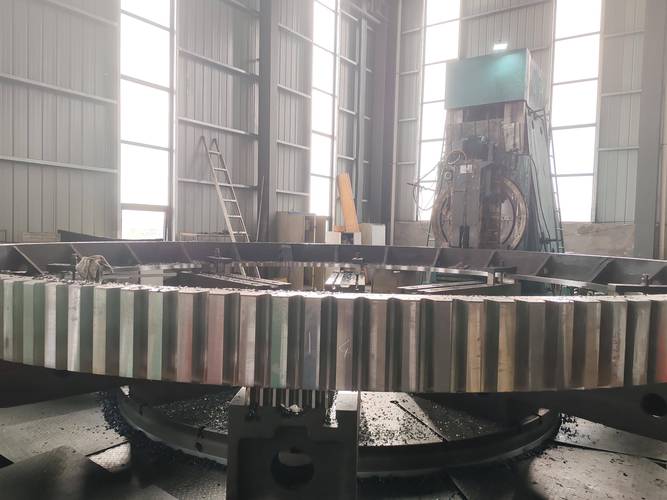
现在市面主流两种方案,锡青铜配硬齿面蜗杆,球墨铸铁配调质蜗杆。
锡青铜耐磨,适合连续低速重载,但是贵,冲击大了还容易裂。
球墨铸铁便宜,强度高,抗冲击,但是齿面容易拉伤,只能用在间歇工作的场合。
不过话说回来,行业内有个不说的秘密。
不管哪种方案,但凡批量订单,客户喊着要按国标做,八成厂家都会偷偷降一级材料,额定载荷标10吨,实际按8吨下料。
只要能撑过一年保修期,坏了也是客户自己换配件,没人会追上门闹。
这就是心照不宣的妥协。
不同行当的蜗轮副,要求根本不是一回事
就说开篇的堆垛机,属于智能仓储行当。
要求一天转八个小时,天天升降启停,扭矩波动大,还要求低噪音。
客户那次就是图便宜,找小厂换了球墨铸铁蜗轮,本来应该用锡青铜的,省了八千块,亏了二十万。
对吧?一分钱一分货的道理,永远不会错。
另一个场景,游乐设施的观览车减速机。
这个行当最看重什么?自锁。
停电了,刹车坏了,你不能让座舱自己滑下来,那是要出人命的。
去年有个客户找我们救急,说他们观览车每次停的时候都溜个十公分,吓死个人。
拆开来一看,齿侧间隙调到了0.25mm,比要求的0.12mm整整大了一倍。
间隙大了,自锁就锁不住,不溜车才怪。赶紧换了我们的货,才解决问题。
进口替代热背后,藏着没人愿意说的暗礁
这两年进口替代火,原来德国日本的蜗轮副,现在国内好多厂都能做。
价格只要三分之一,性能差不了多少,挺好的。
但是有个事儿,行业里没人愿意公开说。
就是自锁可靠性的检测,标准太滞后了。
现在国标只要求测静态自锁,就是停着不动,加载荷看滑不滑。
实际用的时候呢?都是动态刹车,冲击力是静态的两三倍。
很多厂的产品静态测合格,动态用个两三年,齿一磨,间隙一大,自锁就失效了。
电梯、游乐设施、起重设备,哪个不是人命关天的地方?
标准不更,这个暗礁就一直存在,说不定哪天就炸了。
我昨天还在磨床边上,摸着新磨好的蜗杆。
干了二十多年,老厂长说过一句土话,我记到现在。
蜗轮副是个哑巴,坏了才喊疼,你偷一分工它就给你炸一个雷。
别光盯着纸面上的参数,装完机摸一摸减速机的温度,跑合三天超过六十度,多半就是参数不对,材料不对。
你们干机械这么多年,遇见过最离谱的蜗轮副故障是什么?唠出来给大伙提个醒。
