上个月三号,刚上班就见物流车拉回一台退回来的堆垛机制动器。
客户跟老板在办公室拍桌子,说刚换三个月,高速走刀的时候直接抱轴,把整排货都撞歪了,赔了小二十万。
我蹲在拆解台边擦油泥,拆开一看,衬片磨得只剩下薄薄一层,制动盘沟痕深到能卡住指甲。
徒弟蹲边上问,不是说按标准做的吗?怎么磨成这样。
我叼着烟没说话,这哪是标准的问题,是人心的问题。
磨出来的故障,藏着没说透的原理
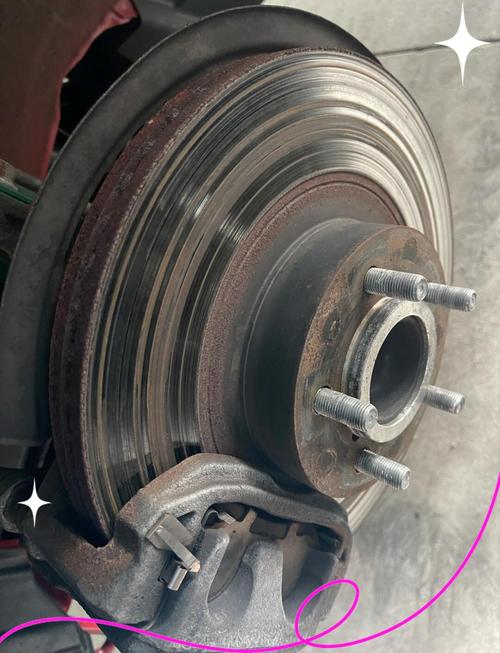
制动器磨损说穿了,就是摩擦副对着蹭,蹭一次掉一点,掉多了就出事。
实话实说,好多新手甚至好多厂家,都搞不清什么叫合格的磨损。
我们做了二十年,卡死三个数,错不了。
正常工况下,磨损率低于1×10^-8 cm/(N·m)才算合格,高了不出半年就得换。
衬片磨到剩余厚度小于2mm,必须强制换,别抱着凑合用的心思。
频繁启停的场景,制动接触面温度绝对不能超150℃,超了材料变性,磨起来比沙子磨铁板还快。
现在主流就两种摩擦材料,树脂基和粉末冶金,谁都不比谁完美。
树脂基便宜,成本差不多是粉末冶金的三分之一,刹车的时候噪音小,对偶制动盘磨损也轻。
但扛不住高温,温度过了160度,粘结剂就化了,成片掉渣,蹭不了几个月就见底。
粉末冶金耐高温,300度都没事,耐磨寿命是树脂基的两倍以上,就是贵,而且硬,用久了会磨得制动盘出沟,反过来加速衬片磨损。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
好多项目投标,价格压得连成本都盖不住,怎么办?
就给你换改性树脂基,标称说耐磨耐高温,其实就是加了点铜粉,看起来参数好看,实际一到高频启停工况,不出半年就磨穿。
证书全是合格的,告都没地方告去。
不同行当,对磨损的要求差着十万八千里
第一个是电商立体仓库的堆垛机。
去年杭州余杭那家电商仓找过来,说他们的堆垛机一天启停快1400次,原来换的一批制动器,三个月就磨到报警停线。
那时候刚好618备货,停一天少发十几万单,急得老板头发都白了。
我去看了,原来为了省钱,给配的就是普通树脂基,车间里夏天不开空调,温度升到38度,刹车一次升十度,积下来分分钟超温,不磨坏才怪。
后来换了低磨损的半粉末冶金衬片,调整了初始间隙到1mm,现在两年多过去,上个月问,衬片还剩3.2mm,好好的。
再就是工地塔吊的制动器。
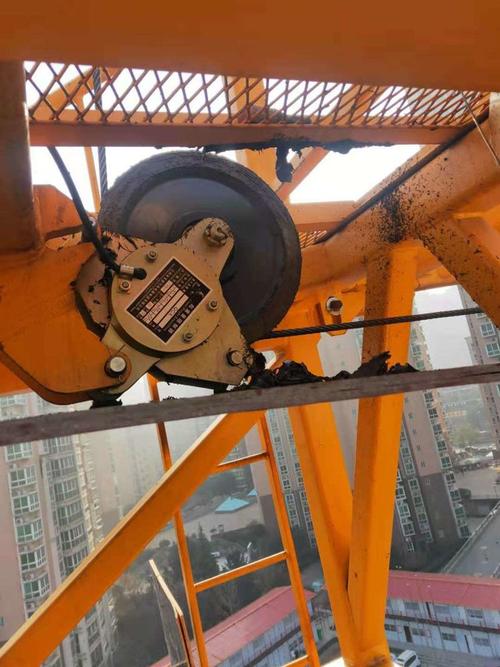
去年武汉江边一个工地,找过来修制动器,说半年就得换一次衬片,每次换要拆卷扬机,上大臂,人工成本比衬片贵十倍,换不起。
我去现场看了,长江边风大,塔吊停着的时候制动器要一直带力固定吊臂,等于一直半摩擦,普通衬片扛不住这种持续静摩擦,天天蹭,自然磨得快。
而且江边湿度大,雨雾天锈得快,锈迹本身就加剧磨损。
后来换了加了防锈填料的粉末冶金衬片,把间隙调大了0.2mm,避免长时间带磨,现在一年半了还没换过,工头说省了好几万人工费。
新风口底下,还是藏着老暗礁
现在都喊进口替代,绿色制造,好多国产制动器厂起来了,确实不少做得好的。
无铜摩擦片现在做得越来越成熟,既符合环保要求,磨损率也降了不少,还有加在线磨损传感器的,不用拆就能看剩多少,方便多了。
不过有个行业内不愿公开的难题,没人愿意提。
现在的国家磨损测试标准,都是在恒温恒湿、固定启停频率的实验台做出来的。
实际工况呢?东北冬天露天设备零下三十多度,材料脆得像玻璃,磨损率比实验台高三倍。
南方沿海露天,盐雾高湿,锈得快,磨损率也翻番。
还有那种一天几千次启停的设备,标准里根本没这个测试工况。
好多厂拿标准合格的产品出去,用不了半年就磨坏,客户骂国产不行,其实是标准跟实际脱钩了,这个风险,不知道什么时候能改。
我今早蹲在车间磨制动盘飞边,跟徒弟说。
“刹车磨不烂,三分靠料七分靠调。”
什么参数什么标准都不如现场调一调,试一试靠谱。
你遇见过最离谱的制动器磨损故障是什么?有没有什么压箱底的经验?
