2026-10-03 13:16:03 分类:商机
上周三我刚泡上今年的新龙井,杯子还没捂热。
质检老陈夹着个零件盒直接撞进来,脸黑得跟刚出炉的铸铁似的。
把那根7075铝的导光臂往我桌上一放,话都懒得说,指了指尺寸表。
三批二十五件,超差十二件,全废。客户放话,再不解决直接扣全款。
说实话,干机械这行,谁没跟加工变形死磕过?
你说它是大毛病吧,它也不炸机不抱轴,就是偷偷摸摸给你歪一点。
刚好卡着公差超那么一丝半毫,整批货都得扔。
看不见的内力,才是真凶手
很多新人刚进车间,总觉得变形就是刀具没夹稳,或者切削参数不对。
哪那么简单。绝大多数变形,都是内应力搞的鬼。
料在锻造、淬火的时候,内部应力就攒下了,你一刀切下去,平衡打破了,它自然就歪。
淬火后的7075航空铝,残余内应力普遍能到210MPa,这个力度足够把1米长的零件拉歪0.3mm。
我们车间定死的规矩,粗加工后必须留0.5mm的余量,露天堆72小时自然时效,变形量比放12小时的小80%。
还有高速铣削的时候,刀头接触工件的温度能冲到150度,铝件表层的热变形就会比常温测量高出0.07mm——刚好很多高端零件的公差就是0.05mm,直接超。
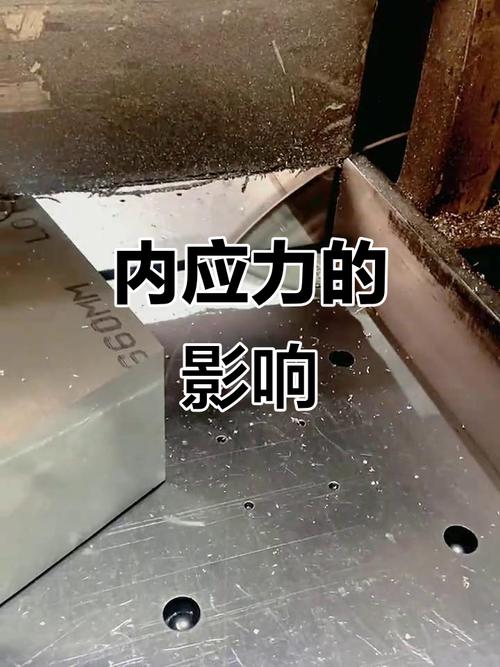 机械加工铝件内应力变形检测图
现在业内主流两条路,自然时效和振动时效,谁好谁坏?
自然时效慢,占地方,成本高,但是能释放70%以上的内应力,放完就是真稳。
振动时效快,几个小时就能搞定,不占堆场,成本低,但是呢,只能释放表层30%左右的内应力,壁厚超过50mm的零件,基本没用。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
现在订单交期从三个月缩到一个月,谁都耗不起自然时效那十天半个月。
所以大伙都跟着喊振动时效节能环保效率高,真碰到大厚度的关键零件,要么偷偷找角落堆上十天半个月,要么就最后精加工多留半毫米余量磨,磨得下来就算合格,磨不下来就认栽。
没人会把这事写在工艺卡上。
不同行当,变形的脾气完全不一样
前年给某卫星所做太阳能板支架,壁厚只有1.2mm,长度1.2米。
要求五年内变形不超过0.03mm,这是航天行业的死要求,差一点卫星都上不了天。
一开始我们图快,一次拉荒切到位,第二天过来量,弯了1.1mm,直接废了三块料。
后来改了工艺,对称下刀,每次吃刀0.1mm,切完一层转180度切另一面。
粗加工完放15天自然时效,才敢进精加工,最后留0.03mm余量手工研磨。
交货检测变形只有0.018mm,刚好合格。航天行业容不得半分妥协,变形就是命门。
另一个场子,做风电大型法兰的,我上个月刚去帮过忙。
3.6兆瓦风机的法兰,直径4.2米,铸件,要求平面度不超过0.2mm,装机后十年不能变。
那单急着装机,交期比原定早了半个月,粗加工完只放了48小时就进了精加工。
出厂检测完全合格,结果三个月后客户找上门,说法兰变形了,密封圈漏风,没法运行。
这么大的铸件,内应力完全释放要小半年,你催交期催得要死,不等释放就切,不变形才怪。
最后只能派师傅上门现场修磨,赔了十万块才了事。
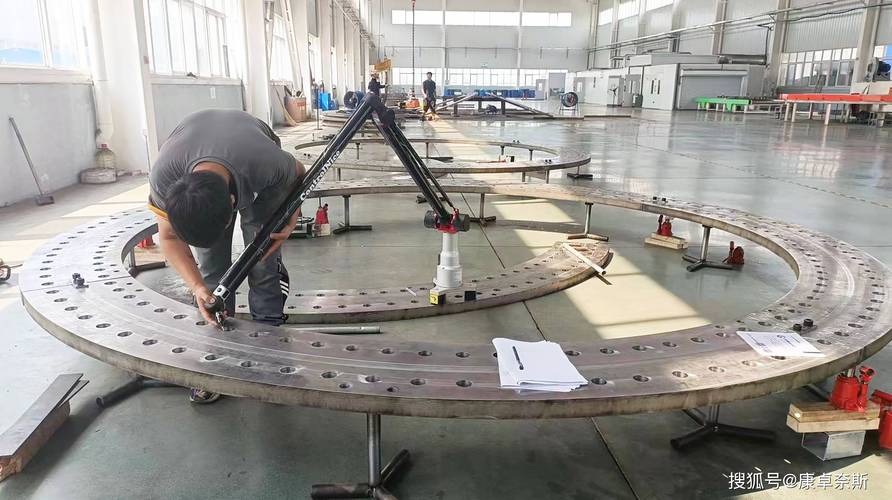 风电大型法兰加工变形现场测量图
说白了,航天要的是长期稳定,变形差一丝都不行,砸钱花时间都得控。
风电工程要的是抢工期赶装机,只要出厂合格,后续变形能混就混,混不过去再赔。
要求不一样,对付变形的法子自然天差地别。
新风口下,藏着老问题
 新风口下,藏着老问题
现在都搞智能制造,很多厂家吹五轴加工带变形补偿,说能彻底解决加工变形。
我就笑笑,补偿只能补你加工时候的热变形,内应力慢慢释放的后续变形,你拿什么补?
机床总不能过半年再给你切一刀吧。
进口替代这几年火,很多以前买进口锻件的,现在转用国内锻件。
实话实说,国内锻件的内应力控制,比瑞典日本的成熟产品还差15%左右。
这个事业内没人公开说,大家都默默多留0.2到0.3mm的余量,最后靠精加工磨掉,把成本自己吞了。
还有个行业不愿公开的难题,现在的验收标准全是静态的。
加工完出厂前量,合格就算完事,没人要求你检测放半年一年后的变形量。
很多高端设备,零件装上去三五年变形了,功能出问题,锅还是制造厂背,标准就没跟上这个需求。
绿色制造要求做薄壁减重,省材料降成本,薄壁偏偏更容易变形,这个矛盾到现在都没解法。
干了20年,我就信一句土话:缓时效,慢下刀,比啥高科技都靠谱。
很多时候你急着赶工抢进度,想着靠设备靠算法搞定变形,最后反而赔得更多。
那些老一辈传下来的规矩,不是过时,是真踩过无数坑攒出来的。
对了,问一句同行,你们车间现在还有专门放时效零件的露天堆场吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:加工变形:车间里摸了20年才摸透的隐形杀手
文章链接:https://m.yxqcspc.com/17107/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
