去年三季度,江浙一个客户退回来整整两箱汽车轮毂轴承。
这批货我们出厂全检全过,装车跑了才三万两千公里,就松旷响得厉害。
拆开来我傻了。滚道光滑,保持架完好,连油脂都还清亮。
谁都看不出问题在哪。班长跟质检吵了一下午,一个说装配偷工,一个说质检放水,差点动手。
看不见的啃蚀,才最要命
最后还是所里退休的老所长过来,拿金相显微镜一照,说了句:这是微动磨的,没跑。
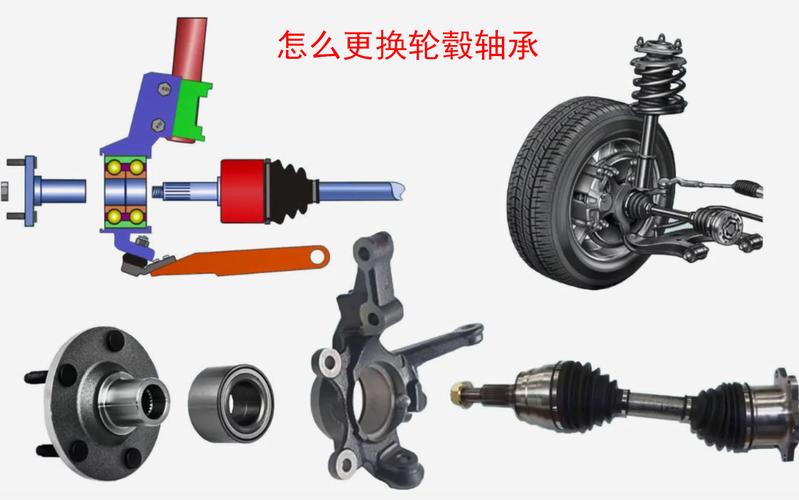
你别不信,微动磨损就是这么邪门。
它根本不是那种你能肉眼看见的大片磨痕,它就是两个贴死的零件,每次动个几微米,蹭来蹭去。
业内都知道,微动磨损的振幅就在2微米到200微米之间,比头发丝的百分之一还细。
我们早年做铁路货车轮对的测试,要求必须过10^7次循环的微动磨损考核,差一点都不行。
我还记着那次试验,我们把预紧力调错,比设计值低了15%,最终寿命直接掉了60%,整批试件全部报废,亏了十几万。
现在主流的两个应对方案,一个是给接触面涂二硫化钼固体润滑涂层,一个是做整体渗氮淬火提硬度。
涂涂层便宜,单个零件成本只多八块钱,做出来的样件测试全过,缺点就是怕磕碰,装配的时候蹭掉一小块,用不了两年就出问题。
渗氮的好啊,硬度上去了,耐蹭,寿命能翻两倍还多,可成本直接涨三倍,谁家批量订单扛得住?
说实话,行业内通常不说但实际在做的妥协,就是这个事。
九成以上的批量订单,都会选加厚0.02毫米涂层的方案,能过出厂测试,成本压得下来,甲方也满意。至于能不能撑到设计的十年寿命,那就是用户自己的事了,对吧?
不同行当,不一样的死穴
我干了二十年,碰过微动磨损的行当多了去了,要求天差地别。
就说风电行业,偏航轴承的连接螺栓,那地方天天被风吹着晃,每分钟晃个十好几次,每次振幅也就十几微米,谁都不当回事。
前年内蒙一个风场找过来,他们1.5MW的机组,运行刚满三年,三十多根螺栓断了快三分之一。拆下来看断口,全是微动磨损出来的疲劳裂纹,从螺纹接触面一点点啃进去,直到突然断了。
这种地方出问题,换一根螺栓成本十几万,还得吊机舱,亏到姥姥家。
换一个行当,医用骨科的人工髋关节,要求就完全不一样了。
早年我帮一个国产植体厂做过测试,植体的柄和骨结合面,也会有微动,微动磨损掉下来的钛微粒,会引起骨吸收,用个五六年就松动了,得翻修做手术。
那个厂早年出口欧盟,就是卡着微动磨损的测试过不了,整整卡了三年,改了三次表面处理才过关。
你看,一个要扛十年户外风吹,一个要在人体内扛十几年不能出问题,差一点都不行。
进口替代的风口下,藏着老暗礁
现在都喊进口替代,原来很多高端部件用的都是进口钢,现在国内钢厂都能做了,说实话,进步确实大。
但是好多厂只抄了钢材的成分,根本不做微动磨损的台架试验,拿化学成分对得上就敢卖,出了问题都找不到原因。
不过话说回来,行业内有个不愿公开说的难题,就是现在的国家标准太老了。
现在的微动磨损测试标准,还是要求室温干摩擦条件下做,可实际哪有这么多干摩擦的工况?你汽车轴承有润滑,风电螺栓有防锈油,植体在人体有组织液,条件差十万八千里。
标准过了,实际用个两三年就坏,这个风险没人敢提,怕得罪人,也怕砸了自己的生意。
绿色制造现在要求减涂层,少用化学镀层,很多厂跟风改了无铬处理,可无铬涂层的微动耐受比原来的铬涂层差了快一半,这个事也没人大声说。
我现在天天蹲在车间拆解台边,见多了这种鬼案子。
我常跟徒弟说,我们行内的土话就是:微动微动,差一丝都不行。
你图纸标得再好,参数抄得再对,装配的时候预紧力差个几牛,涂层蹭掉一点,不到时候就给你颜色看。
你们有没有遇过那种,拆开来啥毛病都找不到,就是坏了的怪事?说不定就是这个隐形家伙搞的鬼,不如出来聊聊?
