2026-10-03 17:30:53 分类:商机
磨不掉的齿形误差
上周三凌晨两点,调度室电话炸了。
汽配厂张总堵在车间门口,手里攥着三个不合格齿轮,牙都要咬碎了。
这批货第二天就要装车发主机厂,三个齿的公法线公差差了0.03mm,磨床补都补不回来,全批要废。
拆了数控滚齿机的防护罩伸手一摸,我就知道问题出在哪了。
进给丝杠的间隙跑了0.02mm。就是半个月保养的时候,徒弟偷懒没紧到位。
花了一个小时调完间隙,跑五件,全合格。张总脸色才缓过来。
说实话,这就是数控滚齿机的存在感。平时你觉得它就是个闷头干活的铁疙瘩,出问题就是要人命的大事。
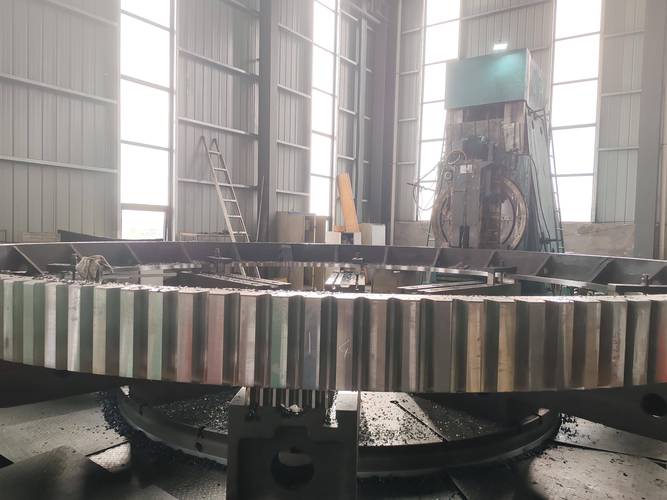 机械车间数控滚齿机加工汽车齿轮现场
不说透的选型门道
很多新人上来就问,多少万的数控滚齿机好?我从来不直接答。
你得先懂它吃什么饭。数控滚齿本质就是展成运动,滚刀转一圈,工件跟着走对应的角度,一刀一刀啃出齿形。
现在市面上主流的机型,定位精度能做到0.008mm,重复定位精度0.004mm,加工普通乘用车变速器齿轮,一小时稳定出28件,这个数字是实打实的,差一点都不行。
现在有两条路线吵得凶,干切和湿切。
厂商都吹干切,环保无污染,听起来高端。干切不用切削油,设备价格贵几十万,买的人觉得面子足。
湿切就是老方法,泡在切削油里加工,看起来脏,成本低。
不说透的妥协来了。
干切对滚刀涂层要求极高,一把进口滚刀大几千,加工400个齿就得换。湿切用普通高速钢滚刀,加对切削油,能加工1200个,刀具成本差三倍。
行业内中小厂,哪怕买了干切机,都会偷偷在滚刀位置滴几滴切削油,既应付了环保检查,又省了大半刀具钱。这话你去问厂商,没人会明说。
选型的时候还有个坑,很多人盲目追全进口系统,其实九成厂商都是主轴用进口,进给轴偷换国产,降了成本还能卖全进口的价,你不拆电柜根本看不出来。
不同行业的不一样活法
我干过的活,从手表小齿轮到风电两米大齿轮,都碰过。要求差的不是一点半点。
第一个,新能源汽车减速器齿轮。
去年给杭州一家新势力配套厂做加工,他们要求滚齿完直接珩齿,跳过磨齿工序降成本。要求齿形误差控制在3微米以内,齿面粗糙度Ra1.6,差一丝,NVH测试过不了,整车噪音大,全批退。
一开始我们用0.8mm吃刀量一刀拉,做出来总有三四个微米的误差,调了半个月滚刀安装偏角,最后改成0.5mm分两刀走,才稳定合格。现在他们每条线都按这个参数调,省了几百万磨齿成本。
第二个,风电偏航大齿轮。
这种齿轮模数大多在10以上,我们做过最大的模数16,直径快两米。要求和新能源完全不一样,不需要高精度,但是滚齿后要渗碳淬火,必须留均匀的变形余量。
之前用老式普通滚齿机,做十件有三件余量公差超0.3mm,渗碳完根本没法后加工,直接废。换了四轴数控滚齿机之后,把余量公差控制在正负0.2mm以内,合格率直接拉到98%,光废料一年就省了几十万。
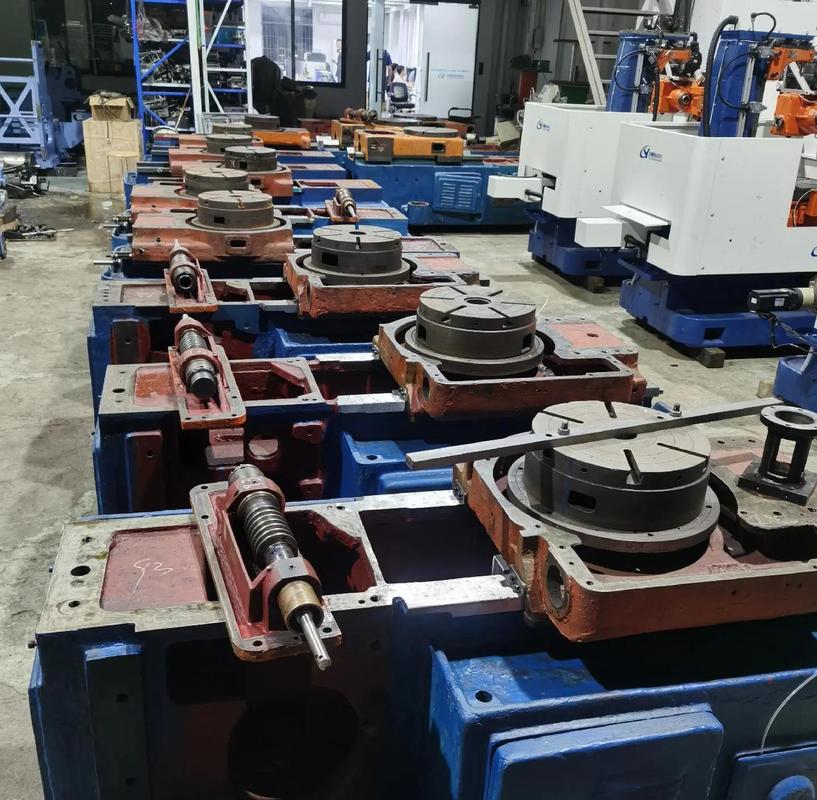 数控滚齿机加工风电大模数齿轮工作台
现在国产数控滚齿机替代进口的趋势很猛,不少厂商做出来的机器,性能不比进口差,价格只有一半,给国内齿轮厂降了不少压力,这是好事。
不过话说回来,行业有个不愿公开的难题,标准滞后了。
现在国标测精度,都是新机停机冷却几个小时之后测,测出来精度达标就合格。
可实际车间赶订单的时候,哪有空停机冷却?连续开12小时,主轴温度升10度,丝杠伸长几十微米,加工误差直接飘0.03mm,根本达不到出厂标的精度。
你找厂商说理,人家说你使用环境温度不达标,符合国标,你没处说理去。
绿色制造要求不准用高硫切削油,换低硫的,润滑不够,滚刀寿命直接降三分之一,成本涨了,小厂扛不住,又不敢违规,只能偷偷换,这就是摆着的暗礁。
今天早上我还去摸了那台出问题的数控滚齿机,跑了十个件,公差全在范围内。
干了20年,我就认一句土话:宁让工时长一分,不让间隙松一厘。
不信你去问车间老师傅,哪个没吃过间隙的亏?
你们厂的数控滚齿机,连续跑一个班,热误差能控在多少?同行们出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:数控滚齿机:干了20年车间才懂的那些门道
文章链接:https://m.yxqcspc.com/17119/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
