那天早会刚换完工作服,质检组小张抱着一筐齿轮就冲进来了。
全废了。十二箱,四十八件,都是给外地客户做的减速器主动轮。
小李昨晚新换的剃齿刀,调机的时候没摸清楚主轴间隙,剃出来的齿面波纹超差,客户显微镜一卡直接退单。
几十万的货,回炉重炼都不值当。
谁都没话说。车间里干齿轮的都懂,数控剃齿机就是最后一道关口,错一步全白搭。
藏在齿面里的技术道道
很多新手以为数控剃齿就是把齿轮卡上去按启动就行?
大错特错。说白了就是用剃齿刀把滚齿之后拉荒出来的齿面,再咬掉一层余量,修正误差,把齿形齿向捋顺。
有几个数字我记了20年,错一点都出问题。
主轴跳动不能超过0.001mm,就一根头发丝直径的七十分之一,多一点都出波纹。
径向吃刀量一般控制在0.02-0.08mm,太大崩刀,太小磨不动效率低。
正常一把M5的剃齿刀,磨三次之后,加工够12000件就得换,别舍不得。
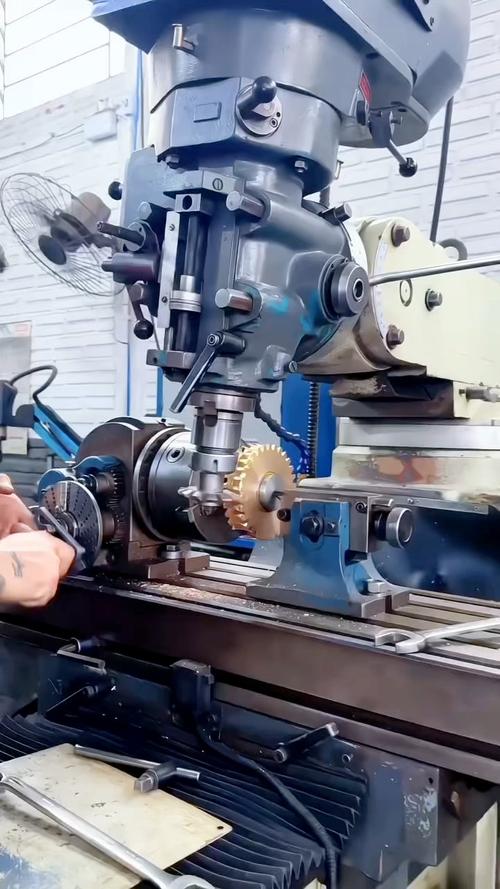
现在主流两种路线,轴向剃齿和径向剃齿。
说句行业内不公开的话,大家都在妥协。
轴向剃齿走刀,齿形精度高,齿面光洁度好,就是走一次刀得多花三分之一时间,批量大了根本扛不住交期。
径向剃齿一次成型,效率快一倍,就是齿向精度容易飘,但凡机床刚性差点,就得有千分之几的误差。
很多厂怎么做?接散单小单要求高,就开轴向。接了几万件的大订单,直接转径向,只要误差不超客户给的宽松范围,就过了。
真碰到卡得严的客户,顶多挑几件精度高的送样,大货稍微放一点,只要不影响使用,没人会拆了每一件去测。
说白了,都是交期和成本逼的。
不同行业的不一样的玩法
说实话,同样是数控剃齿机,不同行业用起来完全是两个东西。
前两年给新能源汽车厂做减速器齿轮。
要求齿面粗糙度必须到Ra0.8,齿距累积误差不能超0.015mm,差一丝都退。
我们一开始用原来的老机器,怎么调都差一点,粗糙度老是在Ra1.2左右晃。
后来拆了主轴,重新配了轴承,把间隙锁到0.0008mm以内,才达标。
新能源的齿轮,转起来几万转,一点误差都会放大成噪音,客户不接受很正常。
换工程机械的齿轮呢?
去年帮一个挖机厂做行走齿轮,模数大,要求的是齿圈跳动不超0.03mm,因为受力大,怕跑合出问题。
他们一开始用进口机做,老是打顶针,夹紧力大了齿轮裂,小了剃出来偏。
后来换了一台国产数控剃齿机,我们给改了夹紧程序,进给到三分之二的时候补一次夹紧力,就解决了。
不过话说回来,很多人觉得数控化了就不用手调了?
哪有那好事。程序里给的参数,到你这台机器,因为导轨磨耗不一样,油温不一样,出来的活就不一样。
还得靠手摸。摸多了你就知道,导轨油温升个两度,吃刀量就得调两个丝。
进口替代背后藏着的暗礁
这几年国产数控剃齿机做得真不错。
原来一台进口的要两三百万,现在同精度的国产的七八十万就能拿下,功能还多,能连MES能在线检测。
很多中小厂都换国产了,用起来也没差多少。
但是有个问题,行业内没人愿意公开说。
高端剃齿刀涂层,现在还是卡脖子。
国内不是做不出来,就是涂层的均匀度和耐磨性,比德国日本的差一截。进口涂层一把刀比国产贵三倍,但是能多磨两次,多加工五千件活,算下来反而划算。
还有标准滞后的问题,现在咱们执行的剃齿精度标准还是十年前的,那时候哪有新能源汽车这么高的要求?
很多厂只能自己做内控标准,出了质量纠纷,拿不出国家标准说事,只能吃哑巴亏。
我就见过一个小厂,给客户做了几十万件,客户说你的精度不符合我的要求,但是国标里确实没这条,最后只能打折赔款,亏了小一百万。
昨天我路过那台出问题的剃齿机,小李已经把主轴间隙调好了,现在剃出来的齿轮,纹路顺得很。
干我们这行,有句土话:“三分设备七分调,摸透脾气才出好活。”
哪怕是最新的数控设备,你不天天摸,不知道它的脾气,照样出废活。
不信你说,你在车间开数控剃齿机这么多年,碰到过最邪门的质量问题是什么?
