车间里蹲出来的教训
上周江苏一个开钣金厂的老伙计开车过来找我。
车后备厢塞了三块做坏的电梯门,烟递过来的时候手都在抖。
“你看你看,这批货客人全退了”,三块一米八的不锈钢门,折出来的边对不上锁孔,差最多的那个快一毫米。
他那台旧普通液压折弯机用了快十年,滑块早就飘了,早劝他换不听,非要等出了大事才急。
挑机器别被参数忽悠
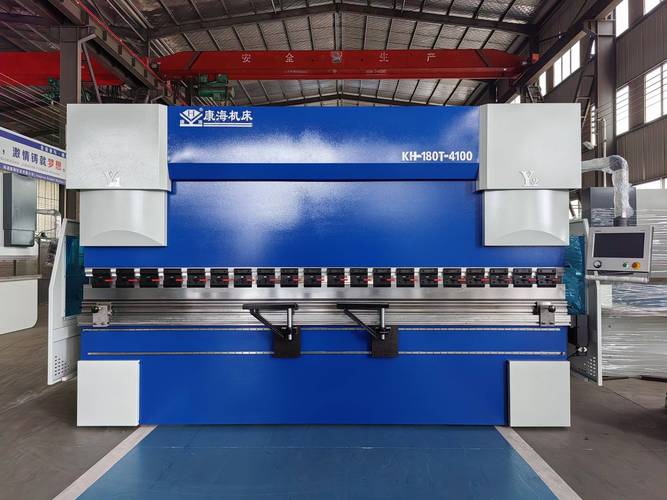
很多人买数控伺服液压板料折弯机,上来就问吨位,张口就是100吨还是160吨,根本不问核心参数。
说实话,三个数字卡死门槛,错一个都白扔钱。
第一,滑块重复定位精度必须是±0.01mm,差一丝都不行,折多了歪到姥姥家。
第二,主油缸密封件,寿命要求必须到150万次以上,便宜机器用杂牌密封,两三年就漏油,换一次拆得你怀疑人生。
第三,伺服电机响应时间不能超过10ms,慢一点,折薄板的时候速度跟不上就出压痕。
现在主流就是全伺服直驱和伺服泵控两种路线。
全伺服吹得凶,说精度高速度快,确实好,但是一套下来比伺服泵控贵十几万不说,伺服阀娇贵得很,车间油里渣多了,堵一次换下来小两万。
行业内通常不说但实际在做的妥协是什么?中小厂接散单多,只要精度能过客户检验,差个0.00几毫米根本看不出来,十家里有八家都选伺服泵控,省下来的钱买两套模具不香?
不同行当,要求差得不是一点半点
我前两个月给东莞一家新能源配套厂调机,做磷酸铁锂电池包的大铝外壳。
三米长的箱体,要求整个折边公差不超过0.05mm,差一点就漏液,整台电池报废就是好几万。
他们宁可多花二十万上全伺服,带光栅尺全闭环,每一刀都自动补偿,半丝都不能差。这是新能源行业的硬要求,没得商量。
换浙江温州那边做家装不锈钢衣柜门板的厂子,要求完全反过来。
他们要的是速度快,折出来没有压痕就行,公差差个0.1mm,装柜打个胶就盖住,根本不影响。
要求机器每分钟至少折18刀,一天出两三百张,那点零点零几的精度,远没有产能重要。
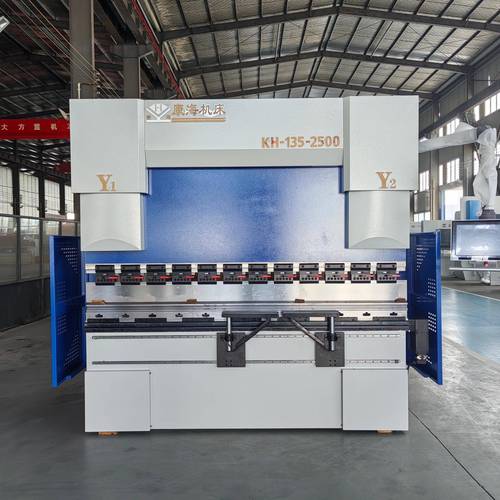
现在进口替代做得真的不错,以前买台进口100吨的伺服折弯机要一百多万,现在国产一线品牌也就四五十万,精度差不了多少,售后还随叫随到。
不过话说回来,行业有个不愿公开的难题,现在的行业标准,只测机器空载时候的精度,根本不测加载后的实际精度。
你折薄板试机,精度漂亮得很,回去折10mm厚两米长的钢板,几十吨压力压下去,滑块中间自然往下弯,就是挠度变形,很多厂家标的补偿量虚标一半,标准也没要求测加载后的精度,你买的时候根本试不出来,出活的时候才哭,找谁都没用。
我干了快二十年钣金设备,就认一句土话:
“折弯不校水平,不如回家卖大饼”。
再好的配置,再贵的伺服,安装的时候图快,水平校三遍都嫌麻烦,用不了三个月滑块就歪,神仙也救不了。
你们厂里有没有遇过那种,所有参数都对,折出来就是不准的怪事?
