2026-10-03 19:48:47 分类:商机
昨天刚换好工作服,钳工服上还沾着上周的防锈油,销售小张就拽着个穿工装的客户堵在我工具柜门口。
“王哥,你快看看,这批活又退了。”
客户脸拉得比驴长,八毫米的Q345R压力容器筒节板,切出来的人孔斜边差了0.8毫米,挂渣厚得用角磨机磨半小时都弄不干净。
原来客户贪便宜,找了个用6000W机器的小厂代工,以为切八毫米的板绰绰有余,谁知道做压力容器要求坡口一次成型,差一丝都不行。
这就是大功率光纤激光切割机的存在感。你不用它的时候觉得无所谓,真到卡脖子的时候,少几千瓦都不行。
功率上去了,账得算明白
其实说穿了也简单,就是把高功率激光聚焦在工件表面,熔化吹走熔渣,切出你要的形状。
很多新手上来就问,多大功率算大功率?行业内默认,10000W以上才算正儿八经的大功率光纤激光切割机,现在我见过最大的做到60000W,切200mm厚的普通碳钢板都能一刀断,切出来的斜面误差能控制在0.3mm以内,这三个数字,是小功率机器拍马都赶不上的。
现在主流有两个技术路线,一个是单腔大功率光纤,一个是多模块合束。
单腔的光束质量好,焦点细,切出来的面干净,挂渣少,就是贵,同功率比合束的贵快一半。
多模块合束就是把好几个小功率模块拼起来,凑出万瓦功率,成本低,卖得便宜,缺点就是光束散,切厚板的时候边缘容易斜,用久了模块衰减不一样,精度掉得快。
说实话,行业内通常不说但实际在做的妥协就是,百分之八十的量产机型,用的都是多模块合束。为什么?大部分客户买机器的时候,先看价格,再看样品,样品切得没问题就交钱,谁知道用个一两年精度掉下来,那时候早就过了保修期了。
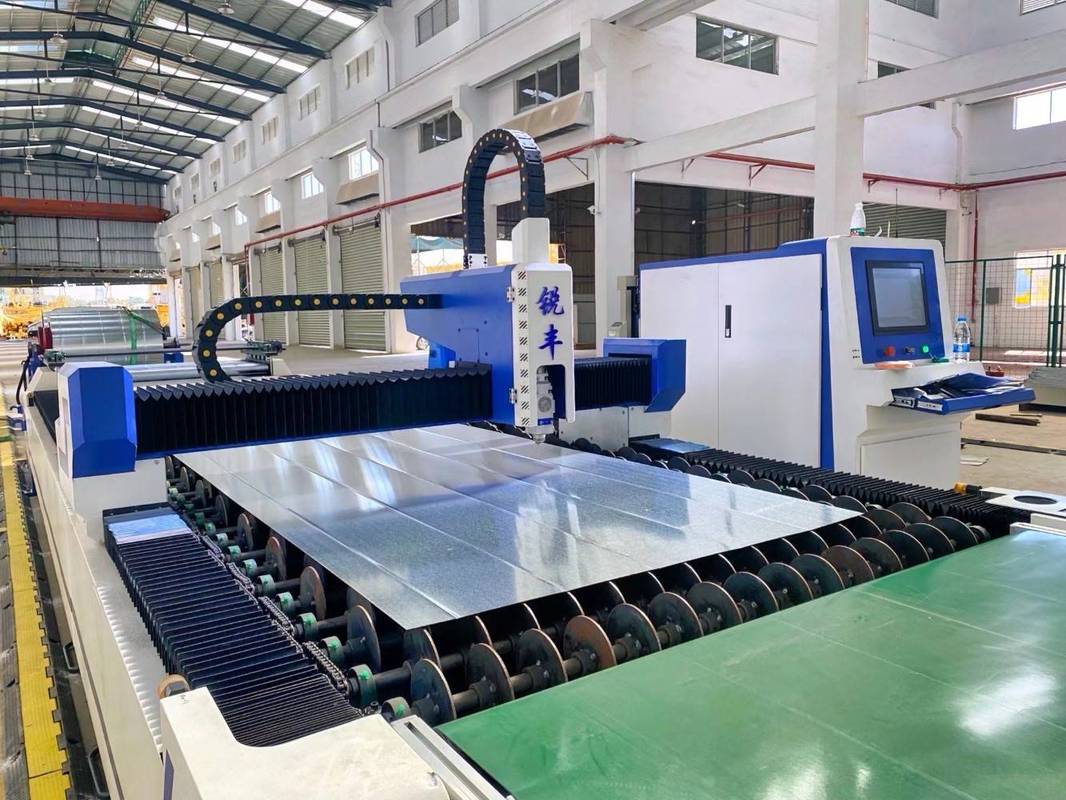 工厂车间大功率光纤激光切割机切割厚钢板现场
不同行业要的,根本不是一回事
去年跟我们售后去徐州,给一家做压力容器的厂子调机器。
他们原来用6000W切16mm的容器板,切一张要八分钟,坡口还要再铣一遍,一天下来做不了五十张,换了12000W的大功率之后,一张不到三分钟,坡口直接一次成型,不用二次加工,产能直接翻了三倍还多。
他们要求就是应力小,精度准,差0.1mm都可能导致试压漏,大功率激光热影响区小,正好踩中需求。
另一个案例是今年春天给江苏一家新能源车企做的配套,切电池托盘的铝合金板材,厚25mm。
原来用等离子切割,切完变形量快1mm,根本达不到装配要求,换了20000W的大功率光纤切,变形量直接控制在0.3mm以内,连校平工序都省了。
不过话说回来,铝合金对功率的要求跟碳钢不一样,铝导热快,功率不够切不透,就算切透了挂渣粘在上面,清都清不掉,大功率的高能量密度一下子就解决了。
对吧,你看,同样是大功率,压力容器要精度,新能源要低变形,需求完全不一样,选机器的时候不能乱跟风。
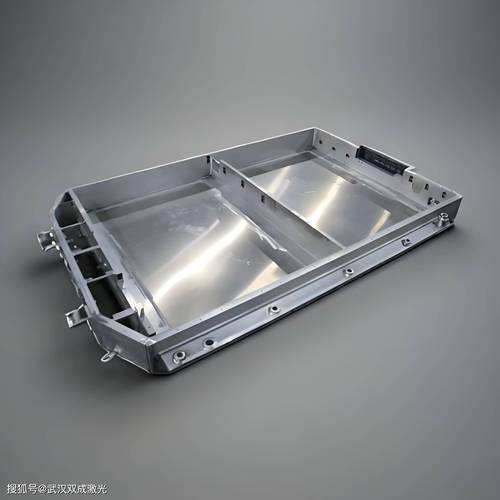 大功率光纤激光切割机加工的铝合金汽车电池托盘成品
风口下面,藏着不少暗坑
 风口下面,藏着不少暗坑
这几年进口替代喊得响,原来万瓦级光纤核心器件都是IPG垄断,价格贵得离谱,现在国内几家大厂做的万瓦模块,性能不差,价格直接打下来三分之二,十几万就能买台万瓦机,放在十年前想都不敢想。
智能制造现在都讲究无人车间,大功率切割机搭配自动上下料,连人都不用守,确实省成本。
但是有个行业内不愿公开说的难题,很多标准根本跟不上。
现在的切割机标准,只要求出厂的时候切割精度达标,根本不提连续满负荷切割200小时后的易损件损耗率。
很多新手老板买机器,只算电费,算板材成本,根本想不到,万瓦级的大功率机器,喷嘴和保护镜片的损耗是小功率的三倍还多。
我见过一个老板,去年买了台15000W的机器,一年下来换易损件花了快十五万,比电费贵了一倍还多,当初买机器省的那几万块,不到一年就全填进去了。
还有就是功率越大,对光路的要求越高,很多小厂组装的机器,光路校准偷工,用不到半年,焦点就偏了,切出来的活全废。
今天早上我还在给那台买了三年的老万瓦机换镜片,手上沾了一堆冷却液。
干了二十年钣金切割,我总结出来一句土话:买切割机,先算三年易损件钱,别光看样品亮不亮。
毕竟机器是要天天开的,不是摆着看的。
对了,你们车间切厚板的时候,遇见过哪些坑?出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:20年老工聊大功率光纤激光切割机:那些行业不对外说的干货
文章链接:https://m.yxqcspc.com/17125/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
