上周三后半夜,车间电闸突然跳了。
值班的小徒弟冲过去,就看见门口堆着一台拉回来返修的粉碎机,电机壳子烫得能煎鸡蛋。
客户跟我们老板蹲在门口抽烟,骂声隔了三条街都能听见。
“买的时候说能吃10公分厚的PE块,结果开了三个月刀头卷了,电机烧了,赔我停产损失!”
说实话,干这行二十年,这种场景我见得太多了。九成以上的粉碎机故障,追根溯源,都是当初选厂家的时候踩了坑。
别看都是粉碎机,水深得能淹死人
塑料粉碎机的原理说起来简单,就是动刀跟定刀对剪,把大块塑料剪碎成小块。但内里的讲究,外行根本摸不透。
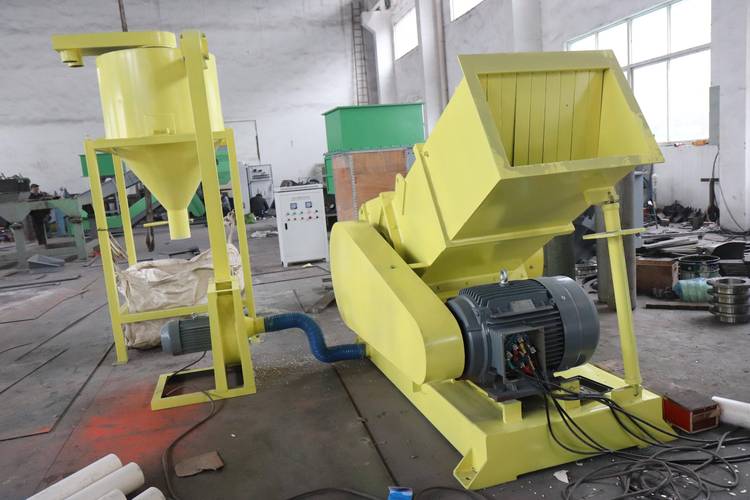
正经塑料粉碎机厂家,三个参数卡得死,差一点都不行。1米喂料口的机器,主轴直径得做到160毫米,刀盘厚度得是45毫米,动平衡精度得控制在G2.5级。少了这些,机器开起来就晃,晃久了主轴弯,刀就崩,电机就得烧。
现在主流刀体有两种路线,一种是整体H13模具钢,一种是堆焊合金刀头。整体H13的韧性好,崩口了能磨,磨个三四次还能继续用,就是成本高,一套刀比堆焊的贵小一万。堆焊的便宜,表层硬,切软料没问题,但是堆焊层掉了整个刀就废,碰到硬点的杂质直接裂。
行业内通常不说但实际在做的妥协,你猜是什么?大多数中小厂家标称的H13整钢刀,其实只有刀口那一截沾了H13,刀的基体用的就是普通45号钢,成本直接降三分之一,外行拿磁铁吸都看不出区别,用上半年就变形弯轴,哭都没地方哭。
不同行业要的根本不是一个东西
去年给东莞一个做废冰箱拆解的客户改机器。他们收的旧家电,拆下来的塑料壳里混着螺钉、槽钢头,甚至还有没拆干净的压缩机零件。
之前找的小厂家,做出来的机器刀轴间隙留得只有1毫米,碰上硬东西直接卡死,一个月换了四套刀,停产七天,亏了十几万。后来找过来,我们把间隙调到8毫米,加了液压过载保护,一碰硬东西自动退料,现在用了一年半,刀只磨过一次。
换个行业,要求完全反过来。浙江那个做可降解奶茶杯的客户,要碎的就是自己生产剩下的边角料,没杂质,但是要求绝对不能有金属污染。
他之前图便宜买了小厂家的碳钢腔体机器,用了半年腔体锈,碎出来的颗粒混了红锈点,整批给客户的料都退回来了,直接亏了八十多万。后来找我们做了全304不锈钢腔体,所有接触料的地方都做了抛光,再也没出过污染问题,碎出来的料直接回炉用。
新风口底下藏着暗坑
这两年喊进口替代喊得凶,原来不少大厂都迷信德国日本的粉碎机,现在国内做得好的塑料粉碎机厂家,精度工艺其实已经追上了,价格只有进口的三分之一,很多厂子都换了国产,用着也没差。
还有绿色回收的风口,现在下游收料的都要粒径均匀少粉末的料,卖价能高两成,不少厂家都开始改交错刀型,控制出料粒度,这是好事。
不过话说回来,行业里有个不愿公开的难题,到现在都没解决。整个行业没有统一的强制性能标准,你说能碎10公分块,我也说能碎,可你不说你说的是软发泡料还是硬ABS块,也不说能不能混杂质,全凭厂家一张嘴说。
好多小厂家就靠这个骗新手,把碎薄膜的机器参数改一改,标成能碎厚块,价格比正经厂家便宜好几万,新手一贪便宜就上当,买回来用不了,只能自认倒霉。
我在车间摸了二十年粉碎机,有句土话常跟徒弟说:“宁多花一千买厚轴,不省五百买薄刀”。
你选塑料粉碎机厂家,别看展厅里摆的样机有多亮,多问问刀盘多厚,主轴多粗,刀是什么料,这些看不见的地方,才是真金白银。
你们入行这么久,碰到过什么奇葩的厂家坑?不妨说来大家避避。
