2026-10-06 00:16:02 分类:商机
那天凌晨三点,手机铃炸响。
浙江温州做快递袋的老陈,声音都抖了。“李工,你快来,整批12吨膜废了,客户扣了我全部货款。”
我开车四个小时赶过去,拆开机头一看,心直往下沉。
机器是老陈去年贪便宜,找南方小厂家订的,比市场价整整便宜八万。
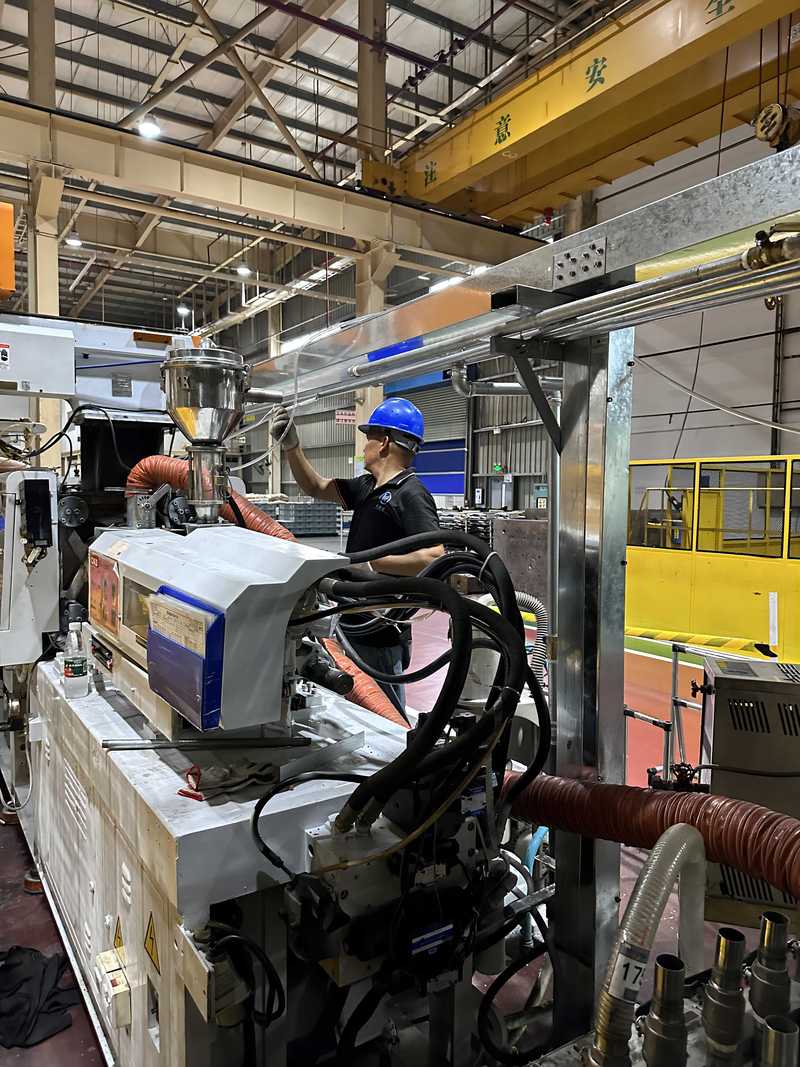 工厂车间塑料吹膜机故障维修现场
选塑料吹膜机厂家,不能只看报价单
很多老板选厂家,第一句话就是最低多少钱。
说实话,这就是给自己挖坑。
塑料吹膜机的原理不复杂,把塑料粒子加热融化,从模头挤出来吹成膜,再牵引收卷。但内核的东西,差一块钱都不一样。
行业内都懂,三个硬参数卡死门槛,做不了假。
第一,模头同心度必须控制在0.01mm以内,差一丝,整幅膜的薄厚就差出一倍。刚才老陈那台,差了0.05mm,能不出事?
第二,螺杆长径比,做普通膜至少要25:1,做降解膜要到30:1,很多小厂家把22:1的旧螺杆翻新,喷个漆就敢标25:1,你不拆根本看不出来。
第三,牵引辊的径向跳动,不能超过0.02mm,跳动大了,收卷起来一边松一边紧,根本没法用。
现在主流两种技术路线,风冷和水冷。
风冷的好处是生产速度快,比水冷快15%,成品透明度高,成本低,适合做普通购物袋、快递袋,缺点是对环境温度敏感,南方夏天不开冷机,薄差就飘。水冷的膜光泽度好,厚薄稳定,适合做食品包装、高要求的收缩膜,缺点就是速度慢,能耗高,卖的也贵。
行业内通常不说但实际在做的妥协是什么?说出来扎心。
为了抢单压价格,厂家把机身铸铁壁厚从标准12mm砍到8mm,甚至用焊接钢板代替铸铁。价格下来三五万,机器跑起来震动大,新机器看不出来,跑半年,配合间隙磨大了,直接废了。
没人会把壁厚印在参数表上,对吧?
不同行业要的机器,差得不是一点半点
我做了20年,见过各行各业用吹膜机,同一个名字,要求天差地别。
先说做电商快递袋的,现在都转全生物降解了。降解料跟普通PE料物性差太多,黏度高,容易破。
去年山东聊城一个客户,找当地小厂家买了二百万的设备,做出来的膜破洞率一直在8%以上,一天出三吨货,有半吨废的,亏到吐血。找到我这边,跟厂家对接,重新改了螺杆混炼段,模头间隙放大0.03mm,重新调了五段温度曲线,没花多少钱,破洞率直接降到1%以内,第二个月就开始盈利了。
再说做药用包装膜的,要求就完全不一样。
要求无异味,无杂质,螺杆耐磨度要够。行业标准是用38CrMoAl氮化处理,硬度要到HV950,用十年都不会磨出屑。
前年河北一个老板,图便宜二十万,找小厂家做了机器,人家给他用普通45号碳钢做螺杆,氮化都没做。用了八个月,螺杆磨损,掉下来的铁屑混进膜里,成品抽检出了黑点,直接被药监局罚了八十万,还丢了固定药企的大订单,机器卖了废铁都不够填坑。
 合格与不合格塑料吹膜成品对比图
新风口下面,藏着好多行业不愿说的暗礁
 新风口下面,藏着好多行业不愿说的暗礁
这几年喊智能制造,喊进口替代,喊绿色制造,好多厂家都出来蹭风口。
说实话,现在说自己做全自主智能吹膜机的,十家有八家,核心的在线自动厚薄修正系统还是进口德国日本的,国产的精度确实还差一口气,这没什么不能说的,慢慢来就行,但不能骗客户说全是自己做的,涨好几倍价格。
进口替代是大方向,没错,很多国内厂家做的中低端机器,质量已经比进口的性价比高太多了,这是好事。但有个行业内不愿公开的难题,我今天说出来。
现在可降解塑料火,大把客户跟风上,可国家现在没有统一的降解料吹膜机行业标准,不同厂家的降解料配方不一样,收缩率从2%到8%不等,调试参数差十万八千里。很多厂家卖机器的时候拍胸脯说什么降解料都能做,收了钱,调试不出来,就甩锅说客户买的料不好,跟自己没关系,客户只能吃哑巴亏。
还有绿色制造说省电,大多就是把普通加热瓦换成电磁加热,实际省电不到10%,宣传说省30%,水分大到能养鱼。
我现在每天还泡在车间,手上的机油印洗了二十年都没掉,见了太多起起落落。
我常跟来买机器的老板说一句土话:“买吹膜机,就像找搭档,不能光看表面漂亮,得心里实在。”
你干吹膜这么多年,碰到过什么坑人的塑料吹膜机厂家?不妨出来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:跟塑料吹膜机厂家打了20年交道,我说说圈内没公开的真话
文章链接:https://m.yxqcspc.com/17286/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
