选对压铸模具厂家,帮你省掉车间百万返工费

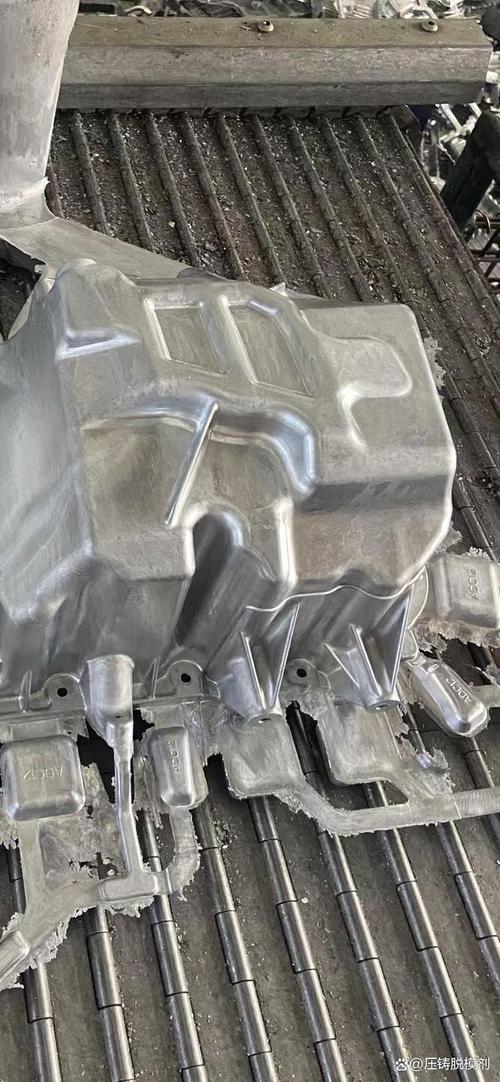
上周三早班,刚开第三炉料。 合作了两年的客户站在开箱区,脸黑得跟炉膛里的煤一样。 三十套新能源电机铝合金壳,八套边缘崩模,斜度差了0.3度,全废。 我蹲在废料堆摸了半天,心里把给我们开模的压铸模具厂家祖宗十八代都骂了一遍。 这锅真不是我们调机师傅的问题,胎里带的病,后天怎么治都没用。
车间报废新能源铝合金压铸件实拍
车间报废新能源铝合金压铸件实拍

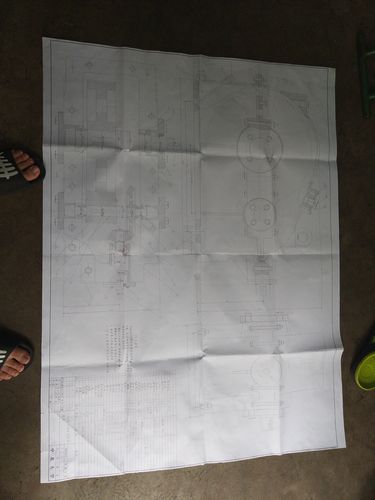
藏在图纸背后的硬杠杠,差一点都不行

藏在图纸背后的硬杠杠,差一点都不行
藏在图纸背后的硬杠杠,差一点都不行
说实话,很多外行人觉得压铸模具不就是挖个坑铸钢吗? 哪有这么简单。 型腔粗糙度必须做到Ra0.8,差0.4都会粘模,每次脱模都带掉一块料,你一天擦十次模都没用。 H13热作模具钢的成品硬度要卡在48-52HRC,差2度,模具直接少三万模次寿命。 浇口套和压铸机压室的同轴度必须控制在0.02mm以内,偏一头发丝,料流就歪,充型的时候卷气,产品内部全是砂眼,X光一照全不合格。 现在市面上主流两条路线,进口H13和国产电渣重熔H13。 进口H13杂质少,韧性好,抗热裂,就是价格比国产贵三成,交货期要45天起。 国产电渣H13便宜,交货快,十五天就能拿料,大钢厂出的质量其实也不差。 不过话说回来,行业内通常不说但实际在做的妥协是什么? 就是小厂家接了急单,会用普通轧制料顶替电渣料,成本直接砍一半。 你拿硬度计测表面,完全符合要求,打个一万多模,拐角突然裂了,你还在那怪自己压铸压力调太高。

不同行业的活,要求差着十万八千里

去年给新势力做动力电池壳体,要求就是零内凹,因为要打密封胶,凹一点都漏液。 找了三家压铸模具厂家,前两家开出来的模,充型完总有两个角凹进去0.1mm,怎么调参数都不行。 第三家直接把浇口位置从侧面移到底部,把料流速度从15m/s降到10m/s,一次就成了。 人家说,做汽车结构件,就是要稳,不能贪快充型,卷气比什么都可怕。 另一个案例是做笔记本电脑的后盖。 客户要求外观零划痕,拿灯照都不能看出印子,所以型腔必须做PVD涂层,硬度提到Hv2000以上。 当时图便宜找了个小厂,人家说不做涂层也能出活,省两万块。 结果打了五百套,模具型腔就被脱模剂磨出划痕了,五百套后盖全废,前后赔了十几万,算下来比找正规厂家还多花了十万。
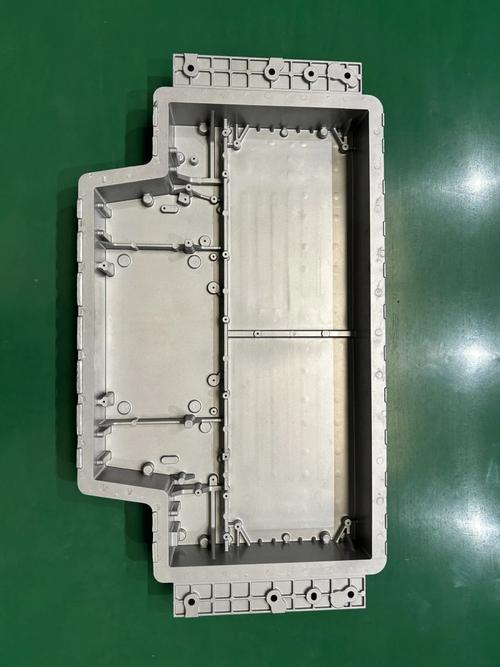
新能源汽车电池壳体压铸件成品实拍
新能源汽车电池壳体压铸件成品实拍

风口下的暗礁,行内人很少往外说

风口下的暗礁,行内人很少往外说
风口下的暗礁,行内人很少往外说
现在都喊进口替代,智能制造,不少压铸模具厂家都吹自己能做两米以上的大模具,完全替代进口。 我不说别的,有个行业不愿公开的难题,现在的国家标准还是只测模具钢的平均硬度。 超过1.2米的大模具,淬火的时候四个角和中间的冷却速度不一样,局部硬度差能到3HRC,平均测下来完全符合标准。 用起来呢,中间能打八万模次,四个角四万模不到就裂了,你找谁说理去? 标准滞后带来的风险,全都是下游生产厂家买单。 很多厂家说自己上了五轴联动加工,全自动化设计,其实核心的热处理工艺,还是跟进口大厂差一截,这个得认。 不是说国产不行,是很多小厂家拿着进口替代的名头偷工减料,坑了不少不懂行的新人。 昨天我跟徒弟在钳台修模,徒弟问我干了这么多年选压铸模具厂家有啥秘诀。 我跟他说,行里有句土话:压铸件出问题,十有八九是模具胎里带的。 别光看报价,别光看厂家给你看的样件,一定要问清楚钢材哪家出的,热处理做了几遍,应力消了多久。 你多花一成的钱买好模,能帮你省十倍的返工费。 话说回来,你们车间有没有吃过不靠谱压铸模具厂家的亏?不妨出来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对压铸模具厂家,帮你省掉车间百万返工费
文章链接:https://m.yxqcspc.com/17291/