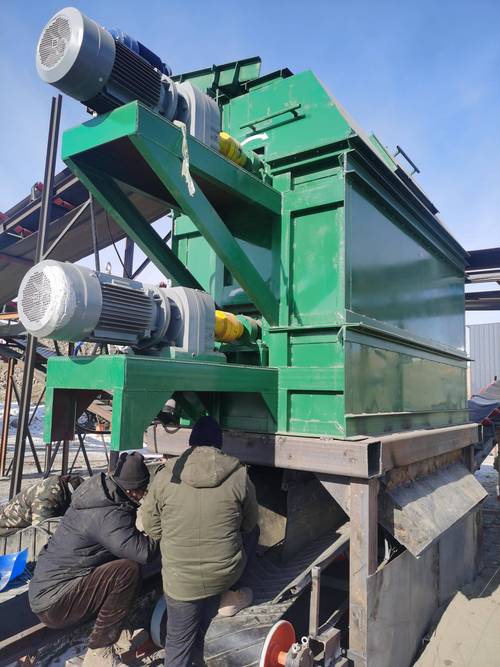
那天我正在车间给新滚筒磨衬板, 砂轮机嗡嗡转的正欢, 门“哐当”一声被撞开。 进来内蒙选煤厂的老王,浑身挂着煤渣,安全帽往地上一掼,就一句话:李哥,救我命。
他三个月前图便宜,换了南方某小厂的磁选机,刚开始用着还行, 不到三个月,精矿品位蹭蹭掉,尾料里跑的铁比精矿还多, 老板逼着他一周解决,不然滚蛋。
很多外行觉得,磁选不就是吸铁么,什么厂家做都一样, 哪知道这里的坑,能把整个厂子埋进去。
藏在吸力里的门道,不是谁都能做对
我干这行21年,说句实在话,磁选设备好不好,核心就在磁系上。
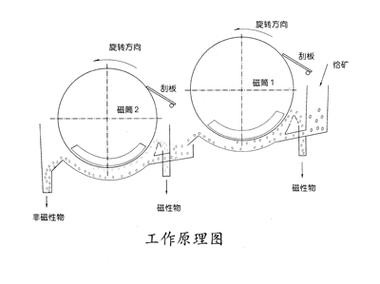
磁包角必须稳定在108度到115度之间,少一度,吸料面积就不够,多一度,精矿卸不干净。
磁系偏角得调到15度到20度,偏角不对,料流走的歪歪扭扭,要么跑尾要么夹带。
选赤铁矿的粗选,筒表平均磁感应强度必须稳定在1800mT以上,差个两三百,回收率就掉好几个点。
现在主流就两种技术路线,一种是整体烧结的铁氧体磁系,一种是分块贴装的钕铁硼磁系。
整体烧结的好处是整体性好,磁均匀,十年都不会掉磁退磁,但是成本高,出问题得整个换,维修麻烦。
贴装的好啊,便宜,坏一块换一块,维修方便,所以现在绝大多数厂家都做这个。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
很多厂家号称用的全是全新N52钕铁硼,实际在磁系内层,也就是你看不到的地方,混进去三成回收的N35旧磁块,甚至还有残次品。
出厂的时候测表面磁强,刚好够标准,你挑不出毛病,用个半年一年,内层磁衰减快,整体磁强掉个10%都不止,你再找他,他说你使用不当。
还有滚筒的不锈钢衬板,要求是12mm厚,很多偷偷减到6mm,省不少成本,看着外观一模一样,磨两年就穿,漏磁漏得一塌糊涂。
不同行业要的根本不是一个东西
我去年跑吕梁,碰见过一个洗煤厂的老板, 找小厂家做了一台处理量150吨每小时的磁选机,结果开到120吨就开始跑煤,尾料里带的精煤都能当煤卖了。
原来小厂家根本不懂,选煤要求磁选滚筒的线速度在0.8-1m/s,他们给做成1.5m/s,矿浆冲的太快,磁铁根本来不及吸住精煤,直接就冲去尾料池了。
后来我们重新排了磁系,把线速度降到0.9m/s,直接就达标了,精煤回收率提了两个点,老板当月就给我们介绍了三个新客户。
现在光伏火,高纯石英砂需求大,对除铁要求比选矿严一百倍。
前年江苏有家做石英砂的客户,原来用的普通磁选机,总是除不掉弱磁性的褐铁矿,铁含量总是卡在0.012%,达不到光伏级的0.01%要求, 整整三个柜的货被退回来,亏了小两百万。
我们给他换了高梯度磁选的齿板,把齿距调到2mm,磁场强度提到10000Gs,出来的砂检测,铁含量直接到0.008%,刚好达标,后来人家直接成了我们的长期客户。
新风口下藏着的暗礁
现在进口替代做的如火如荼,原来做高纯材料的高梯度磁选,全靠进口,一台卖两三百万,现在国内靠谱的磁选设备厂家都做出来了,性能差不多,价格只要八十万不到。
很多厂家还加了在线磁强检测,自动调整磁系位置,省了不少人工,也符合绿色制造的要求,尾矿里的有用矿物回收率提了不少,水也循环用,少排很多废水。这都是好事。
但是有个事,圈内人都不说,圈外人根本不知道。
现在我们国家磁选设备的执行标准,还是十多年前出的,那个标准只要求出厂的时候磁强达标,根本没要求连续运行10000小时后的磁衰减率。
这就给很多小厂家留了空子,出厂测完全合格,你拉回去用,一年后磁衰减超过15%,产能掉了,品位掉了,你找厂家说理,人家说我符合国家标准啊,你没辙,只能自己掏钱换磁系,白白亏几十万。
回到开头老王的事,后来我们给老王换了全新的全N52磁块的磁系,衬板用足12mm,用到现在快两年了,磁强掉了还不到1%,一切正常。
我干了这么多年,一直信一句土话:宁多花一百块,不买三分磁虚。
你看着省了几万块买了便宜设备,实际上用两年,亏的是几十上百万的产能和产品损耗,得不偿失。
你们干选矿干加工的,碰见过哪些磁选设备厂家的坑?大伙唠唠。
