出事才知道,设备厂家的水有多深
上周三后半夜,车间电话炸了。
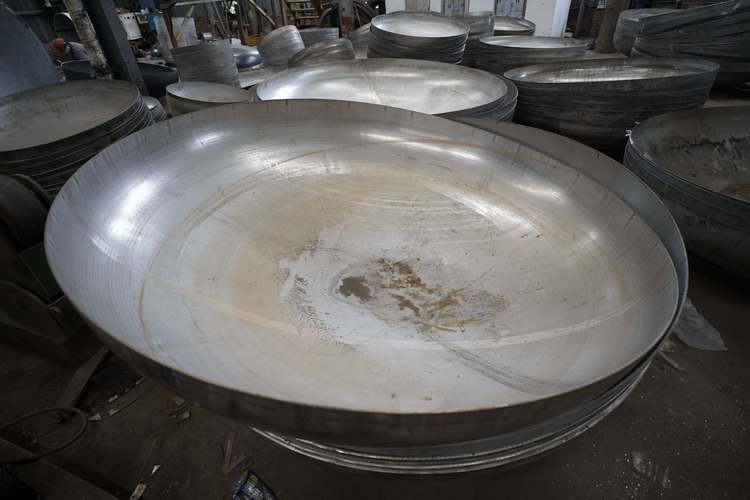
客户拉来一车开裂的304不锈钢封头,老板在值班室跳脚。我套上工作服就往车间跑,摸了五六个工件,转头就问采购,这台新设备哪家拿的?
采购支支吾吾说,报价比正规厂低二十万,贪了便宜。
拆开主轴箱一看,我差点骂出来。主轴密封用的是回收橡胶,主轴跳动超了快十倍。就是小厂家拿旧零件攒出来的货。
你说不锈钢加工这行,设备厂家好不好,真等出了质量事故才知道存在感,那早就晚了。废工件耽误工期,客户丢了,钱也打了水漂。
别光看报价,藏在参数里的门道
说实话,很多客户选不锈钢加工设备,就看台面大不大,价格低不低,根本不懂里面的核心差别。
不锈钢比普通碳钢粘,导热差,加工起来对设备的刚性、精度、散热要求远高于普通碳钢设备。
我干了20年,选设备只看三个硬指标,少一个都不碰。主轴径向跳动必须控制在0.002mm以内,刀盘动平衡要达到G2.5级,连续加工四小时后,切削油温升不能超过8℃。这三个数字卡不住,说什么都白搭。
现在行业里主流两种床身路线,一种是整体铸件床身,一种是焊接钢板床身。我给你掰掰优劣。
整体铸件吸震性好,加工厚壁不锈钢不颤,尺寸稳,但成本高,工期长,报价至少比焊接的贵十几万。焊接钢板床身成型快,成本低,刚性也不差,但这里有个行业内通常不说但实际在做的妥协。
90%的小厂家做焊接床身,焊完直接喷油漆出货,根本不会给你做去应力处理。不管是自然时效还是振动去应力,都费时间费钱,他们不会做。
你买回去用一年半载,床身自己慢慢变形,精度掉个十几丝,你找厂家,人家说你磨损了,要花钱修,其实就是出厂的时候就埋了雷。
不同行业要的,根本不是同一款设备
不过话说回来,哪怕是同一个厂家,给不同行业做的设备,差的可不是一点半点。我给你说两个真事。
去年山东一个做食品餐盒的客户找过来,说他们新买的冲压设备,做出来的餐盒总过不了FDA的铁离子检测,查了半年查不出来问题。我去了一看就明白了,设备厂家图省事儿,压料块用的普通碳钢,冲压的时候蹭下来的铁离子全粘在不锈钢表面,当然过不了检。正规不锈钢加工设备厂家做食品机械配套,所有和工件接触的部件,要么是全不锈钢,要么做了防铁离子渗碳处理,这就是差异化要求,小厂家根本不会给你考虑这个。后来换成全不锈钢包层的压块,问题直接解决。
还有江苏一家做光伏支架的客户,原来找小厂家做了一台激光切管机,要求一分钟切三根4米长304方管,结果切口斜度差0.5mm,每天出几千根废管,赔了不少钱。找我过去看,送料机构用的普通齿轮传动,间隙没调好,高速送料的时候公差飘得没边。正规厂家做光伏配套的切管机,全伺服驱动加线性导轨,间隙控制在0.1mm以内,废管率直接降到0.3%以下,看似多花了十万,一个季度就赚回来了。
你看,不是设备能切不锈钢就叫合格,得看你是给哪个行业用,要求不一样,配置差远了。
进口替代风口下,藏着看不见的暗礁
这两年进口替代喊得响,不少国内不锈钢加工设备厂家都起来了,做得确实不比进口差,价格只有一半,售后服务还快,这是好事。
但有个行业内不愿公开的难题,我今天说出来,给大家提个醒。就是咱们国家的不锈钢加工设备行业标准,好多还是十几年前定的,远远跟不上现在的技术要求。
就说高速切削用的刀柄吧,现在加工不锈钢要上万转的转速,要求跳动不超过0.001mm,但现行标准还是0.005mm就合格。很多厂家就钻这个空子,拿符合旧标准的普通刀柄,给你当高端高精度刀柄卖,价格涨了一倍,你回去用高速切削,天天崩刀,刀具损耗翻三倍,你还以为是自己刀具选得不对,其实是设备厂家给你换了便宜货。
还有绿色制造这块,要求切削液过滤回收,很多厂家不给你配内置的高精度过滤,说可以自己外接,实际外接过滤精度不够,不锈钢表面的粗糙度达不到要求,排出去的废油还污染环境,到头来罚款还是自己掏。
说实话,标准滞后这个坑,比小厂家攒货的坑还隐蔽,好多老工程师都中招。
我每天下班绕车间走一圈,都要看看那台当年贪便宜买的设备,跟新来的徒弟说一句土话:买不锈钢加工设备,就像找搭伙干活的兄弟,不能光看开口要的份子少,得看骨头硬不硬,遇事靠不靠得住。
你们干车间这么多年,踩过不锈钢加工设备厂家哪些奇葩坑?不妨出来唠两句。
