2026-10-06 23:43:52 分类:商机
去年三月的大夜,我刚换完工作服,中控的电话就炸了。
新上的丙烯酸胶生产线,出料温度十分钟跳了12度。
等我爬上去摸冷凝器,已经烫得握不住扳手。
最后清了三个小时,放出来半吨废胶,老板脸黑得能当炭。
谁能想到,问题出在制胶设备厂家给的参数上——他们说这套能扛10吨每批次,实际8吨就顶不动了。
别光盯报价,得摸透厂家藏起来的细节
很多人选设备只看总容积、电机功率,这些都是摆到台面上的。
真正决定能不能用住的,都是藏在图纸里的东西。
做制胶的都知道,反应釜换热是命根子。
正规厂家给你标总换热面积,可夹套底部的换热盲区,你得主动扣掉12%左右。
做低粘度的水性胶,搅拌转速得控制在65转/分钟以内,转快了容易裹气泡破乳。
做高粘度的压敏胶,转速就得提到120转/分钟以上,不然分散不均出颗粒。
现在市面上主流的夹套两种路线,一种整体焊接,一种蜂窝式。
整体焊接成本低,加工快,十天就能出釜,但是用个三四年容易应力开焊,漏导热油进去你哭都来不及。
蜂窝夹套换热效率高30%,承压也稳,用十年都不会出问题,但是报价比整体焊接贵15%。
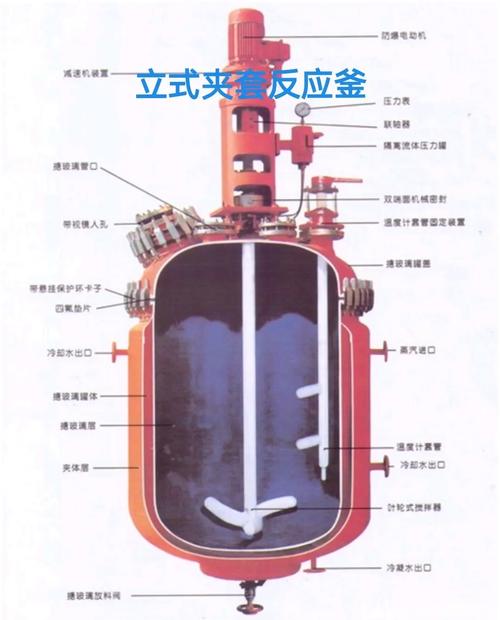 制胶反应釜夹套结构剖面图
说实话,这就是行业里不说的妥协。
很多小厂家接了低价单,怎么赚钱?就是给你标”蜂窝夹套”,实际只在上半部分做蜂窝,下半部分还是整体焊接。
外行从外面看,外形一模一样,不剖开根本看不出来。
等你用的时候才发现,下半部分物料一直温度不够,反应不充分,出胶粘度永远不达标。
不同行业用,要求差得不是一点半点
上个月广东一个做免钉胶的老板找我改设备,一肚子苦水。
他找了个报价很低的制胶设备厂家,做出来的胶放半个月就出硬颗粒,根本卖不出去。
我拆开一看,过滤筛网用的普通碳钢,才半年就锈得掉渣,出料泵为了省八千块,把要求的转子泵换成了普通离心泵。
高粘度免钉胶过离心泵,剪切太高把胶分子打碎了,粘力直接掉了15%,能不出问题吗。
去年江苏一个做药用明胶的客户,也踩了坑。
设备装完了,过GMP检测死活过不了,查来查去,是反应釜内壁抛光度不够。
厂家说行业标配都是Ra0.8,大家都这么做,可药用明胶要求的是Ra0.4,差一半,就容易藏残留,长细菌。
最后重新抛光花了二十多万,耽误三个多月拿生产证,亏了小一百万。
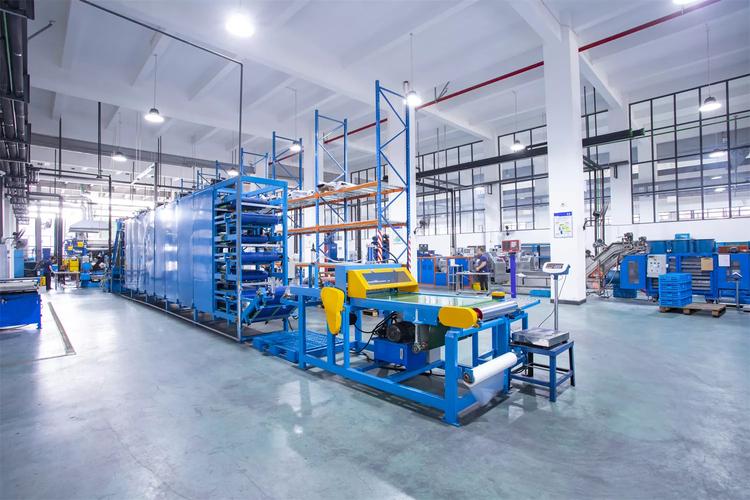 工业制胶车间成套设备现场图
不过话说回来,大部分制胶设备厂家,都不会主动问你,做的是哪一类胶,要过什么标准。
上来就给你推标配,赚的就是你后续改设备的二次钱。
你不说要求,他就按最低标准做,反正钱到手了,后续出问题你再掏钱改。
进口替代热风下,藏着不少看不见的暗礁
 进口替代热风下,藏着不少看不见的暗礁
现在到处都喊进口替代,不少制胶设备厂家都跳出来说,能做原来进口的连续制胶线,价格只有三分之一。
我接触过几个做了的,都说看起来挺好,用起来翻车。
行业里不愿公开说的难题是什么?就是连续制胶线的动态混合精度。
国内大部分厂家做出来的,同一批次出料的固含量偏差能到±2%,进口设备能控制在±0.5%以内。
这个偏差做普通木工胶没事,做光伏封装胶、电子导电胶,根本达不到要求,差0.1%都出不了货。
可偏偏,现行的制胶设备行业标准,根本没对连续生产的固含量偏差做强制要求。
厂家也不会把这个指标写进合同,全靠你自己试,试坏了都是你的损失。
还有现在讲绿色制造,很多厂家说自己的设备能做到冷凝水零排放。
说白了就是把直排改成内循环,可制胶出来的冷凝水带低分子挥发物,循环个十来次,挥发物就会混进原料里,污染成品。
你还是得定期排,本质就是换个概念拿补贴,坑的还是买设备的。
我干了二十年机修,天天跟制胶设备打交道,总结一句土话:
选制胶设备厂家,就像找搭伙干活的弟兄,不能光看嘴皮子溜不溜,得看活细不细。
你有没有遇见过厂家偷偷减配的事?
欢迎同行出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊制胶设备厂家:那些参数表不会写的坑
文章链接:https://m.yxqcspc.com/17357/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
