上个月刚擦完机床,就闯进来一个黑着脸的内蒙汉子。
一进门就拍我肩膀,把手机往我工作台上一砸。
照片上,鄂破的动颚轴断成两截,断面黑乎乎的,还沾着半干的矿渣。
“我听人说你们家修过这种烂摊子,你帮我看看,这玩意儿怎么就断了?”
我拿砂纸蹭了蹭断面,一眼就看出来了。
这轴不是我们原厂出的。
客户三个月前图便宜,找了外地小厂家换的,比我们报价少了快八万。
就这三个月,他停工加损失矿,亏了快三十万!
说实话,这种事我见得太多了。
矿山机械这行,从来不是买一堆铁拼起来那么简单。
矿山机械厂家的好坏,差的不是那层喷漆,是看不见的地方。
参数里的猫腻,没人会主动说
就拿这根动颚主轴说,现在行业里明面上就两条技术路线。
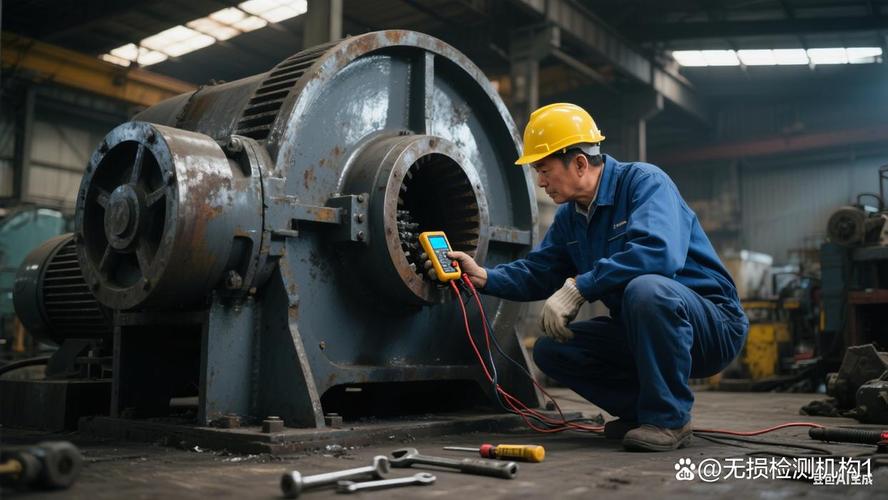
一种是整锻毛坯,整个轴从一块合格钢锭里锻打出来,粗加工调质,最后精加工成型。
另一种是分段拼焊,两头受力的轴头用合格锻件,中间不受力的轴身用普通Q355钢板卷起来焊好,打磨喷漆,外行根本看不出差别。
整锻的材料成本,比拼焊足足高47%,交货周期要多12天,最后出来的产品,10年交变载荷下的故障率才2.1%,拼焊的这个数字能跳到12%以上。
那为什么还有那么多厂家抢着做拼焊?
客户要便宜啊。你报整锻的价,客户转头就找报价低十万的去了。
行业内通常不说但实际在做的妥协是什么?
就是很多厂家对外宣传全产品线都是整锻主轴,其实只把两头露出来能探伤的地方用整锻料,中间那截偷偷换拼焊,你拿游标能量出尺寸,能看出喷漆平不平,你能剖开看里面吗?
除非断了,那时候早就过了保修期了,对吧?
不同场景差出天,不是越大越结实就好
很多人选矿山机械,觉得越重越好,料用得越多越靠谱。不对,分地方。
就说露天煤矿的剥离作业,要的就是耐造耐磨。
去年我们给内蒙一个年产1200万吨的露天矿做移动破碎站衬板,客户一开始嫌我们报价比别家高10%,非要我们减料降价。
我们厂长带着人去矿上转了一天,回来跟客户说,不加钱,但衬板耐磨层必须从10mm改成12mm,你爱要不要。
客户最后咬咬牙同意了。现在三年过去,人家隔壁矿同款设备,已经换了两次衬板,每次换停工三天,损失小两百万,我们这个衬板还能用至少两年。
换个场景,井下小型金矿的筛分设备,要求完全反过来。
去年给山东烟台一家金矿做振动筛,人家提的要求你根本想不到:不是要结实,是要尽量轻。
因为井下巷道只有1.8米宽,大型设备进不去,新筛子要运到工作面,全靠工人肩扛手拖。
我们原来设计是5.2吨,最后把多余的加强筋全部优化,把外框的钢板从20mm减到16mm,把所有外露螺栓改成沉头,最后整台筛子减重一吨多,原来四个壮汉抬不动,现在两个人就能挪到位,还不用担心突出的螺栓勾破井下的风管电缆。
客户当时试完机,当场给我们介绍了三个同矿区的单子。
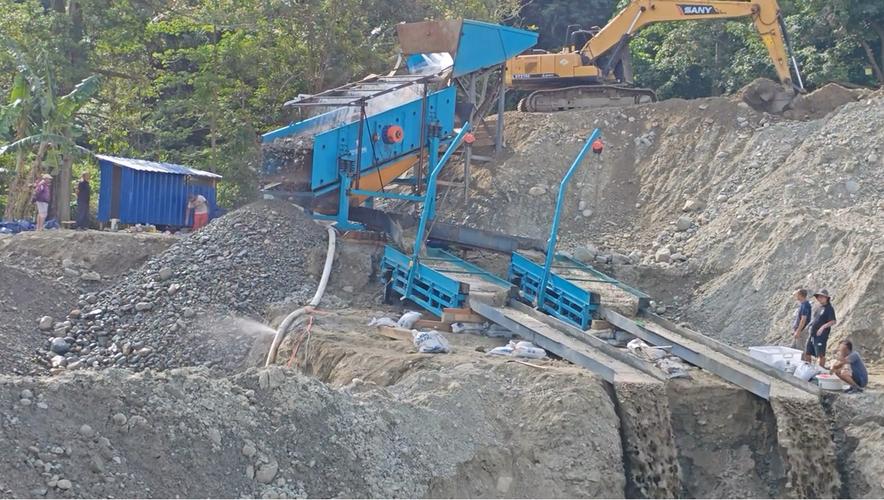
你看,同样是矿山机械,露天要耐磨耐造,井下要轻便安全,哪个需求都不能错,很多厂家一套图纸打天下,卖去哪都是同一个配置,不出事才怪。
进口替代风口下,藏着没人说的暗礁
现在都喊进口替代,都喊绿色制造,很多矿山机械厂家都往这上面靠。
说实话,这两年国内的工艺确实上来了,原来很多只能进口的大型部件,我们现在也能做,精度寿命都不差,这是好事。
不过话说回来,有个事行业内没人愿意公开说。
现在的矿山机械能耗标准还是十几年前定的,只测空载运行的能耗,不测满负荷连续作业的实际能耗。
很多厂家就钻这个空子,空载的时候把转速调低,能耗做得漂漂亮亮,拿了绿色认证,价格卖得还高,实际客户拉满矿开起来,能耗比国家标准高15%都不止,一年下来电费多花几十万,找谁说理去?
还有,都喊智能制造,好多厂家换了两台焊接机器人就敢对外说自己是智能工厂,其实核心的热处理变形控制,还是靠干了二三十年的老师傅凭手感调温度,根本没有形成标准化的参数,换个师傅做出来的东西精度就差好几个丝,这就是现状。
我现在每天下班前,都要绕着车间里的成品转一圈,敲敲主轴,摸摸衬板。
我干了二十年,就认一句土话:矿山机械玩的是暗处的料,不是明处的漆。
你喷漆喷得再亮,广告打得再响,看不见的地方偷了料,早晚要出问题。
你们干活的时候,碰到过哪些矿山机械厂家偷工减料的操作?不妨留个言,大伙都避避坑。
