上个月刚烧了三万块的进口刀
上周三班刚下班,车间门被撞开,佛山做全屋定制的老陈拎着个烧黑的主轴站在门口,脸黑得像锅底。 “你看看这破机子,刚用一年,主轴直接抱轴,三把进口刀全烧了,三万多打了水漂,今天订单全停了。” 我摸了摸主轴,轴承腔里全是铁屑,密封圈软得跟纸糊一样。 不用问,找的小木工机械厂家压成本,把进口密封圈换成了三块钱一个的三无货。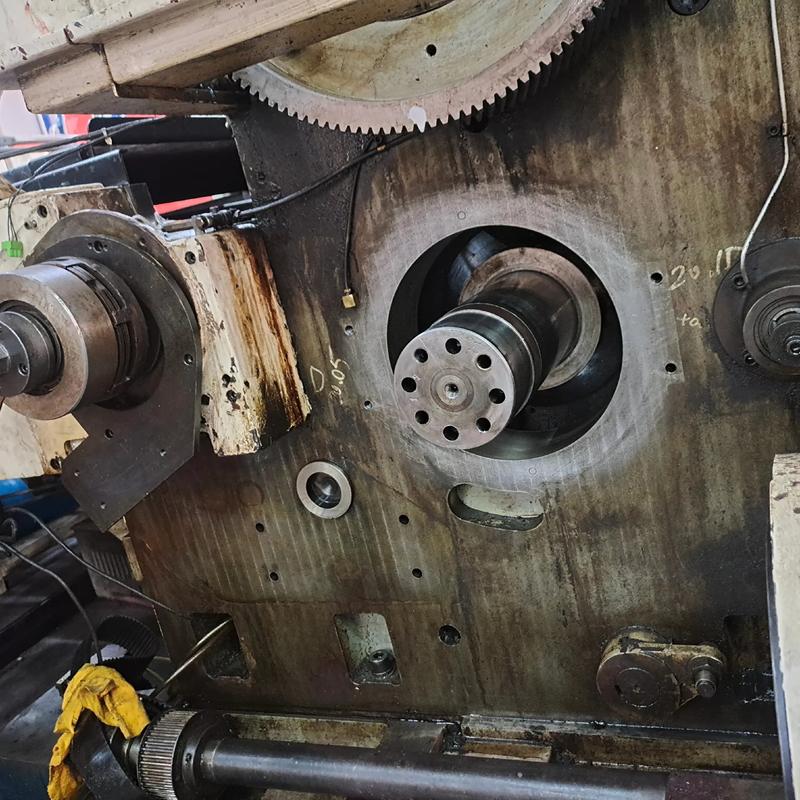
选设备先盯这三个数字,别被忽悠
很多人买木工机械,就盯着系统是不是进口、刀库有多少个位。 全错。核心全在厂家看不见的地方。 第一个数,主轴径向跳动公差,必须控制在0.002mm以内,多一丝,切出来的板材封边就错缝,用不了半年就得废。 第二个,数控开料机的床身铸铁厚度,不能低于120mm,太薄的话,高速开料的时候振得跟筛糠一样,刀头损耗快一倍。 第三个,机架成型后,必须经过72小时自然时效处理,不然后续两三年应力释放完,床身直接歪,精度跑的没边。 现在主流两个路线,整体铸铁床身和方管焊接床身。 铸铁的贵,比焊接的贵小十万,但不变形,精度能稳十年八年。 焊接的便宜,轻,运输安装都省事,但是只要偷工,三两年就变形跑精度。 不过话说回来,行业内通常不说但实际在做的妥协是什么? 哪怕是不少规模不小的厂家,接低价单的时候,也会把72小时时效改成24小时,甚至直接拉去加工,转头就给客户说做了时效处理。 省了场地和时间成本,客户当时看不出来,等出问题,早就过了保修期。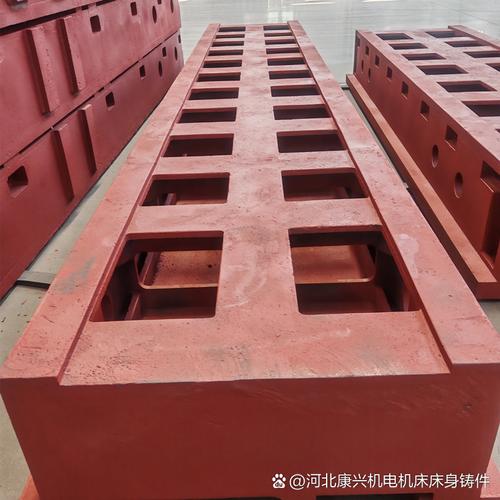
不同行当,需求差得十万八千里
风口下面藏着暗坑