2026-10-07 06:12:51 分类:商机
上个月帮做机加工的老表哥擦屁股,他接了个三十万的汽车零部件大单,开干到第三天,主轴轴承座裂了。之前图便宜找的小厂家,发过来的件尺寸差了12丝,装上硬敲进去,撑不了几天就崩,直接赔了客户两万八的误工费,停线整整七天,连固定客户都差点跑了。
坑踩多了,就有数了。机床配件这行,选不对厂家,真能把你家底赔光。
踩坑踩出来的选厂硬标准
别听业务员吹什么我们全品类覆盖我们十年大厂,给你三个落地的判断方法,张嘴问就能试出底。
第一个,能不能按批次提供精度溯源记录。不是随便给你印一张空白合格证就完事儿,要他拿对应批次的热处理报告、三坐标检测原始数据,每一个配件要能对应到批次号。我见过太多小厂,合格证都是批量印的,随便塞给你,配件硬度不够尺寸错了,连回炉都没做,直接发货。你要溯源记录他拿不出来,直接走人。
第二个,有没有对应你机床型号的原始测绘图纸。大多时候我们换配件都是给旧机床换,很多厂家都是拿着网上扒的参数翻模,做出来的配件装上就震刀,用不了一个月就磨损。你直接问他,有没有给这个型号做过实测测绘,能不能把图纸拍局部给你看,一问一个准。啥都拿不出来的,别碰。
第三个,出了问题能不能上门适配。很多厂家卖完货,你说不对,他就让你自己磨自己改,说你安装有问题。靠谱的厂家,精度不对直接拉回去重做,远的也会安排师傅过来调,不会让你自己兜着。
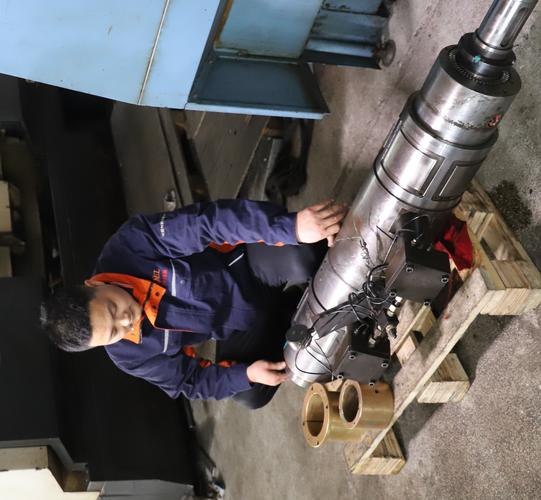 机加工车间机床主轴配件更换现场
靠谱机床配件厂家的真实画像
跑了十年机械行业,见过的靠谱厂家大多是一个路子,说两个我常合作的,你对标找就行。
山东聊城有个做丝杠导轨的恒利达,老板原来就是沈阳机床厂退休的钳工,八十年代就干这个,厂里堆了半库房几十年前的老机床原始图纸,别说常见的国产CA6140,就是你十几年前买的进口旧牧野、大隈,他都能找出对应测绘好的尺寸,发旧件过去三天就能给你出成品,价格比原厂便宜三分之二还多,精度差不超过两丝。
东莞有个做小型数控配件的鑫诚,主打就是一个快,珠三角当天报急单,第二天就能给你发顺丰,每一个配件都打了自己的钢印,出问题报钢印号直接给你重发,不扯皮不推诿。
你看这两家的共性,太明显了:老板都是技术出身,不是那种只会搞流量赚快钱的贸易商转生产;车间里一定有自己的三坐标检测设备,不会全靠外包检测,每批货自己都卡;从来不跟你玩偷换材料的套路,你要40Cr就是40Cr,要HRC调质硬度就是那个硬度,不会给你换便宜料赚差价。
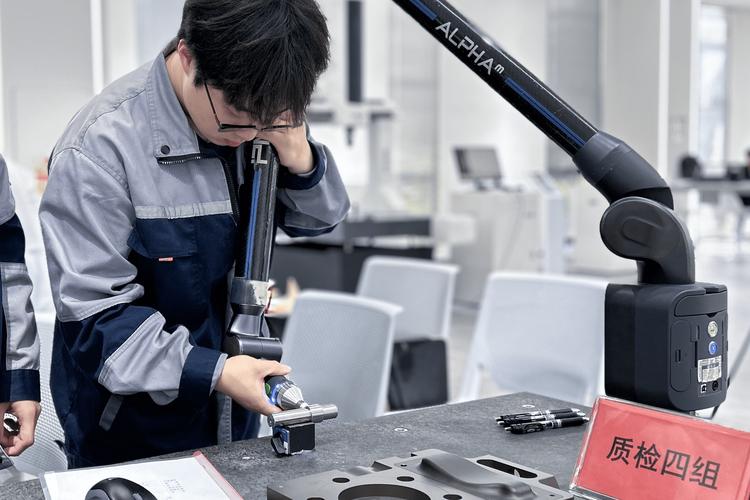 机床配件厂家三坐标精度检测现场
不同采购规模的签约避坑清单,直接用
 不同采购规模的签约避坑清单,直接用
说实话,不同的采购量,策略完全不一样,我给你分清楚。
如果你是夫妻档小加工厂,月采购额也就万八千,别签什么年框协议,别听业务员说什么年订优惠给你降五个点就心动。就做单次结算,先拿一件样品试装,开机跑半个月没问题,再补剩下的货,付款最多给30%定金,试完合格再付尾款,稳得很。
如果你是月采购十万以上的中型加工厂,一定要加一条精度不达标包赔停线损失,白纸黑字写进合同里。别信口头承诺,我前年见过一个厂,配件出问题停线五天,厂家只肯退配件的八千块钱,十几万误工费一分不赔,打官司耗了大半年才拿到钱,耽误多少事。
那有什么绝对不能碰的坑?
报价比市场价低20%以上的,直接拉黑。机床配件的材料成本、加工成本摆在那,低这么多,要么就是偷换了材料,把合金换成普通钢,要么就是粗加工完没做精度处理就给你发,当时看着省了几千,出问题赔几万都是少的。
什么配件都卖的贸易型厂家,尽量少碰。他说我全品类都有,什么都能给你调货,其实他自己不生产,出了问题他推给上游供货商,你找他他找不到人,踢皮球踢死你。
不过话说回来,也不是说非要买原厂配件才靠谱,很多十几年的旧机床,原厂早就停产了,要么配件报价贵得离谱,要么等货等两三个月,找对靠谱的第三方配件厂,完全够用,性价比还高。
要是采购量够大,一定要抽半天时间去厂里转一转,别光看老板的办公室装修得好不好,直接扎进车间,看检测设备干不干净,看工人会不会给每个配件做标识,看边角料是不是规整堆放,细节骗不了人。车间乱得连下脚的地方都没有,检测卡尺都锈了,能做出什么好活?对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:踩过三次坑才摸透:机床配件厂家到底该怎么选?
文章链接:https://m.yxqcspc.com/17379/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
