拆出来的退件,刀口齐整,尺寸偏了8毫米
我那天刚端着搪瓷茶杯走到下料区,就见调度把一团焊疤摔在水泥地上。 上周发去港口的挖机动臂,客户打回来了。 整整三米长的动臂,焊完矫完,交出去量,中心轴孔偏了8毫米。 装不上,只能返工重焊,连带着下一批货都要延期。 没人能说什么。 焊接这行,变形就是鬼,你看不见它什么时候来,等发现了,料子已经废了一半。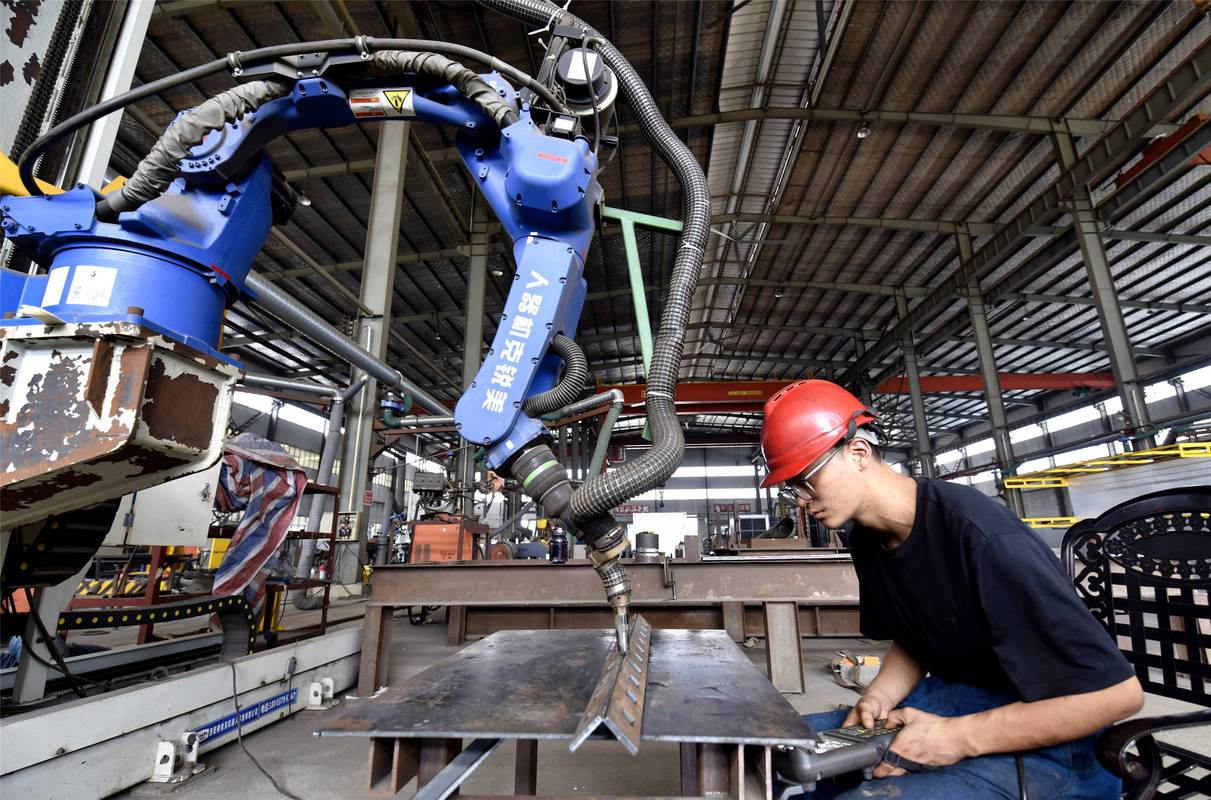
焊枪一点就变形,这里的门道没人一开始就告诉你
不同行当,对变形的容忍度差出天壤
就说工程机械吧,挖机吊臂这种,只要整体变形不超过千分之一,其实不影响用,顶多外观不好看。 前年我们接了一批出口的桥吊主梁,客户要求旁弯不超过5毫米,整根12米长。 一开始我们按常规反变形留了0.8毫米每米,焊完一量,旁弯差了7毫米,差点全废。 后来改了,每段接头多留了0.5mm的反变形,焊接顺序改成从中间往两边跳焊,最后成品刚好卡着公差过,一分不多一分不少。 换另一个行当,新能源动力电池托盘,要求就完全不一样了。 托盘整个平面要放电芯,要求平面度每平方米不超过0.3毫米,差一丝,电芯装进去受力不均,用半年就鼓包。 去年有个客户找过来,他们自己用铝氩弧焊拼托盘,焊完变形量直接到2毫米,整批报废。 我们给改了工艺,先把六块铝板用螺栓预紧,焊的时候每次只焊10厘米,歇两分钟让温度降下来再焊下一段,最后变形量压到0.2毫米,刚好合格。 对了,现在铝焊越来越多,变形比钢难控多了,铝的导热快,热膨胀系数是钢的两倍,稍不注意就歪。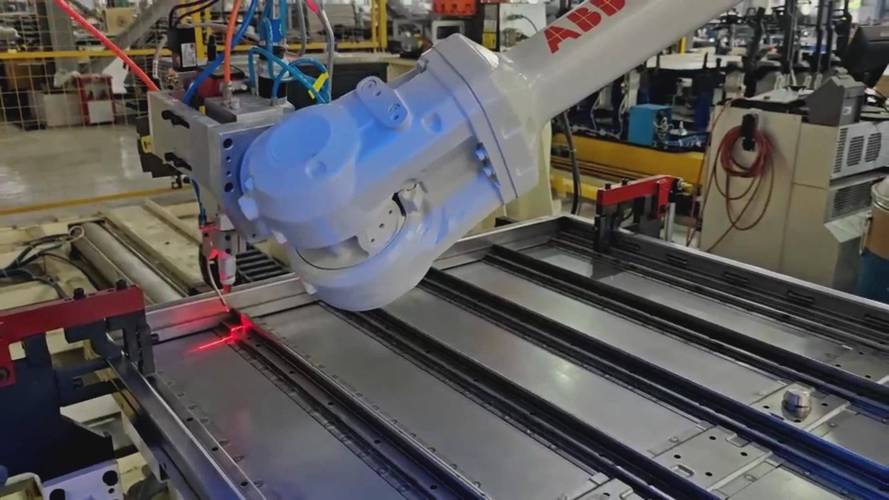
新机器来了,老问题还没走