2026-10-08 04:22:05 分类:商机
上周一一早,质检小李拽着我胳膊往成品仓跑,鞋都跑飞了一只。
客户退回来整批300多件铜铝水冷板,全打了不合格。
外观焊缝光滑得能照出人,一打压,半小时掉压0.2MPa,全漏。
查了三天,最后在钎焊炉的温度记录里找着问题:当班的实习生调温的时候,多输了个”1″,实际温度比要求高了12℃。
就差12度,小十万的货全打回重造。
你说钎焊这东西邪门不?看起来就是把两种金属粘一块,差一点就能让你赔到姥姥家。
说透钎焊的内核,其实就两件事
好多新手上来就问,用什么钎料最好?
说实话,钎料是其次,间隙才是命根子。
我干了20年,铜铝异种钎焊,间隙必须卡死在0.02mm到0.15mm,差0.01mm都可能出问题。
温度呢?常用的银基钎料,焊接温度得控在620℃到760℃,低了钎料不流动,高了母材晶粒长大,强度直接掉三分之一。
还有个参数,行里新人很少注意,就是保温时间,我一直要求徒弟按每1毫米母材厚度保温10秒来算,多一秒少一秒都不行。
现在主流就两条路,火焰钎焊和真空钎焊,对比一下就知道优劣。
火焰钎焊设备便宜,万八千就能整一套,换活快,单件小批量做起来灵活得很,缺点就是工人手艺占七成,合格率浮动大,手艺差的师傅,合格率能到85%就不错了。
真空钎焊不用焊粉,焊缝干净,强度稳定,合格率基本能稳定在99%以上,就是设备贵,一台中型炉就得三四十万,换一次工装折腾大半天,小批量活根本赚不回成本。
行业内通常不说但实际在做的妥协是什么?
好多接散单的小厂,客户明明要求真空钎焊,他接了单,转头就用火焰焊,焊完找工人把漏的地方补一遍搪锡,外观抛抛光,普通人根本看不出来,价格比真真空钎焊低三分之一,照样赚。
不过话说回来,这种活用个两三年肯定出问题,也就骗骗不懂行的客户。
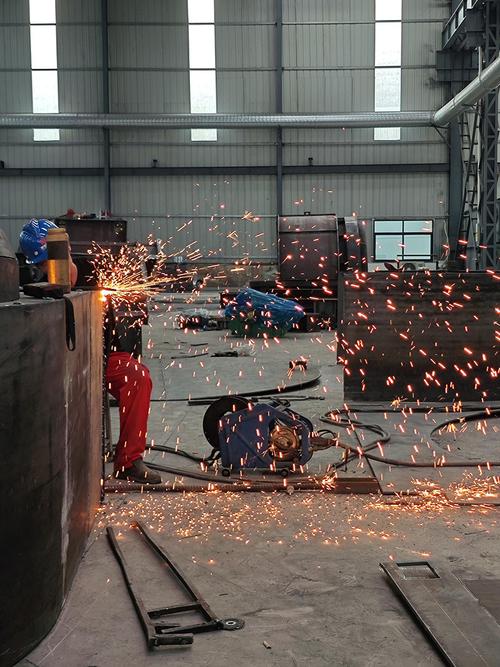 机械加工车间火焰钎焊实操现场
不同行当用钎焊,要求差得可不是一点半点
第一个,就是新能源汽车的水冷板。
去年我们给一家新势力做电池包水冷板,要求零下40度到零上120度循环一万次不漏水,这要求够苛刻吧?
原来我们用铜基钎料,焊完试压都合格,一做冷热循环,不到两千次就裂了。
后来换成铝硅共晶钎料,把间隙严格控在0.08mm,钎焊炉的炉温差控制在5度以内,才通过试验。
你看,同样是钎焊,汽车行业要的就是耐疲劳,一点马虎都不能有。
第二个,就是机加工用的焊接硬质合金铣刀。
我前几年给一家刀具厂做工艺整改,他们那批铣刀,总是用户用到一半刀头就掉,投诉一堆。
查来查去,钎料没问题,温度也对,最后发现是他们为了省成本,刀杆喷砂去氧化层这一步省了,刀杆表面有一层氧化膜,钎料根本浸润不进去,焊缝强度本来就不够,一加大吃刀量,直接就掉了。
后来把这一步加上,不合格率直接从12%降到0.3%。
刀具行业的钎焊,要的就是抗冲击,表面处理那一步省不得。
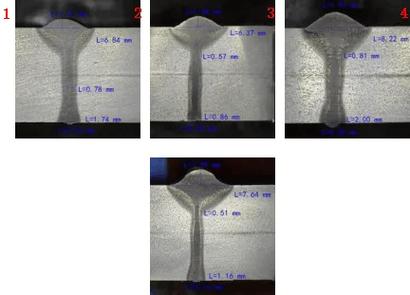 硬质合金铣刀钎焊焊缝断面微距图
新趋势底下,藏着行业不愿说的暗礁
 新趋势底下,藏着行业不愿说的暗礁
这两年进口替代搞得火,原来高端钎料全靠进口,现在国内几家大的钎料厂做出来的东西,性能不比进口差,价格只有三分之一,确实是好事。
无铅化也普及得差不多了,原来那种含镉的高流动性钎料,现在基本没人敢用了,环保查得严,也确实对工人好。
可总有藏着的问题,没人愿意公开说。
现在国内的钎焊质量标准,还是很多年前定的,只要求外观检查和水压试验,隐裂、未熔合这种内部缺陷,根本没有强制检测要求。
大件钎焊比如压力容器的换热管,哪怕内部有隐裂,打压也查不出来,得用超声或者X线,好多厂为了省检测费,干脆不查,等装上去用个三五年漏了,那就是大事故,追责都找不到地方。
这个就是标准滞后带来的风险,行里人都知道,就是没人愿意捅破这层窗户纸。
我早上擦钎焊枪的时候还跟徒弟说。
“钎焊钎焊,差一丝就是瞎焊”。
不管设备多先进,参数卡得有多准,最后还是得靠工人眼睛看,手感摸,书本上的参数那都是死的,现场的温度、风速、母材的清洁度,哪一样不要调?
你干这么多年钎焊,碰到过最离谱的质量事故是什么?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间20年经验谈钎焊工艺:书本上学不到的实操细节
文章链接:https://m.yxqcspc.com/17449/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
