注塑成型:车间干了20年才敢说的真话

那批裂了的12万件盖子

上个月后半夜,我刚躺床上,班组长小周电话就打过来了。 声音慌得一批:陈工,坏了,客户退了整批喂药器盖子,一掰全裂。 我套上衣服就往车间跑,进门就看见地上堆得老高的纸箱,老板蹲在门口抽烟,烟灰落了一胸口。
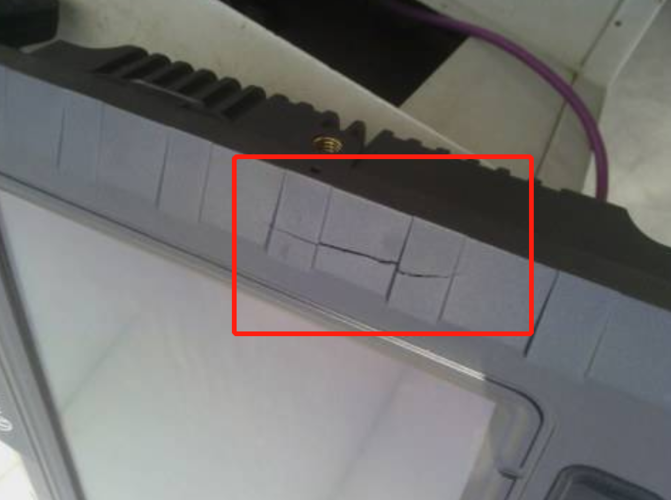
注塑成型车间开裂塑料次品实拍
注塑成型车间开裂塑料次品实拍
拿了个样本掰,刚用上力,咔哒就断,断面脆得跟冬天的干树枝似的。 调机的小孩站边上嗫嚅,说我按教材调的啊,料温还加了十度,流动性好充模快啊。 我踹了他一脚,没骂,心里明镜似的,又是光信理论不信邪。 你说注塑成型这东西,存在感在哪? 就在这堆废件里,在老板这个月的奖金里,在客户下次给不给你订单里。对吧?

行里不说的妥协

行里不说的妥协
行里不说的妥协
很多人说注塑不就是把塑料化了挤进模子里? 哪有这么简单。料要烘多久,料筒分几段温,锁模力打多少,保压压多久,每一步错一点,出来就是废件。 就拿这次的盖子说,原料是食品级PP,要求耐121℃高温消毒,料筒三段温度,我们常年定的是180℃、220℃、210℃,小孩非要把第二段加到230℃,结晶度不对,自然脆。 现在行里主流的模具路线,就是热流道和冷流道,你们知道对比下来,实际怎么选吗? 热流道好啊,没有料柄,省原料,成品一致性高,尤其是小尺寸精密件,优势太大了。 冷流道就差吗?也不是,就是每次开模都要掰料柄,多浪费点原料,精度差点意思。 说实话,行业内通常不说但实际在做的妥协,全在钱上。 一套同规格的模具,热流道要比冷流道贵出至少15%,小厂接订单,哪有那么多现金流压在模具上? 客户给你30天工期,三个月才结款,你掏十几万做热流道,万一客户跑路了你哭都没地方哭。 所以哪怕单款订单量到10万件,算下来省的原料钱早就够补模具差价了,大部分小厂还是会选冷流道。 这就是行里的潜规则,不说,但是大家都这么干。

不一样的活,不一样的规矩

注塑不是死规矩,不同行业,要求差得能吓死你。 就说刚才的医疗器械,这个喂药器的案例,要求什么?首先是食品接触级,不能有异味,其次是要耐反复高温蒸煮,尺寸精度不能差过0.05毫米,不然盖子扣不上,药漏了就是医疗事故。 之前还有个做婴儿奶瓶的客户,要求注塑车间万级无尘,连机器都要每天用酒精擦三次,进去就得穿无尘服,稍微落个灰尘,就是废件。 另一个场景就是新能源汽车内饰,我去年帮朋友调过一款门板扶手的订单。 客户要求什么?不是精度,是VOC含量,必须低于0.5mg/m³,不然车卖出去车主说臭,车企要罚钱,一单罚几十万。 原来做普通扶手,料温开到230℃,充模快效率高,现在不行,必须降到215℃,哪怕射速放慢三分之一,也不能让塑料分解出挥发物。 为了这个,我们改了三次工艺,打了上百件样,才过了检测。
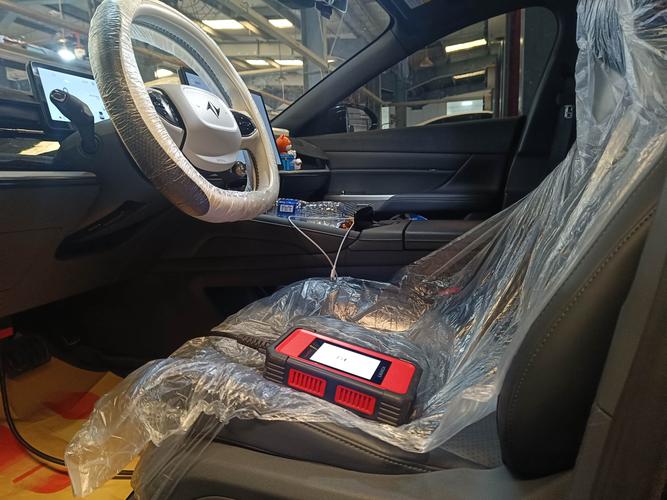
汽车内饰注塑成型成品VOC检测实拍
汽车内饰注塑成型成品VOC检测实拍
不过话说回来,现在下游客户要求越来越细,反而是好事,逼得你把活做细。总比以前什么要求都没有,出来货不对板再返工强。

新风口底下的暗坑

新风口底下的暗坑
新风口底下的暗坑
这两年注塑行业风也大,一会搞智能制造,一会搞绿色可降解,进口替代也做得风风火火。 原来高端精密注塑机全是日本品牌的天下,现在国产机精度做得也不差,价格便宜一半,很多厂都换国产了,这不就是好事吗? 可降解塑料注塑更是风口,现在奶茶杯、外卖盒全换成可降解PLA改性料了,订单多得接不过来。 但有个问题,行内没人愿意公开说。 就是现在的国家标准,只要求成品废弃之后能达标降解,根本没提生产过程中的污染。 PLA这东西,超过200℃就开始热分解,析出乳酸单体,还有其他小分子添加剂,味道不对,工人干一天下来嗓子疼,头疼。 很多小厂根本不装专门的废气收集,就开个窗户通风,这事没人查,标准里也没写,所以大家都憋着不说。 你说这不是风险吗?哪天出了职业病的事,全行业都得跟着挨罚。 我天天在车间转,鞋上沾的塑料粒子都能搓出小半盘了。 干了20年,我总结的土话就一句:宁调十分压,不加一度温。 什么参数表什么教材,都不如你多打两件样,多摸两次成品,多留点心眼靠谱。 你说你干注塑这么多年,碰到过什么教材上没写、行里不说的邪门事?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:注塑成型:车间干了20年才敢说的真话
文章链接:https://m.yxqcspc.com/17453/