上个月跟东莞做钣金的王总吃排挡,啤酒刚开,他”啪”把手机拍桌子上,屏保都是退回来的那批5G机柜,说二十多万的货,因为折弯精度差了0.3毫米,孔对不上,客户直接整批退。亏得他这个月工人工资都差点凑不出来。
这不是个例。我跑机械行业快十年,见过太多栽在折弯精度选厂家上的。不是说设备参数标得好看,实际用起来就靠谱。
别光听销售念PPT,得摸这三个实底
第一个,自己带料现场打样。别用厂家提前做好的样板,那都是挑了几百件里最好的给你看。你就拉着自己常用的材料,比如你平时做1.2mm的冷轧板,就带这块料,提你实际生产里最严的精度要求,当场折,折完拿你自己带的卡尺或者千分尺量。哪怕有一件差了超过你的要求,直接扭头走。
第二个,光栅尺的安装位置和品牌。很多小厂家图便宜,用几百块一根的杂牌光栅,还装在滑块侧面,机床一发热,热胀冷缩拉得光栅变形,精度直接飘出公差。靠谱的厂家,光栅都是装在横梁的中心位置,用的要么海德汉要么国产一线品牌,差不了几千块,稳定性差十万八千里。
第三个,连续跑机的精度漂移测试。别信静态测量的那点精度,你生产是连续干八小时十小时的,静态准没用,热机之后准才是真准。你就要求厂家开一台给你连续折一个小时,每折十个测一次精度,看最大偏差是多少。要是一小时之后偏差涨了一倍,那不能要。
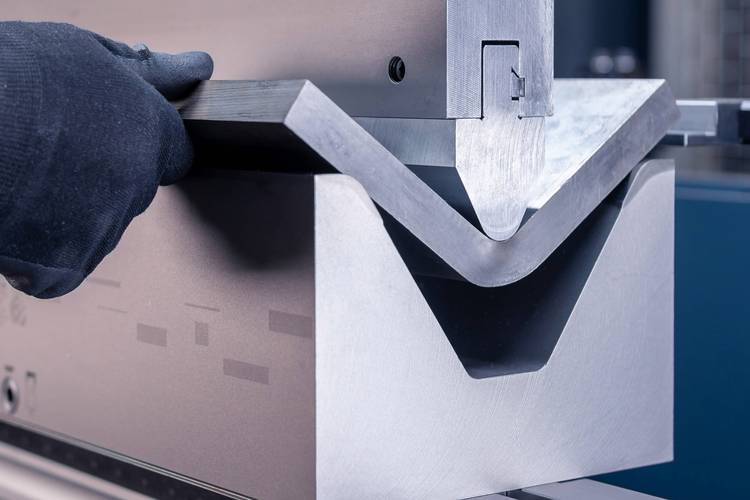
能把折弯精度做好的厂家,都有这几个特征
我接触过这么多厂家,真能把折弯精度稳定住的,从来不是那种什么活都接什么设备都做的厂子。
第一种,专门啃细分领域高要求单子的。比如苏南的苏锻,人家只做给汽车模具和新能源结构件配套的折弯设备,出厂精度要求比国标严三倍,每台都要过三次精度检测,少一次都不能出场。他们的老客户复购率能到八成,就是因为用个三五年精度都不飘。
第二种,扎根某一个下游行业做专精的。比如东莞的莞诚机械,就做通讯机柜、储能箱这类要求高精度薄板折弯的设备,天天跟0.8-2mm的薄板打交道,对回弹控制的经验比那些做厚板转薄板的厂家多太多了,折弯精度的稳定性根本不是一个级别。
反而那种什么都卖,从几吨的小折弯机到几十吨的大设备,什么行业的单都接的厂子,你就得小心了。他们根本没精力给每台设备控精度,能卖出去就行。
不同采购规模,签合同的避坑逻辑不一样
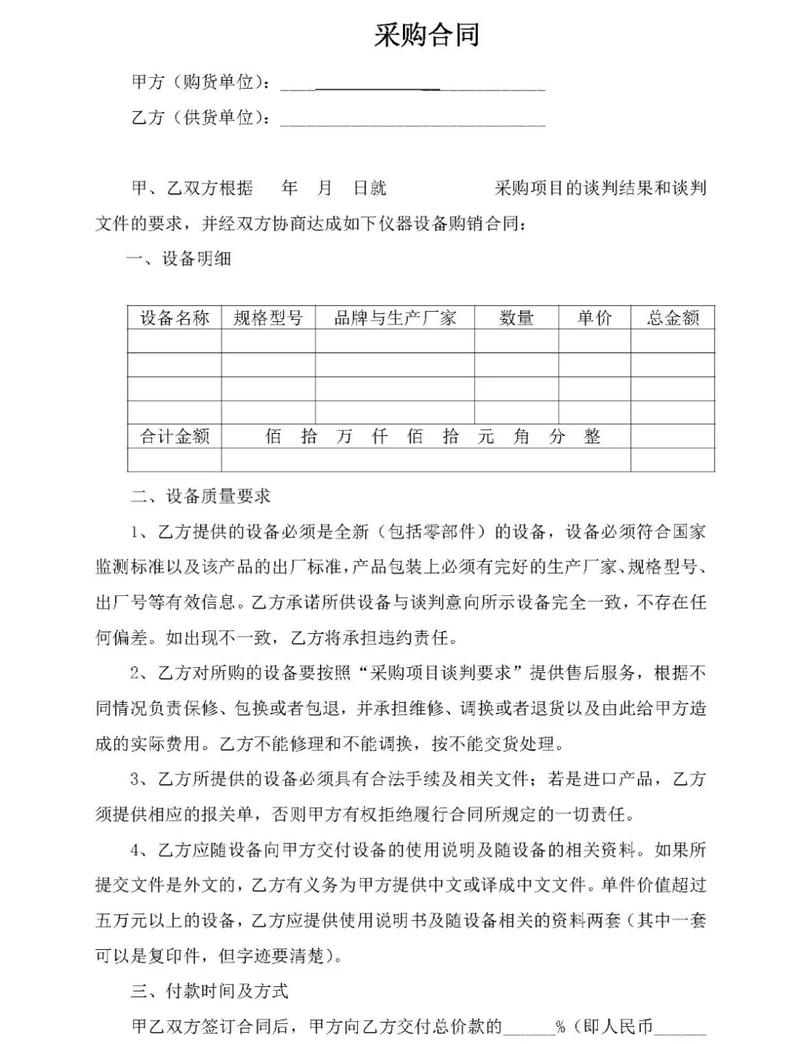
如果你只是小厂,买个一两台设备补产能,预算本来就紧。那你记住,一定要在合同里加死一条:实际折弯精度达不到约定参数,30天无条件退机。还要扣10%的质保金,满六个月之后精度没有漂移再付钱。别信销售拍胸脯的口头承诺,落纸才有用。要是销售连这个都不敢写,那百分百是心里有鬼。
要是你是大厂,批量采购十条八条生产线,那别着急签合同。拉上你的工艺主管和老折弯工,去厂家厂里住三天。看他们的出厂检测流程,是不是每台都做24小时连续热机测精度,是不是每台都有完整的精度检测记录。你还可以要求看他们给前一个客户做的同型号设备的检测报告,别拿空白模板给你看,要真实的。
说几个我攒的避坑清单,都是真金白银砸出来的教训。
别买比市场价低15%以上的设备。折弯精度是靠好材料、好装配堆出来的,卖你便宜那么多,肯定在光栅、导轨这些核心部件上偷工减料了。真的。
不骗你。省几万,亏几十万,太常见。
别信”进口核心件组装”的鬼话,很多用的是进口拆机件,用两年就坏,你让他把核心件的品牌、编号都写进合同,假一赔十,敢写才作数。
别找连第三方精度检测报告都拿不出来的小作坊,出了问题你连厂门都找不到。
不过话说回来,也没必要盲目追进口品牌。我见过好多国内靠谱厂家,精度控制水平不比外资差,价格直接低一半,溢价那部分全是品牌税,没必要花那个冤枉钱。对吧?
选折弯厂家,核心就是盯死精度这两个字,别被花里胡哨的概念和虚标参数忽悠,实打实测,所有要求落进合同里,就不会踩什么大坑。
