2026-10-08 12:11:09 分类:商机
上周三早班,我刚泡好一杯茉莉花茶,机修小李撞开休息室门。
脸白得像纸,说新调的那台发那科冲床,做转向节臂,十件有三件公差飘了0.02mm。
客户扣了整批货,厂长正拍桌子骂娘。
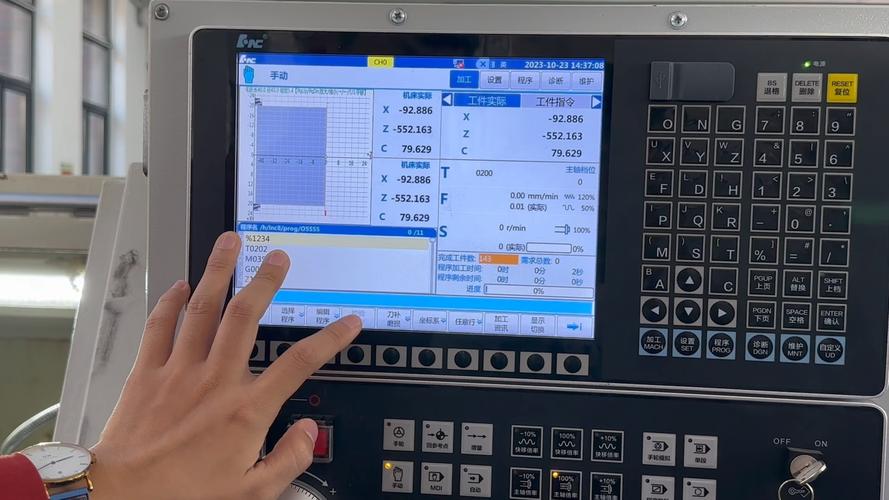 机加工车间数控系统参数调整界面实拍
没人把参数当回事,直到出了大事
所有人第一反应都是床子导轨歪了?刀头磨坏了?
拆了半天,打表打了十几个点,啥问题没有。
最后我蹲在操作屏前翻参数,一眼就看到了——位置环增益被学徒动了,比出厂值低了3个点。
改回去,再试一件,公差刚好卡在线中间。
就这么一个不起眼的数字,差点让厂里赔十几万违约金。
很多人觉得,参数不就是出厂调好的一堆数字?放那不动就行了。
说白了,参数就是机床的脑子,你给什么指令,它怎么出力,全靠参数控着。
我干了20年,磨出来的黄金数,粗加工位置环增益设25,速度环增益设180,前馈系数控制在0.85,但凡偏离这个数,十有八九要出问题。
说实话,现在市面上两种路线,大家都不说透。
进口大牌发那科西门子,参数锁得死,开放给你调的不到三成,核心参数人家根本不让碰。
出了问题只能花钱叫原厂工程师上门,光上门费就要八千起步,你还只能等着。
国产华中、广数这些,所有参数全放开给你造,自由度拉满。
但人家不给你做工艺包,默认参数都是通用款,你做什么活都得自己一个个试,磨参数磨到你熬夜掉头发。
这就是行业内不说的妥协。
想要稳就得挨宰,想要自由就得自己填坑,哪有完美的选择?
不过话说回来,再牛的参数,也得看你做什么活。
不同行当,参数完全是两个路子
就说新能源汽车零部件,做电池铝壳的,要求平面度0.01mm以内。
去年我去浙江一个厂救急,他们新上了两条线,合格率卡在70%上不去。
我去一看,默认参数把加速度设到1.2G,每次起步停刀都抖,铝壳端面就出振纹。
我把加速度降到0.7G,加了0.2秒的停刀延时,再测。
合格率直接蹦到99.2%,厂长当场塞给我两包华子。
换个行当,做航空航天的钛合金叶片铣削,要求又完全不一样。
之前给某院所做叶根拉荒,进给开到2500mm/min,振刀纹深得能刮手,换了三把刀都不行。
后来我把进给降了15%,把前馈系数从0.8提到0.92,反向间隙补偿从0.012改成0.008。
开机试切,拿千分尺量,表面粗糙度直接从Ra1.6降到Ra0.4,完美。
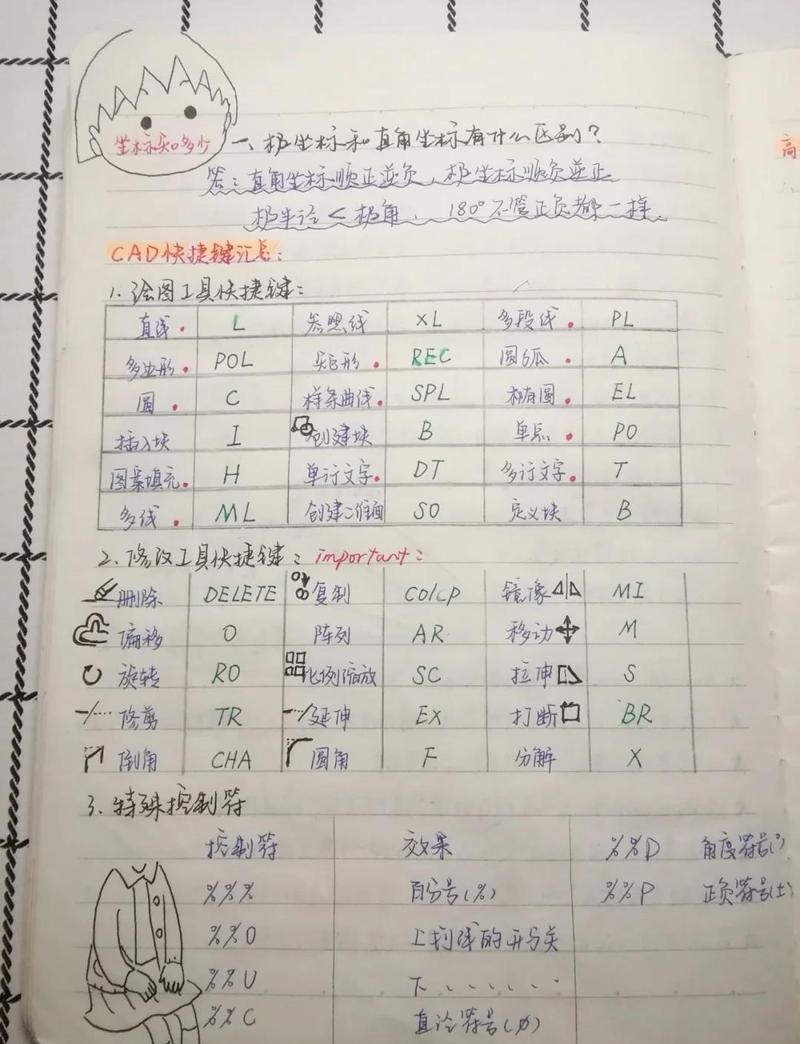 老工程师手写数控系统参数调整记录手稿
钛合金刚性大,热变形快,你不给参数适配,再贵的机床也出不了活。
风口底下藏着没人愿意说的暗礁
 风口底下藏着没人愿意说的暗礁
现在都喊进口替代,都搞智能制造自动调参,听起来很美。
很多厂家吹,说人工智能自动匹配参数,不用老师傅调了。
我就问一句,谁来背批量报废的锅?
现在行业里有个不愿公开的难题,就是没有统一的参数适配标准。
现有的标准还是十几年前定的,只说了参数的允许范围,根本没分工艺、材料、机床刚性的不同情况。
同一个零件,同样的精度要求,用发那科和用华中,参数能差出去一倍。
你换个机床,就得重新磨一遍参数,少则大半天,多则两三天,浪费的工时谁都不说,都闷头自己扛。
更坑的是,很多新厂扩产,厂家给机床默认参数就交差了。
刚开始冷机做出来合格,跑三个月热机,参数飘了,批量出问题,这个坑我见过至少五家踩过。
说白了,自动调参现在就是个卖货的噱头,真要做高精密活,还得老师傅蹲那摸。
回到车间,我天天跟徒弟说一句土话:
“参数是机床的脾气,你摸透它才给你干好活。”
别光盯着说明书上的默认值,多试两个数,多记两次结果,比什么都管用。
你们有没有过,就因为一个不起眼的小参数,整出大麻烦的经历?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:数控系统参数:车间摸了20年才懂的隐形密码
文章链接:https://m.yxqcspc.com/17477/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
