2026-10-08 15:49:54 分类:商机
上个月跟昆山一个做机加工的老板喝酒,他拍着大腿吐槽,前两个月贪便宜换了一批便宜夹头,干45号钢的长棒料,重切削开到走刀量最大的时候,夹持力不够直接飞了料。打坏了新换的主轴护罩,废了十几万的原材料,还差点伤了操作工,前前后后赔了小二十万,找卖夹头的,人都找不到了。你说找谁说理去?
选夹头夹持力厂家,三个硬指标卡死门槛
能不能提供同批次的夹持力标定报告。市面上九成的小厂家,标称的夹持力都是随便印的,他说能扛10kN,实际测出来可能只有6kN,差了快一半,你找他说理,他说你安装不对,是你使用问题。怎么防?很简单,下单前直接要近三个月同批次产品的第三方检测报告,必须带CNAS认可章的,不是那种盖自己厂章的废纸。很多小厂一听要这个直接就怂了,靠谱厂家根本不怕给你看。
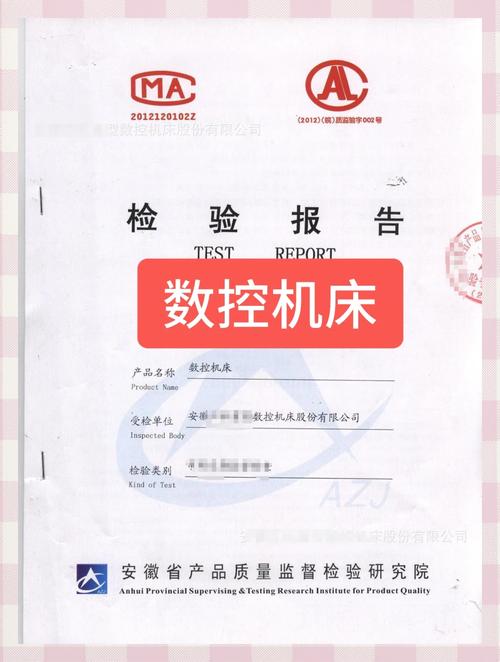 数控车床夹头夹持力CNAS第三方检测报告
芯轴加工有没有恒温公差控制。夹持力稳不稳定,核心就是芯轴和锥孔的贴合度,贴合度差个一两丝,夹持力直接掉百分之十几。小厂家为了省电费,磨房不开恒温,夏天加工的芯轴和冬天加工的,公差差能到0.01mm以上,用起来动不动就飘。你去验厂的时候,带个千分表,随便拿三个成品芯轴测一下,圆跳动差超过0.005mm的,直接pass,别犹豫。
有没有留够过载冗余设计。谁干机加工没遇到过突发情况?硬料杂质,走刀错了,突然过载,要是夹持力刚好卡在标称值,直接变形报废,搞不好还出事。靠谱厂家都会给额定夹持力留至少15%的过载冗余,就是额定10kN,短时间扛12kN完全不会变形。你直接问厂家这个问题,敢拍胸脯给你保证的,才靠谱,含糊其辞说“一般没问题”的,直接走人。
靠谱的夹头夹持力厂家,都有这些共性
说实话我接触过这么多厂家,靠谱的基本就三类。第一类是做了十几年的老牌机床附件厂,比如山东的煜泰机械,做夹头快二十年了,一直给国内好几家知名数控主机厂做配套,从来不搞低价倾销,夹持力公差控制在0.5%以内,你要什么等级的标定,人家直接给你出,从来不会虚标参数。
第二类是给海外品牌做过代加工,转做内销的厂家,比如广东的恒锋精工,之前给德国的夹头品牌做代工快十年,制程控制全是欧标,夹持力的稳定性比很多小厂好太多,价格只有进口品牌的一半不到,性价比拉满。第三类是垂直细分领域的专研厂家,比如江苏有几家专做风电重切削夹头的,夹持力能做到几十千牛,专门给大工件加工供货,人家只做这个领域,比那种什么夹头都做、什么附件都卖的杂货铺靠谱一万倍。
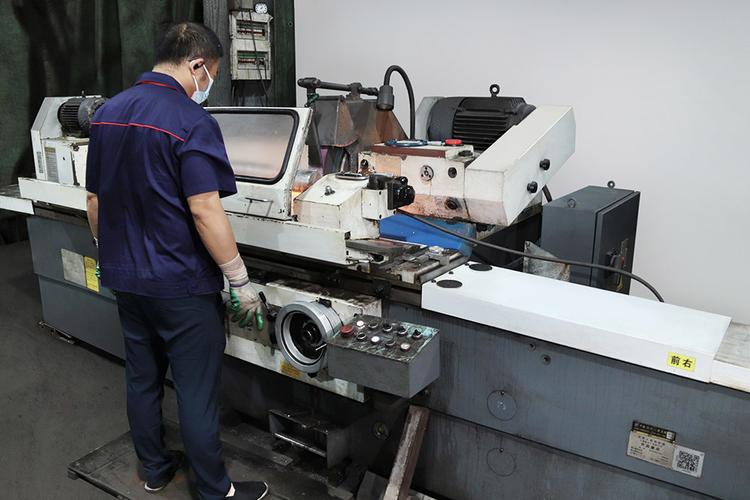 机械夹头芯轴恒温磨削加工车间场景
那种上来就给你打七折,比市场价低三分之一的,你真敢用吗?材料用回收废钢,热处理偷工减料,夹持力不衰减才怪,出了事跑的比谁都快。
不同采购规模的签约策略,避坑清单收好
 不同采购规模的签约策略,避坑清单收好
如果你是小批量采购,一次拿个三五套换旧夹头,别死磕大厂家,很多大厂家不接小散单,找他们正规授权的经销商拿就行,但一定要记住,必须要原厂出具的同批次标定报告,别拿经销商调货的杂牌货,贪那几十块钱,亏几万都有可能。
如果你是批量采购,要么给主机厂配套,要么全厂换夹头,那一定要先拿样测试。测试方法很简单,你自己车间就能做:夹个标准棒料,先测初始跳动,然后满负荷重切削半小时,停下来再测一次,跳动变化超过0.01mm的,直接退样,不用犹豫。签约的时候一定要加一条:实际夹持力检测达不到标称值,全额退款,并且赔偿误工损失。敢签这个条款的厂家,基本对自己的产品心里有数,不敢签的,哪怕价格再低也别碰。
别信标称夹持力比同行高30%还卖更便宜的鬼话,羊毛出在羊身上,百分百是虚标,材料都不对,用不了三个月夹持力就掉一半。别找那种什么机床附件都做,就是没有自己的夹持力检测台的小作坊,全靠师傅手摸凭感觉,参数不准太正常了。别忽略售后,夹头用上半年,夹持力多多少少会有点衰减,靠谱厂家会给你免费调校,小厂家卖完你就找不到人,出问题只能自己扛。
不过话说回来,也不是越贵越好,进口品牌的夹头确实好,但价格是国产靠谱厂家的三四倍,现在国内头部厂家的夹持力控制精度,已经跟进口差不了多少,普通加工场景完全够用,没必要花那个冤枉钱。
干机加工这行,一个小小的夹头,看起来不起眼,实际上是保住精度、保住安全的核心。夹头夹持力不够,废活都是小事,出了安全事故,赚多少钱都不够赔的。选厂家别光看价格,卡硬指标,找靠谱的,比什么都强。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别拿精度开玩笑:夹头夹持力选厂的血泪经验
文章链接:https://m.yxqcspc.com/17491/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
