2026-10-08 17:31:06 分类:商机
上个月后半夜,我刚换完工作服准备下班,检验组小周拿着根镀铬轴冲进来。
轴的内沟道拉了一道三毫米深的痕,明明白白是缠刀的长条铁屑刮的。
这批货要发出去,客户扣二十万尾款不说,以后的订单都悬。
小张蹲在机床边抽烟,脸涨得通红,他上午刚换的新刀片,光盯着尺寸对刀,压根没管切出来的铁屑长啥样。
你嫌铁屑是废料,它其实是工艺的活报表
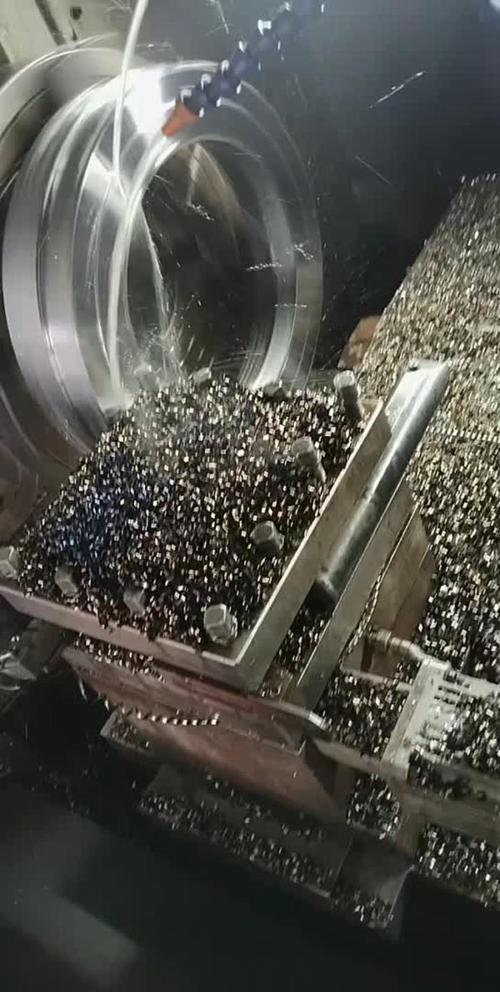 机械加工车间不同形态切削铁屑实拍
说实话,干了二十二年机加工,我见的九成工艺问题,都能从铁屑上看出苗头。
你切45号钢,切削速度120m/min,断屑槽宽1.2mm,进给量0.2mm/r,出来的铁屑就是巴掌大的C型碎块,掉在料箱里叮当作响,这就是参数顶对了。
要是出来半米多长的卷条,缠在刀杆上甩都甩不掉,要么进给太小,要么槽型不对,趁早调,别等刮坏工件再后悔。
现在主流断屑有两条路,一条是高压水冲断,一条是刀片自带断屑槽。
高压水说起来好听,宣传里说能提效率还降磨损,可真放在车间里,要稳定断屑得至少7兆帕的压力,老厂原来的水泵大多只有2兆帕,换泵加管路一套下来小十万,没几个老板愿意掏这个钱。
另一条就是改刀片槽型,选对应材质的断屑槽,成本低,装上去就能用。
不过话说回来,行业里通常不说但实际在做的妥协是什么?
大部分中小厂子,不会给每种材质备专用刀片,都是一种刀片通吃所有活,干碳钢凑合用,干不锈钢就靠调参数凑,哪怕每个月出个三五件报废,分摊下来也比囤十几种刀片库存划算。
对吧?谁开厂都要算成本,没那么多理想状态。
不同行当,对铁屑的要求差得能有十万八千里
去年我们接了一批风电法兰的活,毛坯快三吨重,端面粗车走一刀要二十多分钟。
客户要求铁屑必须全碎,绝对不能出长条。为啥?法兰直径两米八,长条铁屑缠在刀杆上,走刀的时候直接刮过已经车好的端面,一道痕就是几万块损失。
我们当时把进给硬生生从0.15提到0.28,每刀都断成拳头大的碎块,整批活干下来,没出一件拉伤的报废。
换另一个活就完全不一样了。
前年给三甲医院合作的器械厂做髋臼假体,材料是医用钛合金,要求铁屑必须是连续短卷,不能要碎末。
你猜为啥?细铁屑会混在切削液里,粘在抛光后的工件表面,钛又轻,高压吹都吹不掉,最后消毒的时候查出来有铁屑残留,整批都要返厂。
我们当时找了快一个星期,才把参数调到刚好出半连续卷屑,拿钩子一勾就能整个提出来,根本不会留碎末在机床里。
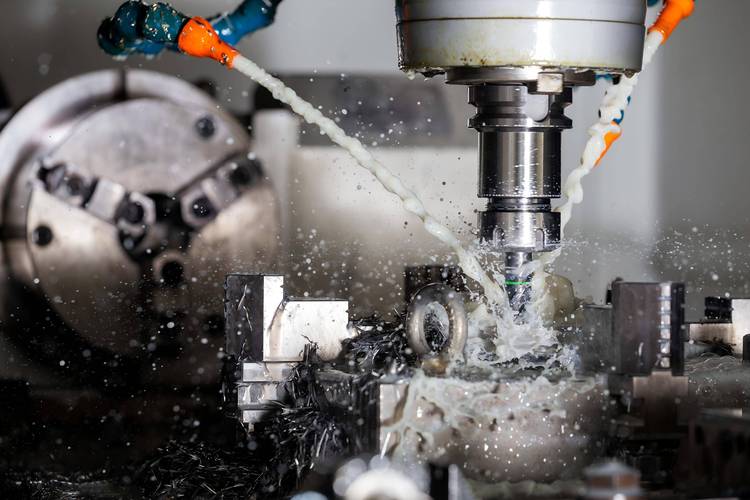 CNC加工中心高压水冲切削铁屑作业现场
说穿了,没有什么最好的铁屑,只有适合当前活的铁屑。
新手才会觉得只要尺寸对就行,老人都知道,铁屑不对,尺寸对了也白搭。
新风口底下,藏着没人愿意说的暗坑
 新风口底下,藏着没人愿意说的暗坑
现在都喊绿色制造,铁屑要回收压块卖,很多厂子图省事,把所有铁屑倒一个料箱里,不锈钢和普通碳钢混一块。
回收厂一眼就能看出来,压块混料价格直接掉三分之一,你还没处说理去。
智能制造改造更有意思,很多厂子换了自动线,几十万的设备装好了,结果没改铁屑排屑系统,出一根长条铁屑就能卡住排屑链,整个线停两小时,损失比半个月的产值都多。
还有个行业内不愿公开的事儿,现在的切削加工标准,断屑要求全是几十年前针对普通碳钢定的,现在我们天天干钛合金、高温合金、复合材料,根本没有统一的断屑标准,全靠老师傅凭经验调。
新手上路全靠摸石头过河,摸对了就对,摸错了就交学费,很多客户找我们要参数手册,我们都拿不出来,不是藏着,是真没有标准化的东西。
标准滞后这么多年,没人愿意牵头改,毕竟每家的机床、刀具、材料都不一样,改起来太费劲。
昨天我在车间转,看见徒弟又盯着千分尺傻看,我一脚轻轻踹他,让他先去看看料箱里的铁屑。
干机加工这么多年,我总结的土话就是:看屑调刀,比啥检测仪都准。
你对刀再准,参数再贴合理论,出来的铁屑不对,那活肯定出问题。
反正我带徒弟,第一天不学对刀,先学认铁屑,碎的、卷的、长条的、崩碎的,每种都摸一遍,记清楚什么样的对应什么样的问题。
你在车间见过最离谱的切削铁屑事故是啥?不妨说出来给大伙提个醒。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:切削铁屑:车间里没人说透的实操门道
文章链接:https://m.yxqcspc.com/17496/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
