上周三早班刚换完料。
线上红灯突然炸了。
QC小姑娘抱着样件冲进来,脸都白了——整批两千件汽车高速连接器,插针偏移全超差,全部报废。
原因说出来你不信,就是那台凑活用的混电注塑机,锁模力飘了0.3兆帕。
就飘这么一点。
0.2毫米粗的插针,直接偏了0.04毫米,超过客户要求的公差两倍。
为啥普通机器凑活不了
很多人觉得注塑不就是把塑料熔了打进去冷却?
那是做塑料盆。做精密连接器不行。
说白了,连接器的核心就是位置精度,插针镶在塑件里,差一丝都插不进去。
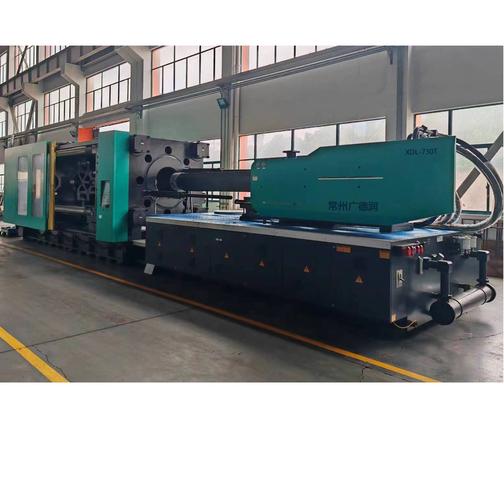
精密连接器专用全液压注塑成型机,核心就是三个硬指标卡死。
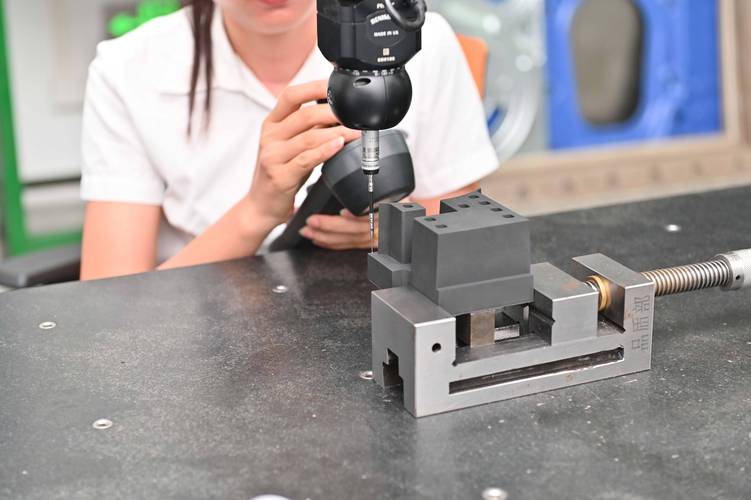
锁模重复精度必须控制在0.01mm以内,注射重量重复精度要到0.1%,型腔压力波动不能超过0.5bar。
少一个达不到,批量出问题就是分分钟的事。
现在行业里有两条主流路线,全液压对比全电动。
全电动喊了这么多年省电,确实省十个点左右,但是小吨位的全电动,高压注射下模板会微变形,稳不住。
全液压之前被说费电,但是现在加了伺服蓄能器,其实也差不了多少,关键是锁模稳,跑个三五年精度掉得也慢。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
很多中小厂,拿普通全液压改一改就当专用机卖,也能用,就是偷偷把额定注射压力从250bar降到200bar,熔胶背压也降五个点。
换来了不粘模、少出毛边,但是塑件的密度不够,高温环境下容易开裂,客户用个一两年出问题,哪找得到原因?
不同行业的不一样玩法
我干了二十年,碰过最多的就是两个行业的单子,要求完全不一样。
第一个是新能源汽车的高压高速连接器,要求耐温125度,插针同轴度不能超0.02mm。
去年我给江苏一个客户调机,原来用的全电动,做五万件,一千多件超差,客户差点终止合作。
换了120吨的专用全液压,把合模改成慢启动快到位,开模压力降了10bar,最后十万件才7件超差。
另一个是消费电子的微型连接器,就是TWS耳机、智能手表里用的,间距做到0.35mm,壁厚只有0.15mm。
之前深圳一个客户找我,原来飞边率11%,每一百件就得挑十一件,人工成本吓死人。
我去了之后改了参数逻辑,把一级注射速度提到280mm/s,保压分三段,每段降0.2MPa,不到半天飞边率降到0.7%。
说白了,不是机器参数堆得高就好,得看你做什么产品,调对了劲儿才行。
进口替代风口下的暗坑
这几年国产替代起来了,原来买一台进口专用机要百八十万,现在国产的一半价格就能拿下,精度差不了多少,上门调试也快。
绿色制造这边,现在新出的机器都加了变量泵和蓄能器,比老机器省电15%到20%,废胶也少。
但是有个事儿行业里没人愿意明说。
现在连接器越做越小,很多都做到0.1mm间距了,但是对应的注塑精度国家标准还是十多年前的,最低只要求到0.05mm的精度等级。
现在客户都拿自己的企标卡,出货的时候稍有偏差就整批退,制造厂没地方说理去。
标准滞后,吃亏的永远是一线干活的。
很多人吹智能制造,说要加传感器加物联网,但是连个统一的精度标准都没有,加了东西也是白花钱。
今天我擦机器的时候还在想,干我们这行,什么理论都不如手上的感觉准。
老师傅传下来的土话,注塑接插件,锁模稳一分,赚钱多一成。
别总想着凑活,差一丝就是整批报废,省那点买设备的钱,不够赔一次的。
你们有没有碰到过,为了省成本凑活用改机,最后吃了大亏的事儿?
