2026-10-09 05:36:55 分类:商机
上周三早班刚换完工作服,质保部小吴攥着个油泵缸体闯进来。
“张师傅,你看这活儿。这批发出去的二十件,客户全退了。缸孔圆度超了0.002mm。”
当时我拿着千分表贴上去转了一圈,指针晃得比我高血压的脉搏还厉害。
旧的普通珩磨机磨头偏了快三个月,一直凑合用,这下炸锅了。
对吧?很多人觉得珩磨就是最后走个形式,哪知道差头发丝十分之一,整批全废。这就是高精度数控珩磨机的存在感——平时没人提,出事儿就知道缺不了。
干了二十年才摸透的技术底子
说实话,我刚接触这玩意儿的时候也不服。不就是磨内孔吗?还能玩出什么花儿来?
玩久了才知道,差一点,就是天差地别。
普通珩磨,圆度能控在0.005mm就烧高香了,高精度数控珩磨机能稳定把圆度压在0.001mm以内,什么概念?就是一根头发丝直径的八十分之一。
进给精度更不说,现在主流的机型,进给分辨率能做到0.1μm,油石往下压多少,全是数控系统卡着,半点儿不带差的。
还有网纹交叉角,一般量产缸体要求控制在30±2度,差个两度,机油留存率就差出一倍,用不了三万公里发动机就得拉缸。
现在行业里两条主流路线,定压进给和定量进给。
吹得最凶的永远是定量进给,说效率高,精度稳定。定压进给都快被说淘汰了。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
定量进给效率确实高,比定压快三分之一,适合批量走货。可碰到毛坯硬度不均匀,比如铸铁缸体里头夹了个硬点,定量进给不管三七二十一往下走,直接就把孔磨凹进去,精度直接飞了。定压进给碰到硬点自己会停,磨完圆度就是好。
现在多少厂家对外宣传全定量数控,真接了高端客户的活儿,半夜偷偷切回定压模式跑,我见得太多了。
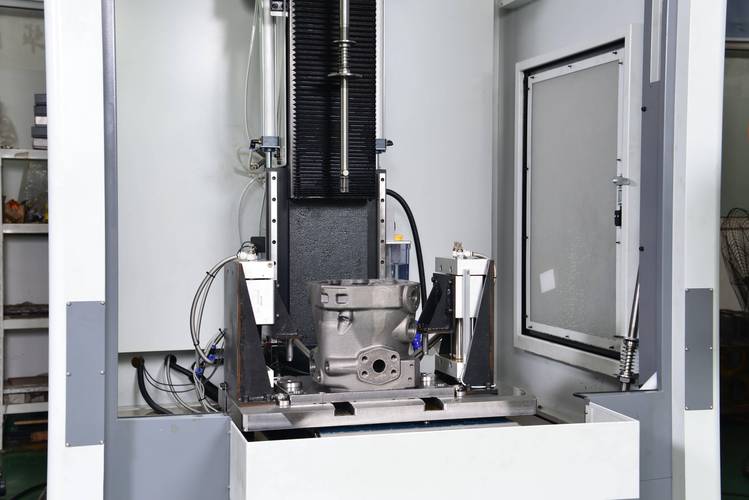 工厂车间高精度数控珩磨机加工缸体现场图
不同行业用,完全是两台机器
我接触过的活儿,跨行业差得不是一点半点。
就说汽车行业吧,去年给一家做混动发动机的客户加工缸体。人家要求的不是光圆度够,是内孔网纹的支撑率必须卡在20%到25%之间。
之前用旧机器,磨出来支撑率一会儿16%一会儿30%,飘得厉害。支撑率太低,机油存不住,混动经常启停,缸壁很快就磨坏了。太高,活塞环和缸壁直接硬接触,也费油。换了高精度数控珩磨之后,连续一百件,支撑率偏差都不超2%,合格率直接从七成冲到九十八。
另一个场景是盾构机的液压柱塞泵缸体。
这个要求完全不一样,液压泵工作压力要到35MPa,差一丁点儿的圆柱度,内漏就直接超标,机器挖着挖着就没劲了。之前客户要求圆柱度不超0.0015mm,而且表面不能有一丝显性划痕。普通珩磨机油石座不能自动修型,磨十件得废八件。用高精度数控珩磨机的,油石每次进刀前自动修型,磨出来的孔,拿放大镜看都没划痕,合格率直接拉满。
 高精度数控珩磨机加工后缸体内孔网纹显微镜检测图
进口替代风口下的暗礁
 进口替代风口下的暗礁
这几年国产高精度数控珩磨机起来了,价格比进口的便宜一半还多,不少厂子都换了国产货。
确实进步大,我见过做得好的,精度不比进口差多少。可行业内有个不愿公开的难题,很少有人提。
就是标准滞后。现在我们国家珩磨精度的通用标准,还是十几年前制定的,只要求圆度、圆柱度这些宏观几何参数,现在高端客户要的表面纹理支撑率、纹理峰值密度这些关键性能参数,旧标准里根本没提。
好多中小厂子,图便宜买了机器,加工出来的参数全符合国家标准,拿到客户那儿就是不合格,打官司都没处说理去。
还有绿色制造这块,现在要求珩磨废液必须回收过滤,新机器都配了过滤系统,可过滤精度要上去,滤芯成本一个月就得大几千,不少厂家给客户配机器的时候,偷偷换成低精度滤芯,用三个月就堵,珩磨油脏了,加工精度掉得比坐电梯还快,最后锅还得用户自己背。
我干了二十年,天天摸这玩意儿,总结出来一句土话:“珩磨看的不是参数牌,是磨出来的合格率”。
说白了,广告吹得再凶,不如拉个件磨三刀,千分表量量才是真的。
现在到处说国产高精度数控珩磨机已经实现完全国产替代,你们车间用下来,真的全靠谱吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊高精度数控珩磨机:车间里不说的真话
文章链接:https://m.yxqcspc.com/17530/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
