没人明说的技术妥协
换个行业,要求天差地别
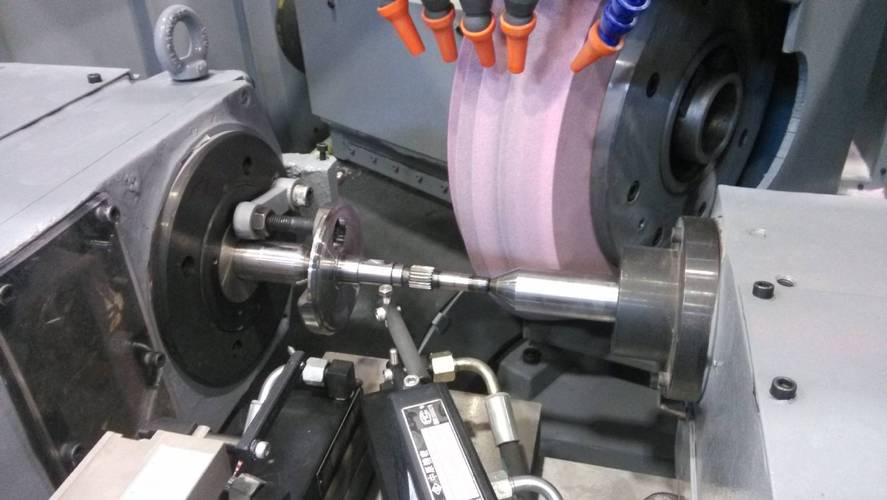
干磨床的都知道,同样一台数控万能外圆磨床,放到不同行业,调法完全不一样。 去年我们接了挖机厂的高压柱塞订单,柱塞本身磨外圆,里面还要磨中心内孔,要求同轴度0.003mm。普通外圆磨得拆两次装夹,基准偏一点就废,就得用万能磨,一次装夹把内外都磨完。 当时新来的小师傅,磨完外圆换内磨头的时候,没松到位碰了基准,整批100根废了12根,赔了八万多,心疼得他半个月没敢吃红烧肉。 另一个场景是骨科医疗器械,做髓内钉的,要求更邪乎。 直径10mm的钉,长度300mm,圆度要求0.001mm,还绝对不能有磨削烧伤,烧伤了植入人体会出大问题。 那怎么办?就得把每次吃刀量压到0.005mm,最后留0.002mm空走三圈,排掉材料的内应力,不然你刚磨完量是对的,放半天自己就变形了,你找谁说理去?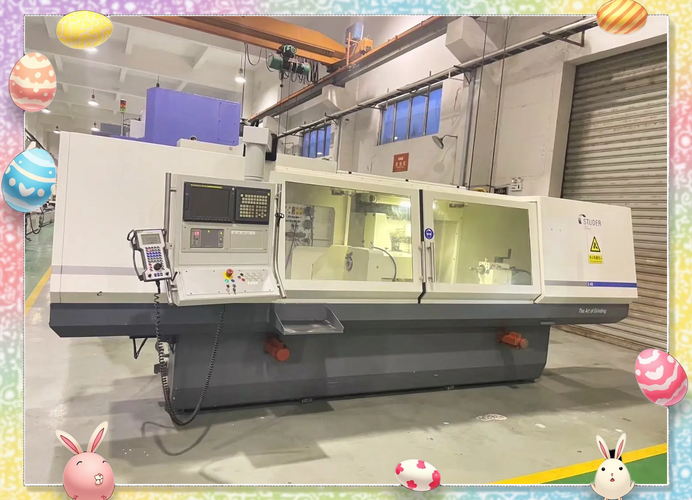
进口替代风口下的暗礁