2026-10-09 14:46:54 分类:商机
上个月刚处理完一个投诉。
浙江客户拉来整整三卡车不合格的冲压件,厂长脸黑得像锅底。
冲出来的汽车连接板,十片有八片翘得像船舷,客户直接退单。
查来查去,不是冲压机的问题,不是钢材的问题,是客户为了省二十万,找小厂做的校平机出了问题。
校平机这东西,平时不声不响,出问题就是要命的大事。
那些看不见的坑,都是校平机厂家藏的猫腻
很多人以为校平机就是几根辊子怼进去把板压平,错得离谱。
核心就三个地方,全是校平机厂家做文章的点。
第一是辊子的同轴度,正经厂家必须控制在0.02mm以内,差一丝,压出来的板就是歪的。
很多小厂做出来差0.1mm,你肉眼看不出来,一冲压一剪切全露馅。
第二是校平精度,做薄板要求必须每米不平度小于0.5mm,厚板也要控制在1mm以内,才够下一道工序用。
第三是机架厚度,正经校平机的机架钢板,最少要35mm厚,刚性够才能扛住几千吨的压应力,不会变形。
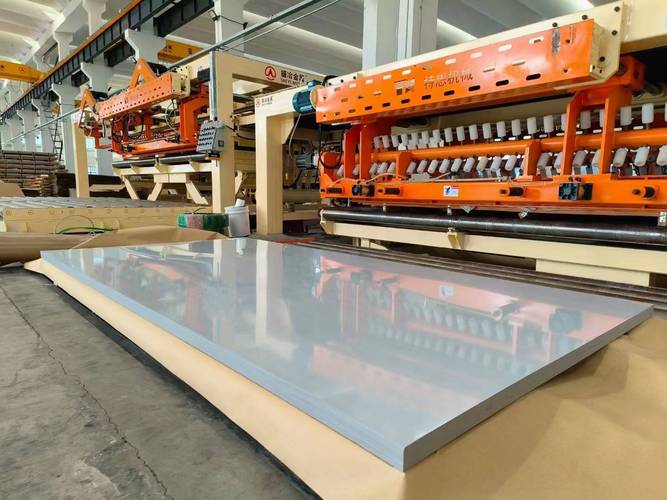 工厂车间校平机加工冷轧钢板现场
现在行业里主流两种机架,一种整体铸造,一种焊接拼接。
整体铸造刚性好,不变形,但是成本要比拼接贵百分之四十。
说实话,大部分中小厂家,都默认用拼接,还跟你说“整体拼接和铸造一样用,省下来的钱给你不好吗”。
这就是行业内通常不说但实际在做的妥协。
拼接机架用个三五年,应力释放完,机架就会往中间塌,辊隙歪了,校出来的板自然就不平。
你去找厂家,人家说你操作不当,你有苦说不出。
辊子也是一样,正经厂家要做整体淬火,硬度到HRC58以上,用十年都不会出麻点。
小厂就做表面淬火,厚度只有一两毫米,用半年就磨穿,压出来的板全是印子,做家电面板直接报废。
不同行业用校平机,要求差得可不是一星半点
我干了二十年,见过各种各样的需求,同一个校平机,放这个厂能用,放那个厂就是垃圾。
就说重汽大梁钢这个场景。
前年山东有家做重汽配套的下料厂,一开始图便宜,买了一台小厂的12辊校平机,号称能校12mm厚的大梁钢。
结果校完下料,切割完的大梁钢往折弯机一放,整个弯了,中间差了快一厘米。
整条线停了三天,赔了客户八万多违约金。
后来找我们过来改,我们劝他换了正规校平机厂家的18辊校平机,每个辊的动平衡重新做,刚性够,校出来的大梁钢,折弯的时候误差不到一毫米,现在合格率稳定在99.7%以上。
另一个场景就是家电外观面板。
佛山有一家做冰箱外壳的厂,之前用的某小厂校平机,用了不到一年,压出来的面板就有细细的压痕,喷完漆一眼就能看出来,整批整批返工。
老板一开始以为是钢材的问题,换了三家钢厂还是不行,拆了校平机一看,辊子表面已经磨得坑坑洼洼,原来厂家用的是旧辊翻新,硬度根本不够。
后来换了正经厂家做的辊,重新跑合了一周,压痕直接消失,返工率降了九成多。
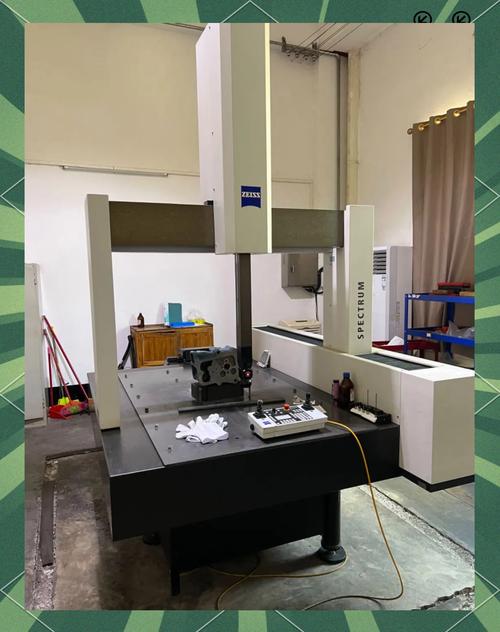 校平机辊子同轴度精度检测现场
不过话说回来,也不是越贵越好,你做普通钢结构下料,就没必要花大价钱买做航天薄板的高精度校平机,浪费钱。
合适才是最重要的,对吧?
国产校平机起来了,但还有个坑没填
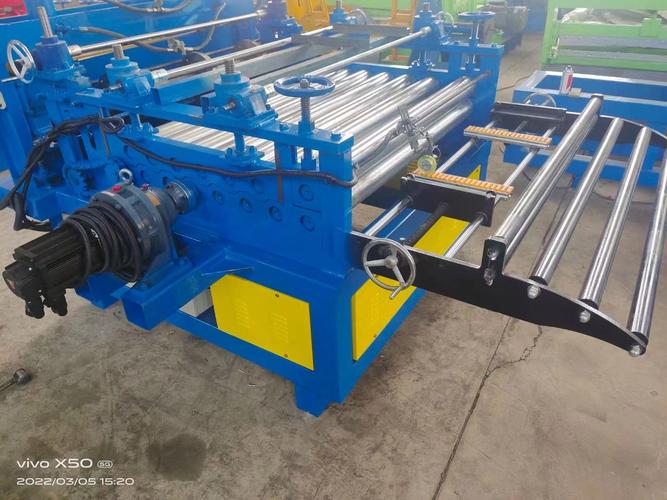 国产校平机起来了,但还有个坑没填
这十年变化真大,以前高端校平机全是进口的,一台卖两三千万,现在国产校平机厂家做出来的精度,不比进口差,价格才三分之一,很多大厂都换国产了。
进口替代这块,做得真不错。
但有个行业内不愿公开的难题,我今天说出来,大家都得认。
就是没有统一的验收标准。
现在校平机的精度,全是厂家自己说自己的,你买的时候,厂家给你拿一块样板校平给你看,看起来平得很,拉回自己厂,用自己的钢材校,就不对了。
为什么?环境温度不一样,钢板的内应力释放不一样,测量方法不一样,结果就差很多。
很多小厂家就钻这个空子,玩文字游戏,把“对角线误差”说成“平面误差”,坑了不少人。
标准滞后带来的风险,真的太大了,吃亏的都是买家。
还有绿色制造这块,现在很多校平机厂家开始做伺服驱动,比原来的液压驱动省百分之三十的电,这个是好事,也确实是趋势。
不过还是那句话,买的时候要看清,有的厂家就是换个伺服电机,核心的辊系还是老一套,骗补贴的,别上当。
干了二十年,我总结了一句土话:买校平机,别盯报价,得摸机架,量辊圆。
你光看厂家给你吹得天花乱坠,不如自己拿个千分表量一下辊子的圆度,蹲下来摸一摸机架的焊口有没有做应力释放处理,比什么印在手册上的参数都靠谱。
你们干活这么多年,有没有碰到过校平机厂家的坑?说来听听?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选不对校平机厂家有多坑?车间老工程师的二十年实操总结
文章链接:https://m.yxqcspc.com/17556/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
