2026-10-09 19:47:47 分类:商机
上个月我开车去东莞大岭山,帮一个开实木家具厂的老陈调打磨线。
刚进大门就看见他蹲在保安室门口抽烟,脚边扔着一张皱巴巴的罚单。
十万。环保部门刚开的,voc排放超了三倍多。
我凑过去看,他脚边那台所谓的废气处理设备,还是半年前他找老乡的小厂做的,比市场价便宜了快四万。
当时他拍着胸脯跟我说”都是熟人,不会坑我”,现在呢?
别光看报价,这里藏着行业不说的妥协
很多老板买设备,只盯着出风口标的达标数,根本不知道里面的道道。
废气处理说穿了,就是把有害的东西截留下来,烧掉或者吸附掉,核心参数卡不住,全白搭。
我干了二十年机修,见过太多偷工减料的玩法。
就说最常用的活性炭吸附,行业里合格的设计,过风速度必须控制在0.8m/s以内,超过这个数,吸附效率直接往下掉。
催化燃烧模块的起燃温度,必须稳定在280℃-300℃,差个20度,催化剂用不了一年就积碳失活。
就算是做RTO焚烧,蓄热体的填充率也不能低于92%,少两个百分点,热能耗就涨十分之一,一年多花几万电费。
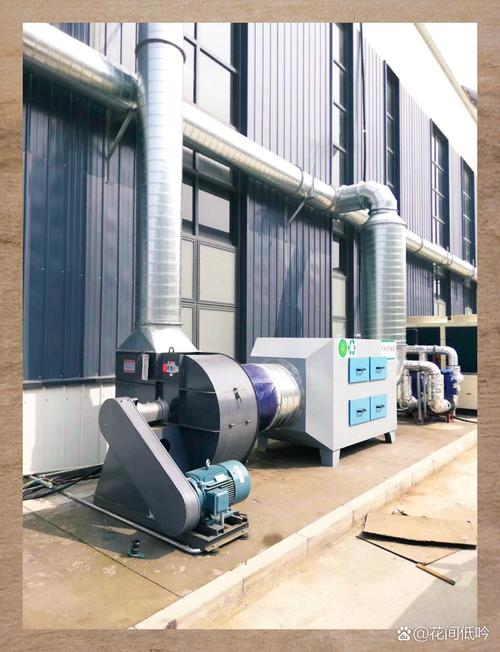 机械车间废气处理设备活性炭填充安装现场
现在市面上主流的两种路线,一种是活性炭吸附+催化燃烧,一种是蓄热式焚烧RTO。
前者适合小风量低浓度的工况,造价低,维护简单。
后者适合大风量高浓度,处理效率高,长期运行成本低。
说实话,只要参数做对了,两种都能用。
但是行业内通常不说但实际在做的妥协是什么?
就是为了压报价抢单,把核心参数偷偷往下砍。
活性炭层设计要求400mm,给你做200mm,省一半炭钱。
催化剂要求铂含量0.3%,给你用回收的旧催化剂打磨一下再卖,成本差十倍。
RTO蓄热体少装三分之一,外观看起来一模一样,开机你就知道电费有多吓人。
这些东西你不拆开机箱看,根本发现不了。等出问题的时候,厂家早就找不到人了。
不同行当,要求差得可不是一点半点
去年我给江苏一家做汽车零部件的厂整改,他们喷塑生产线的废气处理,装了不到半年就堵得跑不动。
原来厂家是做五金行业废气出身的,直接把通用款拉过来就装了。
喷塑工序出来的废气,带大量未附着的塑粉,还有未固化的有机溶剂,温度高湿度大,普通的喷淋网半个月就堵死了。
后来找正规的废气处理设备厂家改,把喷淋头换成切向离心式,前面加了一级旋风除尘预处理,用到现在两年多,除了定期清灰没出过问题。
还有我们本地一个做医药中间体的小厂,之前找厂家做的废气塔,不到两年塔体就腐蚀漏了。
他们的废气里带硫醇,腐蚀性比普通涂装废气强十倍,厂家图省事,直接用普通Q235钢板刷点防腐漆就完了,怎么可能不坏?
后来换了厂家,塔体用316L钢板还内衬了四氟,用到现在五年了,一点事没有。
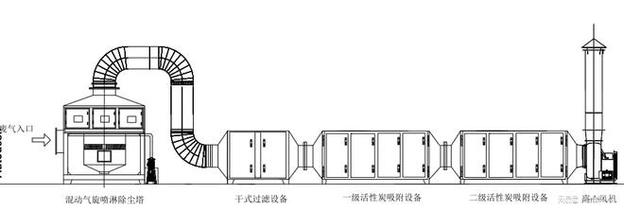 汽车零部件涂装车间废气处理管道安装图
说白了,没有万能的废气处理设备,靠谱的厂家会给你测现场工况,再给你配方案,不负责任的厂家就是拿模板套,能装上就行,钱拿到手不管你后续。
风口之下,藏着看不见的暗礁
 风口之下,藏着看不见的暗礁
这两年环保查得严,这个行业火得不行,到处都在上马新项目,讲进口替代讲智能制造。
确实有好变化,原来催化燃烧的贵金属催化剂基本靠进口,现在国内几家大厂家做的不比进口差,价格直接砍了一半,给老板们省了不少钱。
很多厂家也开始做在线监测自动调参,不用工人天天盯着,省人工。
不过话说回来,行业里有个不愿公开的难题,很少有人提。
现在的验收标准,只看你新设备安装完那一次的排放数据,没人管你用了半年一年之后的衰减。
很多厂家就是吃了这个规则的漏洞,新设备给你凑参数,验收过了收钱,半年之后吸附饱和了催化剂失效了,老板要么花钱换料,要么偷偷超标,最后出事还是老板担着。
还有标准滞后的问题,现在很多新兴行业,比如做锂电的,做光伏材料的,产生的废气成分跟传统行业完全不一样,有很多特殊的有害成分,现有标准里根本没有针对性的要求,很多厂家照着老标准做,处理完还是不达标,出了问题都说不清是谁的责任。
我上周回老厂车间,跟年轻的学徒聊天,说到这个事,我就跟他们说。
买废气处理,就跟给咱们自己买防尘口罩,差一块钱,吸进去的毒都在自己身上,跑不掉。
做生意办厂,环保这关,真的不能省那几个钱。
你们有没有碰到过那种报价比成本还低的废气处理设备厂家?都是怎么辨别的,不妨出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选不对要出大事!老机修聊聊靠谱的废气处理设备厂家
文章链接:https://m.yxqcspc.com/17571/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
