上周三后半夜,车间门被砸得咚咚响。
开门一看,安徽来的客户,裹着一身雪,鼻涕冻得挂在下巴上,手里攥着半块裂了的环模。
说机器买了三个半月,昨天压料的时候突然炸了,整条线停了,一天亏小两万。
我接过模子一摸,刃口软得,用锯条都能划出印子。不用问,又是找小厂家贪便宜踩坑了。
看不见的地方,才是厂家的真本事
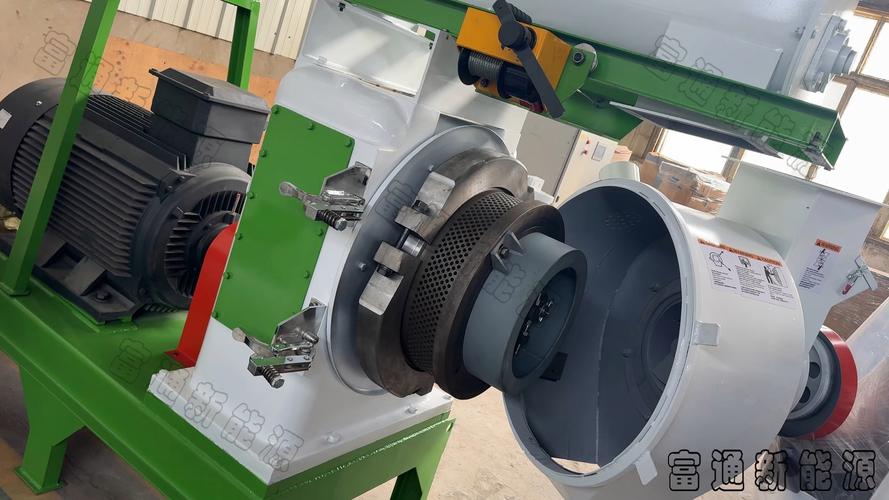
很多人买机器只看外观,看钣金亮不亮,价格低不低。
其实核心就三样。
第一,环模的孔径公差,正经木屑颗粒机厂家,会把公差控制在±0.02mm以内,差的厂家能做到±0.1mm,出来的颗粒有的粗有的细,粉率直接多15个点。
第二,压辊的表面硬度,正经厂家淬火之后能到HRC58-62,压个一万吨料才需要换,小厂家偷工减料,淬火层只有两毫米,硬度才四十多,三千吨就磨穿了。
第三,主轴的径向跳动,合格的不能超过0.05mm,差的能跳半个毫米,转起来整个机器都抖,用不了一年轴承就抱轴。
实话实说,现在行业里主流两种路线,环模和平模。
很多小厂吹平模省钱效果好,其实只适合干小产量的家用,日产量超过五吨,平模的压杆三个月就弯。
不过话说回来,环模路线也有行业不往外说的妥协。
但凡报价比市场价低两千以上的,九成九是环模用料掺了回收铬钢,正规厂家用全新料,一吨料贵一千二,掺三成回收料,成本直接降三百多,卖给你只说“我们走量薄利多销”,赚的就是这个差价。
用的时候半年就出问题,你找过去,人家说你料不对,是你操作不好,横竖赖你。
不同场景要求差太远,懂行的厂家才会改
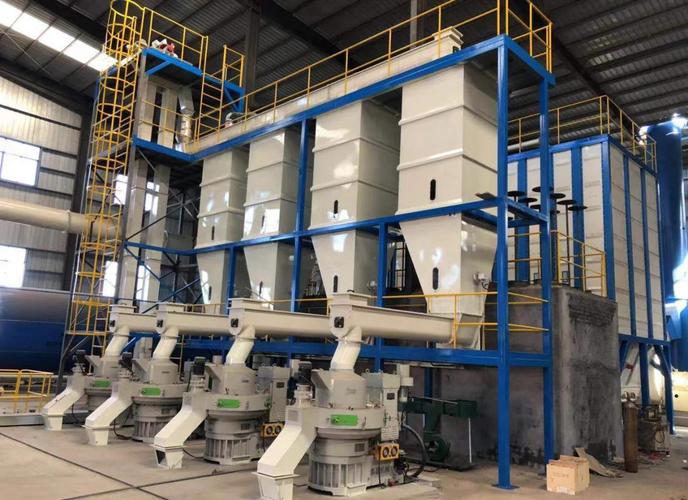
我干了二十年,接过各行各业的单,真不是一台机器通吃所有。
去年山东菏泽一个生物质发电项目,他们收的料杂,既有木屑,还有花生壳、秸秆碎,水分最高能到25%。
一开始找南方一个小厂买了三台机器,压缩比给的1:6,压出来的料松散,发热量不够,电厂不收,而且模子磨损快,三个月换两套,一套模子小四千,换不起。
后来找过来,我们给改成1:7.5的压缩比,环模用的渗碳淬火,现在一套模子用了十八个月,还在转。
还有一个做宠物垫料的客户,东北的,做松木颗粒给仓鼠龙猫用。要求颗粒光滑,不能有碎渣,不能掉粉,不然买家差评退单。
一开始找的厂家,图便宜,机器参数都是按燃料颗粒调的,压缩比不对,出来的颗粒碎了三成,堆在院子里卖不出去,老板愁得掉头发。
后来我们给他把压辊间隙调小了二十个丝,压缩比改成1:8,出来的颗粒光滑又结实,粉率不到2%,现在人家订单排到三个月后。
对吧?你要做什么料,要什么产品,正规木屑颗粒机厂家会给你调参数,换配件,小厂家只会给你拿标配机器,不管你用得好不好,卖出去就不管了。
风口上的暗礁,行业没人愿意说的真话
原来大家都抢着买德国奥地利的机器,一台大几十万,现在国内好的厂家做出来的机器,性能不比进口差,价格才三分之一,这是实打实的进步。
很多小厂家也跟着蹭风口,吹自己“智能制造”“绿色环保”,其实就是换了个触摸屏,内里还是原来的旧工艺,旧料子,换汤不换药。
还有个事,行业标准滞后,真的坑死人。
现在对木屑颗粒机的标准还是十多年前的,根本没提主轴的疲劳强度要求。
什么意思?就是你买机器,没人强制检查主轴是不是用的全新圆钢,很多小厂家从废品站收旧的轴料,回炉拉荒一下就用上,成本降大几千,你从外面根本看不出来。
用上两三年,主轴突然断了,整个机器几乎报废,厂家说你过了保修期,要修就得加钱,你说理都没地方说去。
这就是行业不愿公开的难题,标准没跟上,坑全留给买家。
说实话,现在生物质能源火,很多新人进来淘金,啥都不懂就看价格,不看厂家的做工用料,最后亏得底掉的我见太多了。
昨天那个安徽客户,把新环模装上试机,出来的颗粒合格,他终于笑了,递烟给我,说早知道就不贪那八千块的便宜了。
我跟他说,干我们这行,有句土话:颗粒机好不好,全看骨头硬不硬。
外观再好,价格再低,核心配件偷工减料,都是白搭。
你们入行这么久,遇过最坑的木屑颗粒机厂家是什么样?有空唠两句呗。
