2026-10-10 14:00:52 分类:商机
去年帮珠三角一个做汽配的老板选第二台卧加,他上来就叹气。上次贪便宜找了个小厂,买的时候省了十八万,现在哭都哭不出来。
设备拉回来安装完,第一个月加工变速箱箱体,孔位公差直接飘了三个丝。找厂家,销售离职了,售后电话打不通,厂长微信不回。最后花八万找第三方修,还停线12天,丢了主机厂的长期供货订单,亏了小一百万。
说多了都是泪,这行买设备,选不对厂家,再省都是亏。
别听销售瞎吹,这几个维度一摸一个准
我跑过不下三十家做卧加的厂,总结出来的落地判断方法,你照着走,踩坑概率直接降九成。
第一点,必须带自己厂里的工件去现场试切。别碰厂家提前给你磨好的样件,那都是挑了一百遍的合格品。你就拿你平时最难做的活——带斜孔的泵壳,公差要求两个丝的箱体,拉过去切,连切五个,自己带千分尺、三坐标测,看公差一致性。很多小厂装配的时候导轨间隙调不对,切一个没事,连切五个立马露馅。
第二点,核心配件要查溯源,别光听嘴说。主轴是不是德国GMN的?丝杠是不是日本THK的?刀库是不是原装进口的?你直接让厂家拿进货单,扫配件上的原厂二维码查。我见过太多小厂,给你报的配置全是进口牌,实际给你装的是翻新件,或者国内小厂仿的,成本差好几倍,用半年就晃。
第三点,一定要去装配车间蹲半小时。别只逛擦得锃亮的展厅,那都是摆样子的。你往装配车间走一圈,看地上工具乱不乱,工人装配的时候有没有按流程测导轨平面度,还是拿锤子敲两下就完事。我之前去过一个号称年销几百台的小厂,车间满地油渣,工人拿脚踹导轨基准面,这种厂出的设备,你敢拉回厂?
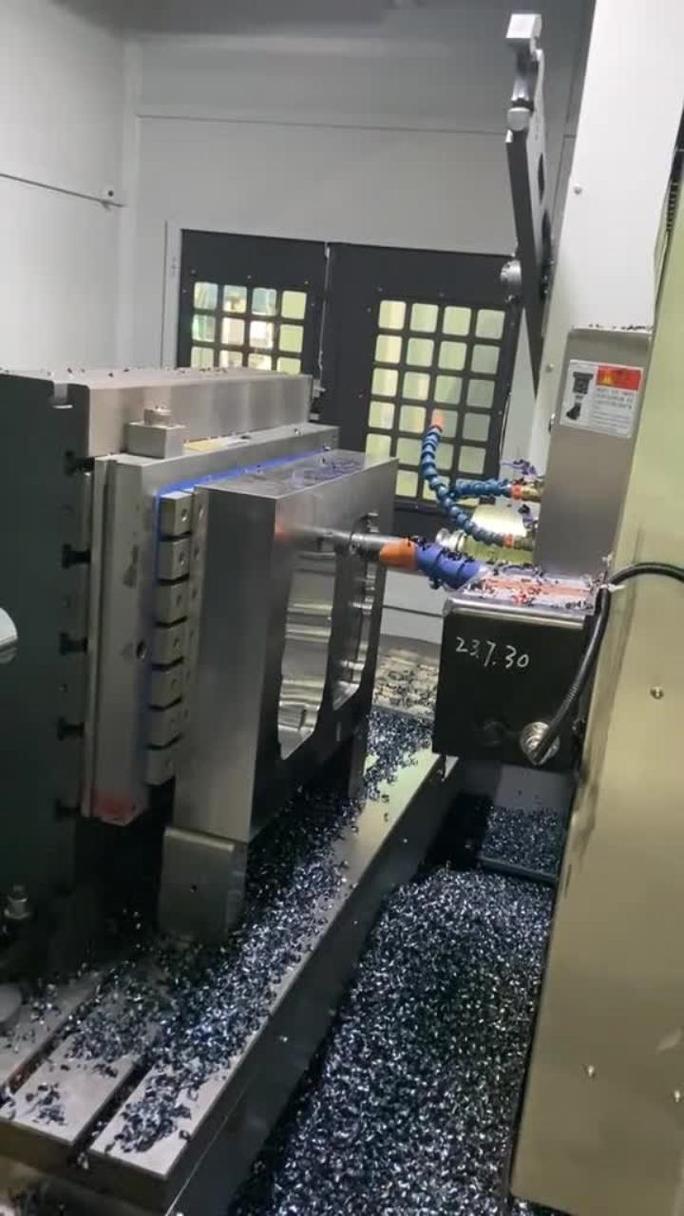 客户带工件试切卧式加工中心工厂实拍
靠谱的卧式加工中心厂家,都有这几个共性
接触这么多厂,我发现靠谱的从来不是那些天天在百度打低价广告的。
第一类就是做了二三十年,只专注做金属切削设备的老厂。比如江苏纽威,广东润星,还有山东的普利森,这些厂都是给国内大型重工、汽配企业供过货的,不会为了抢单乱降配置。去年陪客户去纽威的苏州工厂,人家装配车间是恒温的,每台设备出厂前要连续跑合72小时,精度不合格不准出大门,这点就甩很多小厂十条街。
第二类是做细分领域起来的专精特新小巨人。有些厂不做全品类,就盯着高精密卧加做,给航天、新能源汽配领域供货,量做的不多,但每台都盯质量,售后反应比大厂快多了,价格也比进口品牌便宜一半多,性价比很高。
还有一类是给国外大牌做过代工,后来转做内销的厂。这类厂的装配工艺都是按国外标准来的,品控要求严,价格比纯进口低很多,适合预算不算顶到天,但又要质量的买家。
说实话,不管哪种,靠谱厂家都有一个共同点:敢把所有配置一条一条写进合同,什么配件什么品牌,清清楚楚,不会跟你打马虎眼说“核心采用进口配件”这种模糊话。
 卧式加工中心进口主轴溯源二维码实拍
不同采购规模,不同的签约避坑策略
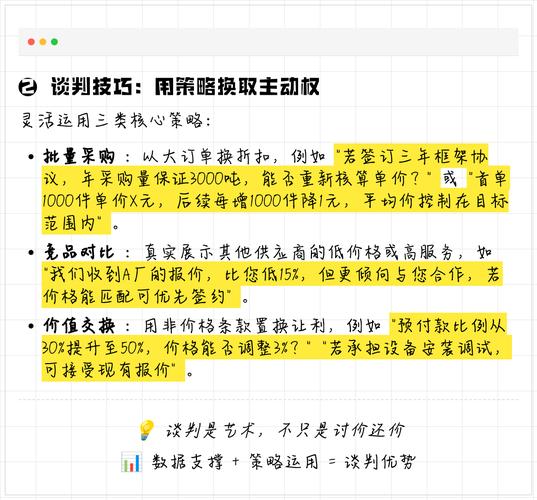 不同采购规模,不同的签约避坑策略
说实话,买一台和买一排,策略完全不一样。
如果你只是小厂,买个一两台自己用,别盲目追进口大牌。进口大牌一台大卧加动不动几百万,售后上门还要收出场费,排期排半个月,完全没必要。就找国内做了十年以上,专注卧加的厂子,砍价别砍太狠,砍五个点八个点差不多,你一下砍二十个点,逼得厂家只能换配件降配置,最后坑的还是你自己。签合同的时候,一定要把售后响应时效写进去,省内48小时上门,省外72小时,不到场怎么赔付,白纸黑字写清楚,别嫌麻烦。
如果你是批量采购,整条生产线换三五台以上,那一定要做背调。找两三个用了这个厂家设备三五年的同行问问,看精度保持性怎么样,用了三五年会不会飘,别只看新机参数。谈的时候一定要留百分之十的尾款,半年后设备稳定没毛病再付,靠谱厂家都敢答应,不敢答应的你直接转身走就行。
最后给你列几个避坑点,记好:
别信“配置一模一样价格低三分之一”,百分百是换了翻新配件,没有例外。
别找中间商倒货,他赚一道差价,卖完你找不到人,售后全推给原厂,原厂不认你。
别迷信越大的厂就越好,有些头部大厂为了冲产量,品控反而松,不如专注做卧加的老牌厂稳。
一定要跑现场,一定要试切,别网上聊两句就打定金,多少人栽在这上面。
说实话,做机械这行,一台卧加要用十几年,选对厂家,十年下来给你赚的钱,远不止买的时候多花的那十几万。贪那点小便宜,停线一周亏的钱,就够买半台新设备了。
多跑两个厂,多摸两台机,按我说的方法筛一遍,你心里自然就有数了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选卧式加工中心厂家:别碰低价陷阱,老机械人掏心窝子的经验
文章链接:https://m.yxqcspc.com/17625/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
