2026-10-10 20:22:02 分类:商机
上个月三号凌晨两点,我手机炸了。
广东做动力电池的老陈在电话那头嗓子都哑了。
说刚投产的新线烧了一组加热模块,整批12万只刚老化完的电池,一致性差了快10个点,客户拒收,要全额赔偿。
谁能想到,一条看着普普通通的老化线,能搞出几百万的损失。
说实话,很多生产老板到现在都觉得,老化线就是个搭架子放产品的地方,找个电焊铺焊个架子,接上线就能用,找什么专门的老化线厂家,还能贵出花来?
这话我听了二十年,见太多栽进去的了。
藏在铁架子里的技术,不是焊个框就行
老化线的核心从来都不是外面那层铁架子。
是控温,是节拍,是稳得住的负载。
干这行的都知道,有三个数字卡死,差一丝都出问题。
第一个,控温精度必须卡在±1℃,差两度,出来的产品寿命能差三成。
第二个,工位节拍误差不能超过0.5秒,节拍一乱,有的烤过了,有的烤不透,整批都废。
第三个,输送链条单位负载必须达到120kg每米,重载产品压上半年,就塌腰跑偏,停线修一次就是两三天。
现在主流的加热路线就两种,全电加热和循环水加热。
全电加热便宜,整套下来比水循环省三成报价,老板一看价格就动心。
但电加热是点加热,离加热管近的地方烫得离谱,远的地方温度上不来,整线温差能拉到四五度,后期每一万小时能耗比水循环高两成还多。
水循环就完美?也不是,初始投入贵,安装复杂,北方冬天停线一夜忘了放水,整个管路冻裂,全得换。
行业内通常不说但实际在做的妥协是什么?
很多小厂家接了要求水循环的单,转头就给你改成半水半电,外围走水装样子,核心工位偷偷加电加热管,报价比正经水循环便宜十几万,客户看着便宜就签单。
等用了一年多温差出来,早就过质保期了,找谁去?
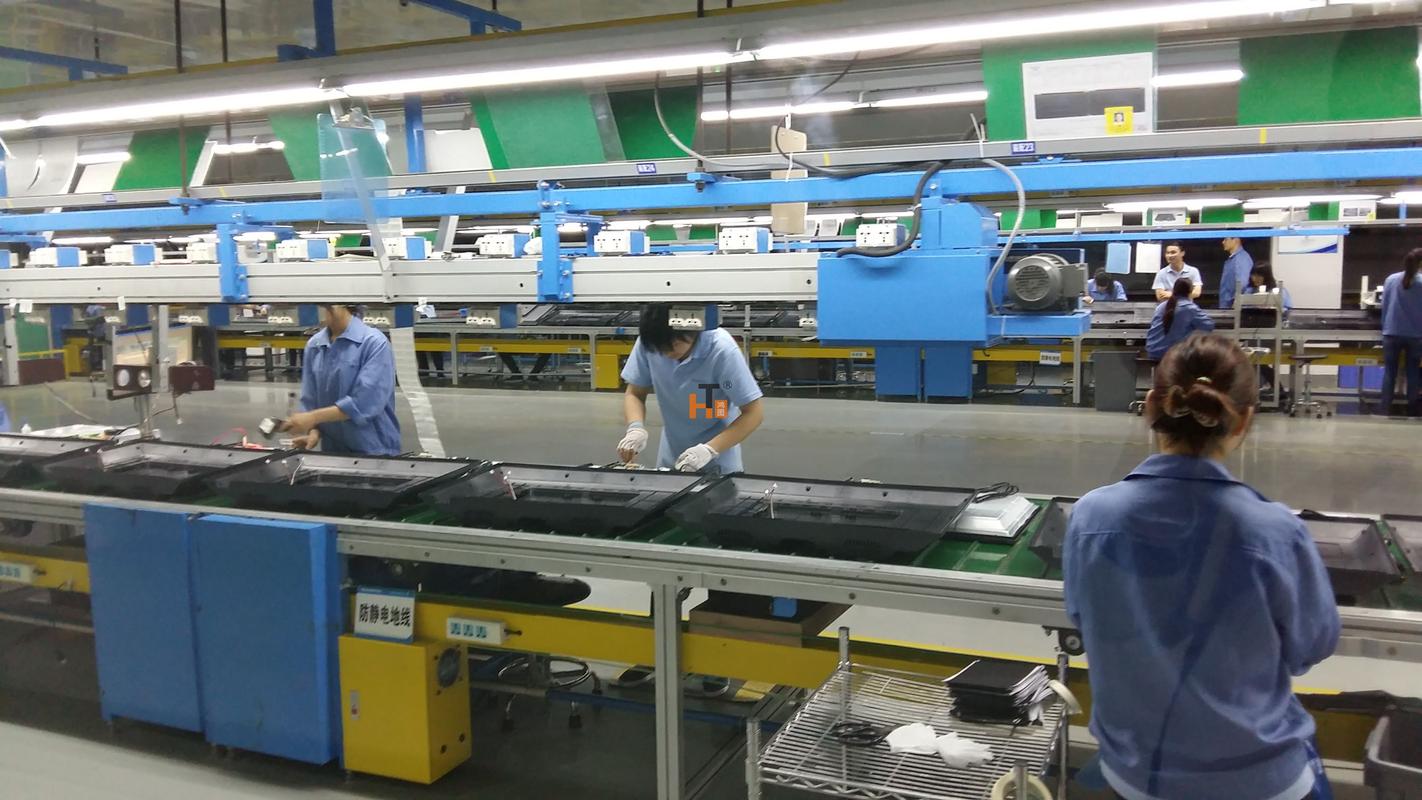 工厂车间自动化老化线装配实物图
隔行如隔山,不对口的老化线厂家白扔钱
别看着都是老化线,给电池做和给灯具做,完全不是一个东西。
前年碰过一个做共享电动车动力电池的客户,原来找本地小加工厂做的老化线,一百多万花出去,三个月退回来的不合格电池占了快八个点。
拆开来一看,整个老化仓是统一控温,头一个工位的产品功率大,直接拉低了整个仓的温度,后面所有产品都烤不够。
后来找专门做新能源老化线的厂家改,把每个工位改成独立控温模块,不合格率直接降到千分之二。
就改了个控温,差了十倍都不止。
还有中山那家做户外投光灯的老板,原来老化是分三段干的,先点亮老化,再转高低温箱,再转淋雨房,一天出不了两千套。
找对老化线厂家,直接做成一体化线体,一条线把三个工序全串起来,每个产品的老化数据自动存系统,不用人工抄,一天产能直接拉到四千二,还省了三个工人的年工资。
说白了,好的老化线厂家不是给你卖设备,是懂你这个行业的生产要求,不是拿个通用模板改改就交差。
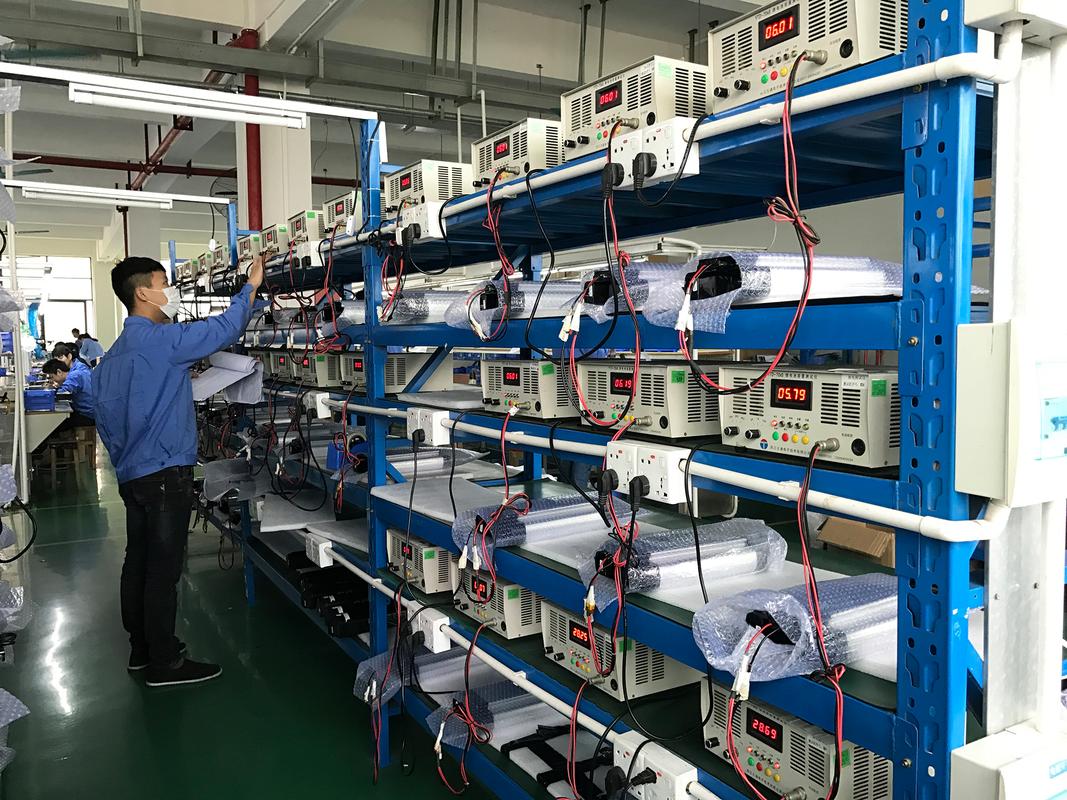 新能源动力电池老化线调试现场图
新风口下的暗礁,行业没人愿意公开说
 新风口下的暗礁,行业没人愿意公开说
现在都喊着智能制造、绿色制造、进口替代,不少老化线厂家拿着这些概念冲单。
我干了二十年,最清楚这里面藏着什么坑。
行业里现在有个没法解决的难题,就是标准跟不上新产品的更新速度。
现在火的半固态电池、快充LED、储能模组,这些新产品的老化参数根本没有统一的国标,全靠老化线厂家自己摸索验证。
不少厂家图快,直接套老产品的参数就卖给客户,客户批量生产出来才发现性能不达标,整条线都得废,损失谁扛?
还有喊着节能改造的,很多厂家说自己的老化线能节能百分之三十,说白了就是把加热功率降下来,把老化时间拉长半小时,总能耗一点没少,还把产能拖垮了,老板还乐呵呵觉得捡了便宜。
进口替代这块也有猫腻,原来进口一套高端老化线要上百万,现在不少国内厂家做到三四十万,看着性价比拉满。
但是核心的温控探头、传动轴承,用的都是便宜小厂货,寿命比进口原厂件短一半,三年就得全换,换一次十几万,算下来十年总使用成本比买进口的还高,这套账没人会提前跟你算清楚。
不过话说回来,认真做产品的国内老化线厂家也不少,就是得会挑。
昨天我还在装配车间摸刚调好的老化线链条,手上沾了一圈润滑油,跟我一九岁刚进厂的时候一模一样。
干我们这行,有句土话:买线不看温控头,等于买车不看发动机。
别光盯着架子焊得厚不厚,报价低不低,看不见的地方才是要钱的坑。
你们开厂做生产的,有没有碰到过老化线厂家偷换配置的糟心事?不妨留个言,大家一起避避坑。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老化线厂家选不对,生产坑踩不完——20年车间工程师的掏心窝经验
文章链接:https://m.yxqcspc.com/17644/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
