昨天下午三点,质检部张姐“哐当”一声拍我办公室桌子。
刚做的轴承金相试样,切出来十个有八个崩边。热影响层厚得快赶上试样本身,根本没法看晶粒。
这批货要出口,后天就得寄报告,延误一天赔两万。真坑人。
一问才知道,为了省三万块,采购找了个不知名的小金相切割机厂家,拿的翻新翻改机子。才用了七个月。
别光盯着报价,厂家的门道藏在看不见的地方
很多人买切割机,只看能不能切,价格够不够低。其实根本不是这么回事。
现在市面上就两条主流路线,手动配重切割和伺服进给切割。
手动的便宜,整机比伺服款便宜快三成。但对手艺要求极高,吃刀量必须压在0.02mm/s以下,稍微快一点就崩试样。新手玩不转。
伺服进给的不一样,能稳定把吃刀量锁在0.05mm/s,不管谁开,出来的样都齐整。
还有个核心参数,切割片主轴的端面跳动。正规厂家能控制在0.01mm以内,小厂大多放宽到0.03mm,差三倍,用起来震得手麻,试样自然好不了。
说实话,这里有个行业内不说破的妥协。
大家都喊自己用的全铸铁机架,稳。实际上,九成小厂只有台面是整块铸铁,机座都是铸铁边角料拼焊,甚至直接用废钢板拼接,整机重量比正规厂家轻两三百公斤,成本降了,价格就能打下来,震动大的问题,全留给用户。
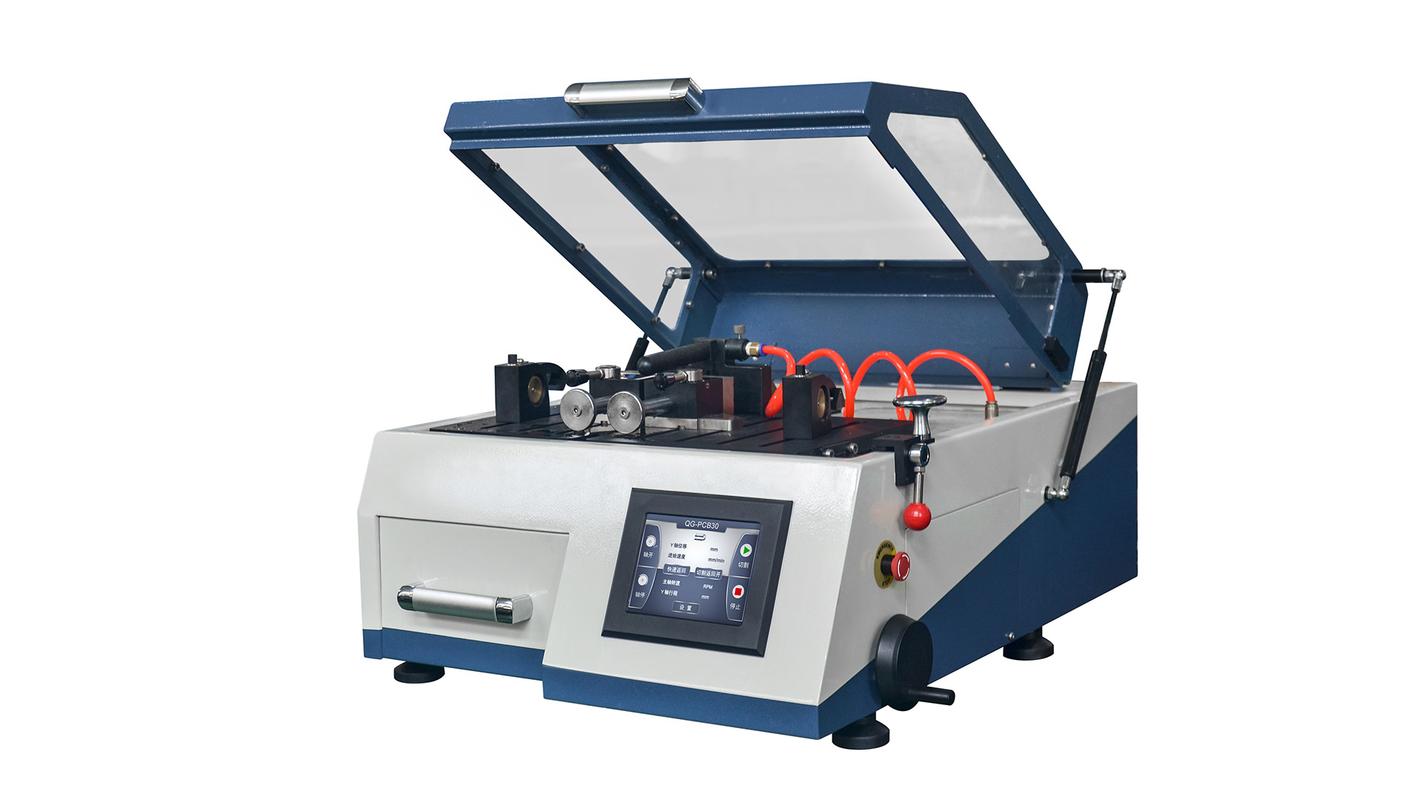
我见过太多用户贪便宜买回去,不到一年就要换主轴,隔三差五废试样,算下来比买个正经机子花的还多。
不同行业找厂家,需求压根不一样
就说汽车零部件行业。
去年本地做轴承的老周找我,说他们切GCr15轴承套圈,每次切完变形层都有2mm,磨样就要磨半个小时,一天出不了十个样。之前找的南方小厂做的机子,说能满足要求,结果完全不行。
后来给换了山东一家正规金相切割机厂家的伺服款,变形层直接压到0.3mm以内,磨样时间砍了三分之二,效率直接翻番。
对批量做质检的车企供应链来说,效率就是钱,厂家能不能做稳定的进给,比什么都重要。
换做航空航天领域,要求又不一样了。
前年所里接了个航天院所的活,切5mm厚的镍基高温合金试样,要求切割过程不能有过热烧伤,不然晶粒结构变了,试验数据直接废。
之前用的旧机子,切割点温度能飙到120度,根本不合格。最后找了一家做专机的金相切割机厂家,定制了随动高压冷却,喷头跟着切割片走,切割温度全程压在40度以内,完美符合要求。
你看,通用款再好,适配不了你的行业,也是白搭。很多厂家只会卖标准机,不会做定制调整,这就是差距。
进口替代风口下,藏着没人说的暗礁
这两年喊进口替代的金相切割机厂家越来越多,原来二三十万的进口机子,现在国产的七八万就能拿下,确实给用户省了不少钱。
不过话说回来,有个行业不愿公开的难题,就是标准滞后。
现行的金相切割机国家标准还是十几年前的,只要求能正常切割,对切割后的变形层、热影响区根本没有强制要求。
小厂家就钻这个空子,只要能把试样切断,就敢卖合格产品。用户做分析的时候,数据出了错,还以为是自己腐蚀或者显微镜的问题,根本想不到是切割机出来的样就不合格。这个风险真的太大了。
还有那些喊着智能制造,加了物联网远程监控的,说实话,十个有九个是噱头。车间里全是切削液、金属粉尘,三个月就能把接口锈死,根本用不了,就是加个功能涨两千块钱,不值当。
当然,做得好的国产厂家也确实有,核心参数已经追上进口了,性价比确实高,这是好事。
今天早上我路过质检车间,那台刚换的新机子嗡嗡转,伸手摸机架,几乎感觉不到震动。
我干了二十年车间,总结出来一句土话:宁多花一千买重斤,别贪便宜买轻吨。
选金相切割机厂家,什么花里胡哨的功能都不如机架稳、进给准来得实在。
你们车间选金相切割机,都踩过哪些离谱的坑?
